Produkte: Trocknungssysteme für Kunststoffgranulat(15)
 Ferlin Plastics Automation
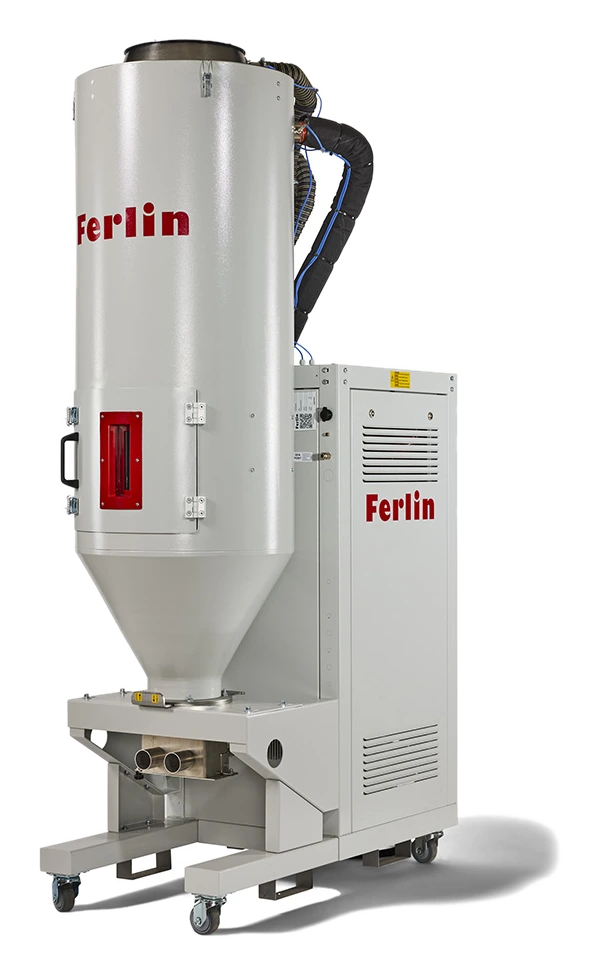
›Ferlin EasyDry HT
 Ferlin Plastics Automation
›Ferlin EasyDry
 Ferlin Plastics Automation
›Ferlin HotDry
 DIGICOLOR
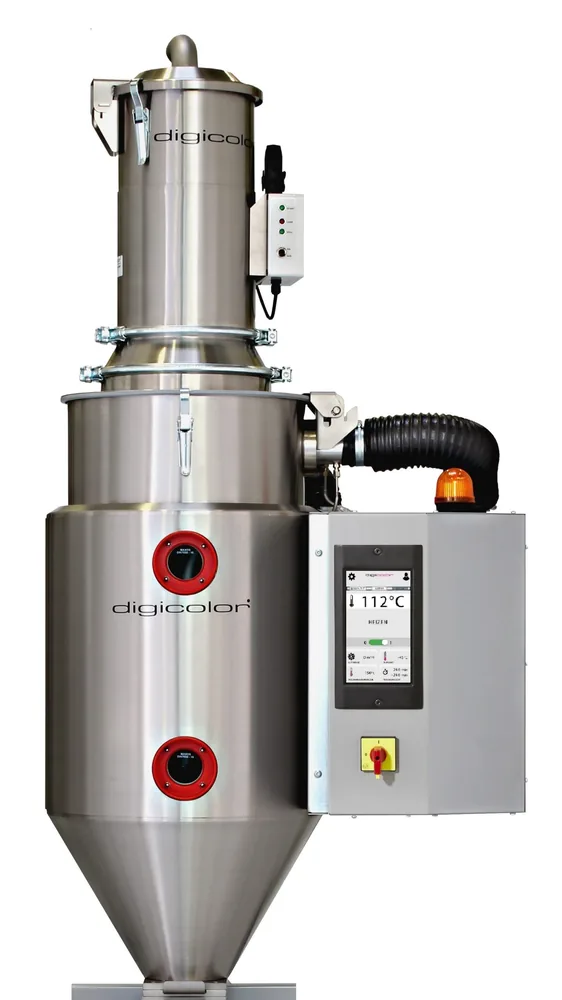
›Digicolor Drywell-Trockner
 Blue Air Systems
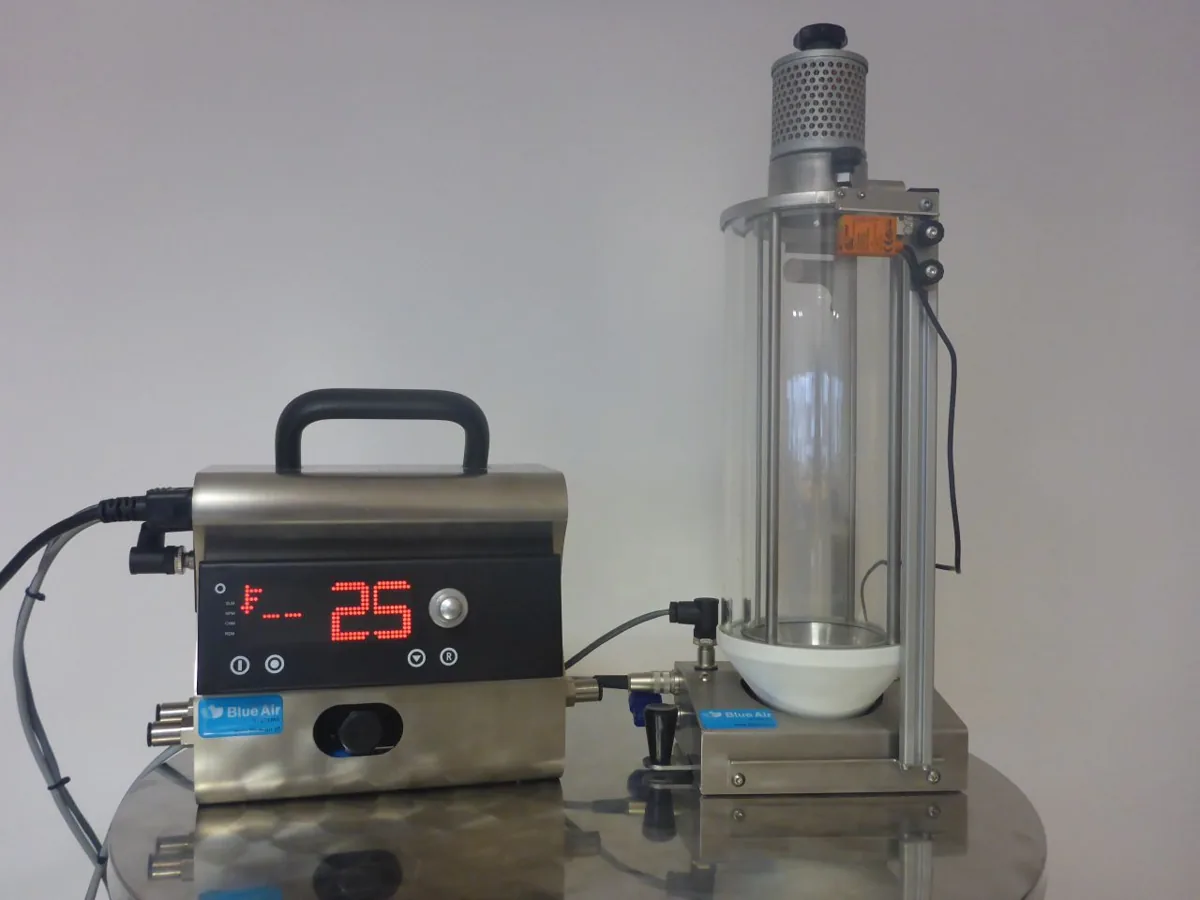
›Blue Air Druckluft-Granulattrockner
 DIGICOLOR
›Trocknungszubehör und Service
Trocknungssysteme für Kunststoffgranulat
In der Spritzgieß- und Extrusionsfertigung ist Feuchtigkeit die Ursache der häufigsten Qualitätsprobleme. Hygroskopische (feuchtigkeitsaufnehmende) Kunststoffe ziehen die Luftfeuchtigkeit in das Granulat; sie vor der Verarbeitung zu trocknen, ist Pflicht.
Der Preis für die Verarbeitung von feuchtem Rohstoff ist nicht nur ein Oberflächenfehler:
| Symptom | Physikalische Ursache | Folge |
|---|---|---|
| Silberschlieren auf der Oberfläche | Feuchtigkeit in der Schmelze verdampft und wird an die Oberfläche geschleppt | Ausschuss, Nachproduktion |
| Sprödigkeit, geringe Schlagzähigkeit | Kettenabbau (Hydrolyse) bei Werkstoffen wie PA und PC | Das Teil bricht im Einsatz |
| Maßabweichung und Gratbildung | Die Viskosität ändert sich von Charge zu Charge | Fertigung ohne Maßhaltigkeit |
| Trübung im transparenten Teil | Absinken der Viskositätszahl bei PET | Eine abgelehnte Charge |
Die Hydrolyse hat eine wichtige Eigenschaft: Sie ist irreversibel. Eine gebrochene Polymerkette lässt sich durch nachträgliches Trocknen nicht reparieren, und diese Charge behält ihre geringe Festigkeit. Deshalb ist die Trocknung kein Parameter, den man nach der Fertigung korrigieren kann, sondern eine Bedingung, die vorher erfüllt sein muss.
Trocknertypen: welcher für welchen Rohstoff?
| Trocknertyp | Funktionsprinzip | Geeigneter Rohstoff | Baureihe |
|---|---|---|---|
| Trockenluft (Adsorption) | Senkt den Taupunkt der Luft auf bis zu –40 °C und entzieht dem Granulat die innere Feuchtigkeit | Hygroskopisch: PA, PC, ABS, PET, PBT, PMMA, TPU, PLA, ASA | Ferlin EasyDry |
| Trockenluft Hochtemperatur (HT) | Gleiches Prinzip, Prozesstemperatur bis 170 °C | Hochtemperatur-Konstruktionskunststoffe: PA66, PPS, PEEK, PEI, PET | Ferlin EasyDry HT |
| Warmluft | Entfernt mit erwärmter Umgebungsluft nur die Oberflächenfeuchte | Nicht hygroskopisch: PP, PE, PS | Ferlin HotDry |
Die Auswahl muss in beide Richtungen stimmen. Warmlufttrockner reichen bei einem hygroskopischen Werkstoff nicht aus – die Feuchtigkeit, die die Umgebungsluft selbst mitführt, lässt nicht zu, die in das Granulat eingedrungene Feuchtigkeit herauszuziehen. Umgekehrt gilt ebenso: Einen Trockenlufttrockner für PE und PP zu kaufen, die nur an der Oberfläche feucht werden, heißt, für eine Kapazität zu bezahlen, die nie genutzt wird.
Wie wird die Trocknerkapazität berechnet?
Es gibt zwei entscheidende Werte: den stündlichen Rohstoffverbrauch der Maschine und die Verweilzeit, die der Werkstoff benötigt. Das Trichtervolumen muss groß genug sein, um das Produkt aus beiden aufzunehmen.
Beispiel: Eine Maschine, die stündlich 40 kg PA6 verbraucht, muss für eine Verweilzeit von 4 Stunden ständig 160 kg Material im Trichter halten. Da die Schüttdichte von PA6 rund 0,65 kg/l beträgt, bedeutet das einen Trichter von mindestens 250 Litern.
Übliche Trocknungswerte:
| Rohstoff | Trocknungstemperatur | Verweilzeit |
|---|---|---|
| PA6 / PA66 | 80 °C | 3–5 Stunden |
| PC | 120 °C | 2–4 Stunden |
| ABS | 80 °C | 2–3 Stunden |
| PET | 160–180 °C | 4–6 Stunden |
| TPU | 80 °C | 2–3 Stunden |
Temperatur-, Zeit- und Feuchtewerte aller Rohstoffe finden Sie in der Tabelle der Verarbeitungsdaten. Warum sich ein hygroskopischer Werkstoff anders verhält und was der Taupunkt bedeutet, erklärt ausführlich der Ratgeber zur Granulattrocknung.
Auch ein größer als nötig gewählter Trichter ist ein Problem: Bleibt das Material länger als erforderlich in heißer Luft, beginnt der Abbau, vor allem bei PET und TPU.
Beistelltrocknung oder Zentraltrocknung?
Werden auf einer oder wenigen Maschinen unterschiedliche Rohstoffe verarbeitet, ist ein Beistelltrockner die richtige Lösung; jede Maschine trocknet ihr eigenes Material mit eigener Zeit. In Betrieben, in denen derselbe Rohstoff an viele Maschinen geht, ist die Zentraltrocknung wirtschaftlicher, und das getrocknete Material wird über die zentrale Förderleitung verteilt.
Kritischer Punkt der Zentraltrocknung ist die Leitung selbst: Wird getrocknetes Granulat in einer nicht isolierten oder feuchten Leitung gefördert, kann es die Feuchtigkeit wieder aufnehmen, bevor es die Maschine erreicht.
Wovon hängt der Preis eines Kunststofftrockners ab?
Trocknerpreise setzen sich nicht aus einem einzigen Posten zusammen; folgende Punkte machen den Unterschied zwischen den Angeboten aus:
- Trichtervolumen und Luftmenge – mit der Kapazität wachsen Gehäuse, Gebläse und Heizung; das ist der wichtigste Preisfaktor
- Trocknertyp – ein Adsorptions-Trockenluftsystem ist komplexer aufgebaut als ein Warmluftgerät
- Betriebstemperatur – HT-Modelle bis 170 °C gehören bei Isolierung und Werkstoffen in eine andere Klasse
- Steuerungsausstattung – Taupunktüberwachung, automatisches Verweilzeitmanagement und Energiesparfunktionen
- Gestell, Saugkasten und Absaugung – Ergänzungsausrüstung, die sich nach der Aufstellung an der Maschine richtet
Neben dem Kaufpreis ist auch der Energieverbrauch zu berücksichtigen: Die Trocknung ist nach den Maschinen der größte Posten im gesamten Stromverbrauch eines Spritzgießbetriebs, und ein überdimensionierter oder ständig laufender Trockner zahlt diese Differenz jeden Monat. Das Thema behandeln wir im Artikel über Energieverbrauch und Einsparmöglichkeiten.
Wenn Sie uns den verarbeiteten Rohstoff und Ihren Stundenverbrauch nennen, ermitteln wir gemeinsam den passenden Typ und das Trichtervolumen und erstellen ein Angebot.
Trocknen mit Druckluft
Neben Adsorptionstrocknern gibt es auch Blue Air Druckluft-Granulattrockner, die die getrocknete Druckluft des Betriebs nutzen und keine Regeneration benötigen. Sie eignen sich für das Mikrospritzgießen, die Trocknung direkt auf der Maschine und für Betriebe, die die Abluft einer Blasformmaschine zurückgewinnen.
Häufig gestellte Fragen
Reicht ein Warmlufttrockner für Nylon oder PET? Nein. Diese Werkstoffe nehmen Feuchtigkeit in das Granulat auf; ein Trockner, der mit Umgebungsluft arbeitet, trocknet nur die Oberfläche. Bei hygroskopischen Rohstoffen wie Nylon, PC und PET ist ein Adsorptions-Trockenlufttrockner Pflicht.
Warum wird der Taupunkt als negativer Wert angegeben? Der Taupunkt ist ein Maß dafür, wie trocken die Luft ist, nicht die Temperatur des Trockners. Während der Trockner die Luft im Bereich von 80–170 °C erwärmt, ist der Feuchtegehalt derselben Luft so gering, dass er einem Taupunkt von –40 °C entspricht. Die Luft ist gleichzeitig heiß und trocken.
Schadet es, den Rohstoff länger als nötig zu trocknen? Ja. Ein langer Aufenthalt in heißer Luft führt vor allem bei PET und TPU zu Abbau, Vergilbung und Verlust mechanischer Eigenschaften. Die Verweilzeit sollte nach dem Werkstoff eingestellt und nicht als Sicherheitsreserve verlängert werden.
Muss auch Mahlgut getrocknet werden? Ja. Weil Mahlgut eine große Oberfläche hat, nimmt es Feuchtigkeit schneller auf als das Originalgranulat. Außerdem neigt es stärker zum Abbau, da es bereits einen weiteren Wärmezyklus durchlaufen hat; Anteil und Trocknung müssen getrennt gesteuert werden.
Teknik Part bietet Lösungen für Beistell- und Zentraltrocknung, allen voran Ferlin EasyDry Trockenlufttrockner.
Das gesamte Ferlin-Programm für Trocknen, Dosieren und Fördern finden Sie auf der Ferlin-Markenseite.