Farbwechsel sind ein Kostenfaktor, der in keinem Produktionsbericht auftaucht. Die Maschine wird nicht als „gestoppt“ angezeigt, es wird keine Störungsmeldung angelegt – doch auf einer Linie, die zweimal pro Schicht die Farbe wechselt, geht ein erheblicher Teil des Tages für die Reinigung verloren.
Hinzu kommen das für Spülschüsse verbrauchte Material und der Ausschuss unter den ersten Teilen. Wer die Wechselzeit verkürzt, gewinnt oft schneller Kapazität als mit einer neuen Maschine.
Zuerst die Übersicht: Wo entstehen Verunreinigungen?
Beim Farbwechsel denkt man zuerst an Schnecke und Zylinder. Farbmittel hinterlassen jedoch an jeder Stelle der Linie Rückstände:
| Stelle | Rückstandsrisiko | Hinweis |
|---|---|---|
| Förderleitung (Rohr, Schlauch) | Mittel | Staub und Masterbatch-Granulat bleiben in Ecken und an Absätzen hängen |
| Anschlüsse am Verteilertisch | Mittel | Auch das Risiko einer Fehlverbindung liegt hier |
| Trockentrichter | Hoch | Weil das Material lange darin verweilt, haftet farbiger Staub an der Wand |
| Trichter des Dosiergeräts | Hoch | Hier ist das Masterbatch am stärksten konzentriert |
| Mischkammer und Mischer | Hoch | Farbiges Granulat sammelt sich in den Ecken |
| Maschinentrichter | Hoch | Partikel bleiben an der konischen Fläche hängen |
| Schnecke und Zylinder | Am höchsten | Toträume und Riefen halten Rückstände fest |
| Heißkanal | Am höchsten | Erhitztes Material verweilt lange; gibt es einen Totraum, wird er nicht ausgespült |
Wird ein Glied dieser Kette ausgelassen, können aus einer gereinigten Anlage noch Stunden später Farbverschleppungen kommen – der Bediener beschuldigt die Schnecke, während die Quelle der Trockentrichter ist.
Reihenfolge der Wechsel: von hell nach dunkel
Bei der Produktionsplanung ist die Farbreihenfolge die günstigste Optimierung und erfordert keinerlei Investition.
- Beim Wechsel von hell nach dunkel ist die Reinigung kürzer; die dunkle Farbe überdeckt verbleibende helle Rückstände
- Der Weg zurück von dunkel nach hell ist der teuerste Übergang – der Wechsel von Schwarz auf Weiß erfordert ein Vielfaches an Spülschüssen
- Der Wechsel auf ein transparentes Material ist am empfindlichsten; selbst kleinste Rückstände sind sichtbar
- Innerhalb derselben Farbfamilie zu bleiben (Hellgrau → Dunkelgrau) erleichtert den Übergang deutlich
Wird der Wochenproduktionsplan nach der Farbreihenfolge geordnet, lässt sich die gesamte Reinigungszeit bei gleicher Menge halbieren.
Verborgene Ursachen, die die Reinigung verlängern
Verschlissene Schnecke und Zylinder
Riefen an der Oberfläche und ein wachsendes Spiel schaffen Stellen, an denen Material hängen bleibt. Dauert dieselbe Reinigungsprozedur länger als früher, hat sich nicht die Prozedur, sondern die Oberfläche verändert: Verschleiß von Schnecke und Zylinder
Toträume im Heißkanal
In Ecken, in denen die Strömung stagniert, verweilt Material lange. Diese Bereiche lassen sich durch Spülschüsse nicht ausräumen; noch lange nach dem Farbwechsel liefern sie vereinzelt dunkle Schlieren. Die richtige Einstellung der Zonentemperaturen und ein geringes Totvolumen in der Konstruktion sind unerlässlich: Heißkanalregelgeräte
Rückstände im Dosiergerät
Das Masterbatch ist die Stelle im System mit der höchsten Farbkonzentration. Lassen sich Dosiertrichter und Mischteil nicht ohne Werkzeug ausbauen, bleibt die Reinigung entweder unvollständig oder dauert lange.
Falsche Reinigungstemperatur
Die Temperatur beim Spülen stärker als nötig zu erhöhen, ist nicht immer gut: Manche Materialien werden bei hoher Temperatur klebrig und haften stärker an der Oberfläche. Man sollte im Bereich bleiben, der für das verwendete Reinigungsgranulat empfohlen wird.
Mehr Masterbatch als nötig
Die Sicherheitsreserve, die bei volumetrischer Dosierung gegen Abweichungen vorgehalten wird, schickt mehr Farbe als nötig durch das System. Mehr Masterbatch bedeutet mehr Rückstände: Der Unterschied zwischen gravimetrischer und volumetrischer Dosierung
Ausrüstungsentscheidungen, die die Zeit verkürzen
Ein ohne Werkzeug ausbaubares Dosiergerät
Ein Dosiergerät, das sich ohne Werkzeug ausbauen und reinigen lässt, spart beim Farbwechsel unmittelbar Zeit. Ein verschraubtes Gerät, dessen Demontage lange dauert, wird in der Praxis nie vollständig gereinigt – der Bediener sagt „passt schon“, und die Rückstände wandern in die nächste Farbe.
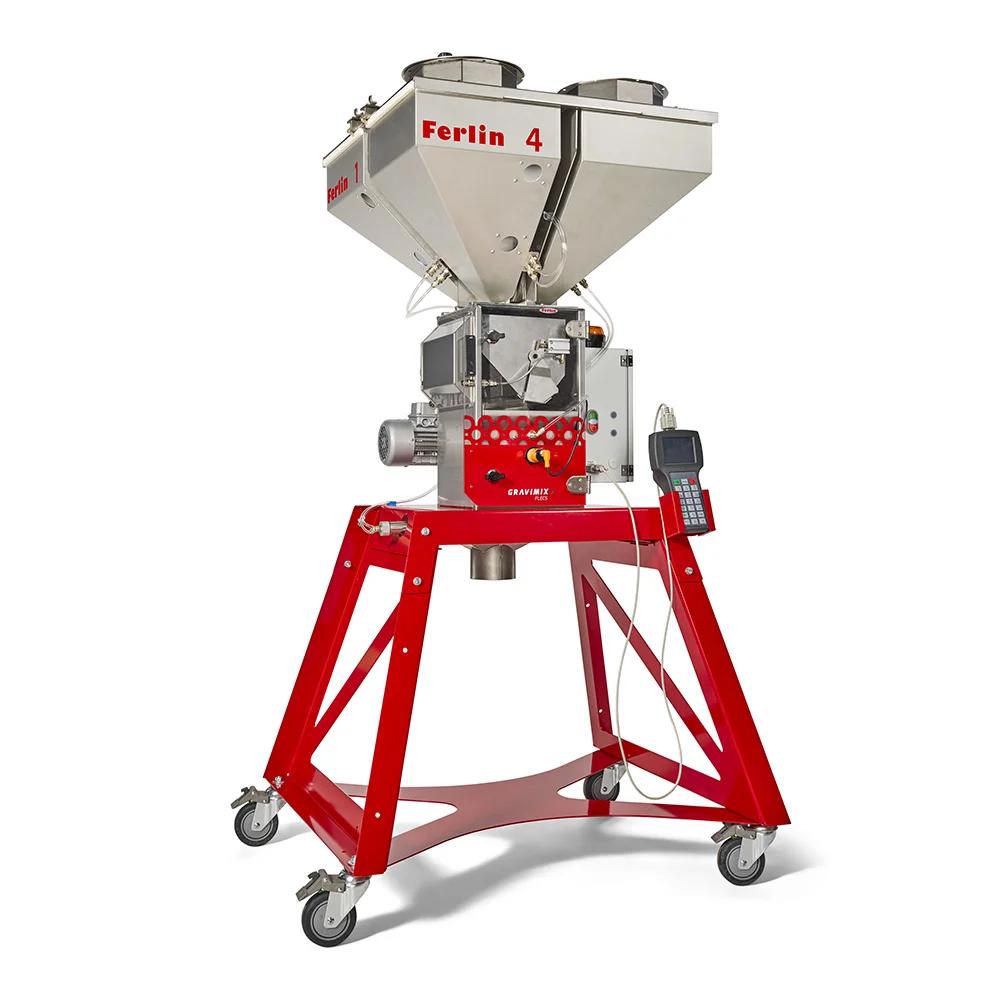
Das EasyClean-Design der GRAVIMIX-Geräte wurde genau dafür entwickelt; das Gerät wird in kurzer Zeit ausgebaut, gereinigt und wieder eingesetzt: Gravimetrische Dosiersysteme
Das richtige Dosierverhältnis
Die gravimetrische Dosierung senkt den Masterbatch-Anteil auf das tatsächlich benötigte Niveau. Weniger Farbe bedeutet nicht nur Materialeinsparung, sondern auch weniger Rückstände.
Leitungsplanung und Codierung
Bei der zentralen Materialförderung muss klar sein, welches Material durch welche Leitung läuft. Verwechslungen führen zu einer falschen Materialverbindung und zum Verschrotten der gesamten Charge.
- Farbige Codierung – die kostengünstigste Maßnahme
- Automatischer Kupplungsbahnhof – verhindert eine Fehlverbindung physisch
- Zentrale Materialförderung – die Leitungsreinigung erfolgt geplant
Eine eigene Linie oder ein eigenes Gerät
Gibt es eine Farbe, die dauerhaft produziert wird, kann eine eigene Linie oder ein eigenes Dosiergerät für sie die Reinigung ganz überflüssig machen. In Betrieben mit häufigen Farbwechseln gehört das zu den Investitionen, die sich am schnellsten amortisieren.
Was Sie nicht messen, können Sie nicht verbessern
In den meisten Betrieben ist die Farbwechselzeit nur „ungefähr“ bekannt. Zu messen ist:
1. Reinigungszeit – die Minuten vom Stillstand der Maschine bis zum ersten Gutteil 2. Anzahl der Spülschüsse und die verbrauchte Materialmenge 3. Anzahl der Ausschussteile – die ersten Teile sind meist farblich gemischt 4. Art des Übergangs – von hell nach dunkel oder umgekehrt
Werden diese vier Daten einige Wochen lang erfasst, zeigen sich zwei Dinge: welche Übergänge wirklich teuer sind und wo eine Verbesserung am meisten bewirkt.
Bei optischen Fehlern durch Farbrückstände: Spritzgießfehler-Ratgeber
Umsetzungsliste
1. Reinigungsprozedur schriftlich festlegen – welche Stellen in welcher Reihenfolge und bei welcher Temperatur gereinigt werden 2. Farbreihenfolge in die Planung aufnehmen – das Prinzip von hell nach dunkel 3. Trocken- und Dosiertrichter in die Prozedur aufnehmen; diese Stellen werden am häufigsten übersprungen 4. Zeit und Schusszahl erfassen; steigen sie, die Ausrüstung auf Verschleiß prüfen 5. Den Masterbatch-Anteil auf den tatsächlichen Bedarf senken 6. Für häufig verwendete Farben eine eigene Linie erwägen 7. Gegen das Risiko einer Fehlverbindung eine Codierung einsetzen
Bei Verbesserungen auf der Dosier- und Förderseite können Sie sich an unser Team für technischen Support wenden.