Sie haben einen Teileentwurf und möchten ihn fertigen. Die erste Frage lautet oft: „Welche Maschine soll ich kaufen?“; das ist aber nicht die richtige Reihenfolge. Zuerst müssen die Fragen beantwortet werden, welche Verfahren die Geometrie des Teils zulässt und dann, welches davon die geplante Stückzahl wirtschaftlich macht. Die Maschinenauswahl kommt erst nach diesen beiden Antworten.
Dieser Beitrag legt diese Reihenfolge für alle dar, die die Fertigung bei null beginnen oder ein neues Teil in die Produktion bringen.
Auf wie viele Arten lässt sich ein Kunststoffteil fertigen?
Die Geometrie grenzt die Möglichkeiten ein, die Stückzahl wählt zwischen ihnen:
| Verfahren | Typisches Teil | Wirtschaftliche Stückzahl | Werkzeugkosten | Maßgenauigkeit |
|---|---|---|---|---|
| Spritzgießen | Komplexes Serienteil mit engen Toleranzen | Über 5.000 | Hoch | Am engsten |
| Extrusion | Endlosprofil, Rohr, Platte, Folie | Nach Metern bemessen | Mittel | Im Querschnitt gut, in der Länge frei |
| Blasformen | Hohlbehälter, Kanister, Flasche | Über 10.000 | Mittel bis hoch | Mittel |
| Thermoformen | Dünnwandiger Behälter, Verpackung, Innenverkleidung | Über 1.000 | Niedrig | Weit |
| Rotationsformen | Großvolumiger Hohlkörper | Über 100 | Niedrig | Weit |
| Zerspanung / 3D-Druck | Prototyp, Einzelstück oder sehr kleine Stückzahl | 1–500 | Keine | Eng (je nach Verfahren) |
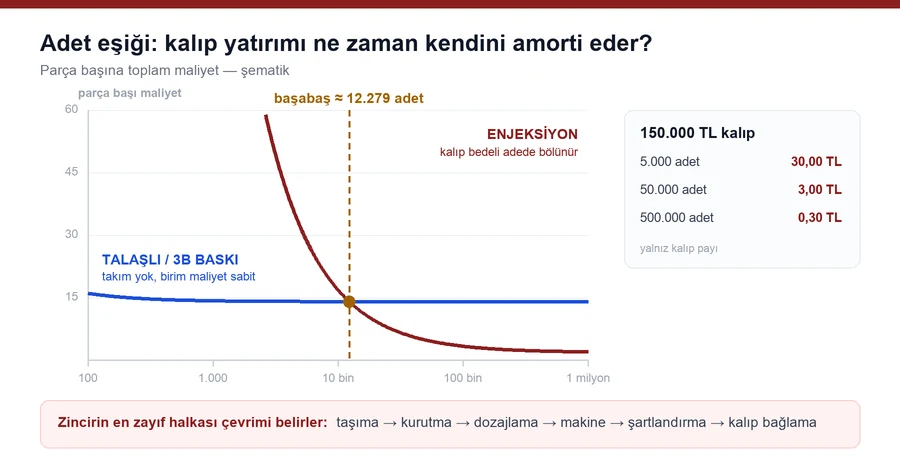
Der Punkt, der in der Tabelle übersehen wird, ist: Bei kleinen Stückzahlen ist kein werkzeuggebundenes Verfahren wirtschaftlich. Für einen Auftrag über 200 Stück ein Werkzeug bauen zu lassen, treibt die Kosten pro Teil über die der Zerspanung. Bei 100.000 Stück dagegen sinken die Werkzeugkosten pro Teil auf Bruchteile eines Cents, und das Spritzgießen hat keinen Konkurrenten.
Warum werden die meisten Teile im Spritzgießverfahren gefertigt?
Vier Gründe zusammen:
- Komplexe Geometrie in einem Schritt – Gewinde, Clips, Rippen, dünne Wände und unterschiedliche Querschnitte entstehen im selben Zyklus
- Reproduzierbarkeit – das zehntausendste Teil hat dieselben Maße wie das erste; die Montagelinie verlangt das
- Zykluszeit – sie wird in Sekunden gemessen und mit der Kavitätenzahl des Werkzeugs multipliziert
- Automatisierbarkeit – Teileentnahme, Sortierung und Verpackung werden in derselben Linie aufgebaut
Zum Verfahren selbst und zum Funktionsprinzip der Maschine lesen Sie unseren Beitrag Was ist eine Spritzgießmaschine?; Thema hier ist nicht, wie die Maschine funktioniert, sondern wie die Fertigung aufgebaut wird.
Der eigentliche Investitionsposten: das Werkzeug
Der Preis des Spritzgießens ist das Werkzeug. Was den Preis eines Werkzeugs bestimmt, unterscheidet sich von dem einer Maschine: Kavitätenzahl, Komplexität des Teils, ob es Kernzüge gibt, Stahlsorte, Oberflächenbehandlung und erwartete Standzeit.
Die Berechnung der Stückzahlschwelle ist einfach: Teilen Sie den Werkzeugpreis durch die geplante Gesamtstückzahl. Wird ein Werkzeug für 150.000 TL auf 50.000 Teile verteilt, kommen pro Teil 3 TL hinzu; wird dasselbe Werkzeug auf 500.000 Teile verteilt, sinkt der Betrag auf 0,30 TL. Diese Zahl ergibt zusammen mit Rohstoff und Maschinenstunde die tatsächlichen Teilekosten – um sie Posten für Posten zu sehen, können Sie den Teilekostenrechner nutzen.
Drei Posten, die bei der Entscheidung oft übersehen werden: die Zeit für die Werkzeugabmusterung, der Ausschuss in der ersten Produktion und die regelmäßige Wartung des Werkzeugs. Alle drei kommen zum Werkzeugpreis hinzu.
Was bestimmt die Maschine?
Steht das Werkzeug fest, wird die Maschine gewählt – nicht umgekehrt. Die bestimmenden Faktoren:
- Schließkraft – sie ergibt sich aus der Fläche, die auf die Trennebene des Werkzeugs fällt, multipliziert mit dem Werkzeuginnendruck, den der Werkstoff verlangt (Schließkraftrechner)
- Einspritzvolumen – das Schussgewicht sollte im Bereich von 20–80 % der Schneckenkapazität liegen
- Werkzeugabmessungen – Holmabstand, Öffnungshub, minimale Werkzeugeinbauhöhe
- Antriebsart – sie wird von der Schichtzahl und den Energiekosten bestimmt
Die Schließkraftbereiche der Baureihen überschneiden sich; entscheidend ist die Anwendung. Baureihenvergleich und Auswahlkriterien finden Sie im Beitrag So wählen Sie eine Spritzgießmaschine aus, die Modellliste auf der Seite Modelle von Kunststoff-Spritzgießmaschinen.
Fertigung ist nicht nur die Maschine
Das ist der häufigste Fehler bei einer Erstinvestition: Die Maschine wird budgetiert, die Glieder daneben werden auf später verschoben. Dabei liegen die meisten Variablen, die die Qualität des Teils bestimmen, außerhalb der Maschine.
| Glied | Was passiert, wenn es fehlt |
|---|---|
| Materialförderung | Manuelle Beschickung; Verunreinigung, Feuchteaufnahme und Stillstände |
| Trocknung | Silberschlieren, Blasen und Festigkeitsverlust bei hygroskopischem Werkstoff |
| Dosierung | Farbabweichung und verschwendetes Masterbatch |
| Werkzeugtemperierung | Maßdrift, Verzug, längerer Zyklus |
| Heißkanal | Der Anguss kommt als Ausschuss zurück, der Zyklus wird länger |
| Werkzeugspannung | Werkzeugwechsel dauern Stunden, kleine Lose werden unrentabel |
| Metallabscheidung | Schäden an Schnecke und Zylinder, ungeplante Stillstände |
Das schwächste Glied der Kette bestimmt Zyklus und Qualität. Eine richtig dimensionierte Maschine kann ihre Kapazität nicht nutzen, wenn sie mit einem unzureichenden Trockner arbeitet.
Wann wird über den Werkstoff entschieden?
Zusammen mit dem Teileentwurf. Der Werkstoff beeinflusst sowohl die Geometrie als auch den Prozess: Schwindungsmaß, Werkzeugtemperatur, Trocknungsbedarf und Fließfähigkeit hängen vom Werkstoff ab.
Für die teilebezogene Werkstoffauswahl lässt sich der Ratgeber zur Auswahl technischer Kunststoffe nutzen, für numerische Verarbeitungswerte die Tabelle der Verarbeitungsdaten. Weil es das Halten der Maße direkt beeinflusst, muss das Thema Schwindung und Maßhaltigkeit bereits in der Konstruktionsphase bekannt sein – das Werkzeug wird mit einem Schwindungsaufmaß gebaut.
Die Reihenfolge beim Aufbau von null
1. Klären Sie Teil und Jahresstückzahl. Ohne diese beiden Angaben ist kein Angebot aussagekräftig. 2. Legen Sie den Werkstoff fest. Mechanische und thermische Anforderungen, danach die Verarbeitbarkeit. 3. Entscheiden Sie über die Kavitätenzahl. Stückzahl und Zykluszeit werden zusammen gerechnet; zu viele Kavitäten verteuern das Werkzeug, zu wenige begrenzen die Kapazität. 4. Lassen Sie das Werkzeug konstruieren. Schwindungsaufmaß, Anschnittlage, Kühlkanäle und Entlüftung werden in dieser Phase festgelegt. 5. Wählen Sie die Maschine passend zum Werkzeug. Schließkraft, Einspritzvolumen und Werkzeugabmessungen werden zusammen geprüft. 6. Planen Sie die Peripherie im selben Budget. Ein auf später verschobenes Glied kommt ab dem ersten Monat als Kosten zurück. 7. Nehmen Sie nach einem Verfahren in Betrieb. Eine Inbetriebnahme ohne Aufzeichnungen bedeutet, bei jedem Werkzeugwechsel dieselbe Arbeit noch einmal zu machen – zur Methode siehe das Verfahren zur Werkzeuginbetriebnahme.
Die drei häufigsten Fehler in der ersten Produktion
Das Werkzeug bauen lassen, bevor die Maschine feststeht. Passen die Werkzeugabmessungen nicht zur vorhandenen Maschine, muss entweder das Werkzeug oder die Maschine geändert werden – beides ist teuer.
Die Stückzahlschwelle nicht berechnen. Für einen Auftrag mit kleiner Stückzahl ein Werkzeug bauen zu lassen, treibt die Kosten pro Teil über die der Wettbewerber und kostet den Auftrag.
Die Qualität allein der Maschine aufbürden. Maßabweichungen, Oberflächenfehler und Farbunterschiede sind oft kein Problem der Maschine, sondern der Linie. Für die symptombasierte Diagnose deckt der Spritzgießfehler-Ratgeber 33 Fehlerarten ab.
---
Wenn Zeichnung, Werkstoff und Jahresstückzahl des Teils, das Sie fertigen möchten, feststehen, können wir den Linienaufbau gemeinsam planen – schreiben Sie einfach unserem Team für technischen Support.