Eine der ärgerlichsten Reklamationen im Betrieb lautet so: Das Teil ist maßhaltig, wenn es aus dem Werkzeug kommt, mit dem Messschieber geprüft, alles in Ordnung. Drei Wochen später kommt es von der Montagelinie zurück – es passt nicht mehr. Niemand hat am Prozess etwas geändert, die Maschine läuft mit denselben Einstellungen, das Werkzeug ist dasselbe Werkzeug.
Die Antwort liegt fast immer an derselben Stelle: Es wurde übersehen, dass Schwindung keine einzelne Zahl ist, sondern zwei getrennte Vorgänge.
Warum Schwindung entsteht
Während die Schmelze abkühlt, rücken die Molekülketten näher zusammen, und das Volumen des Werkstoffs nimmt ab. Das ist unvermeidlich; das Problem ist nicht, dass es Schwindung gibt, sondern dass sie in verschiedenen Bereichen des Teils unterschiedlich ausfällt.
Bei teilkristallinen Werkstoffen (PP, POM, PA, PE) ist die Schwindung deutlich höher als bei amorphen (ABS, PC, PMMA, PS, SAN). Der Grund ist die Kristallisation: In kristallinen Bereichen erreichen die Ketten eine viel höhere Packungsdichte und schwinden deshalb stärker. Dichte- und Volumenwerte je Werkstoff finden Sie auf unserer Seite Verarbeitungsdaten.
Zwei getrennte Vorgänge: Verarbeitungsschwindung und Nachschwindung
Die meisten Diskussionen über Maße landen in einer Sackgasse, weil diese Unterscheidung nicht getroffen wird.
| Wann sie auftritt | Was sie beeinflusst | |
|---|---|---|
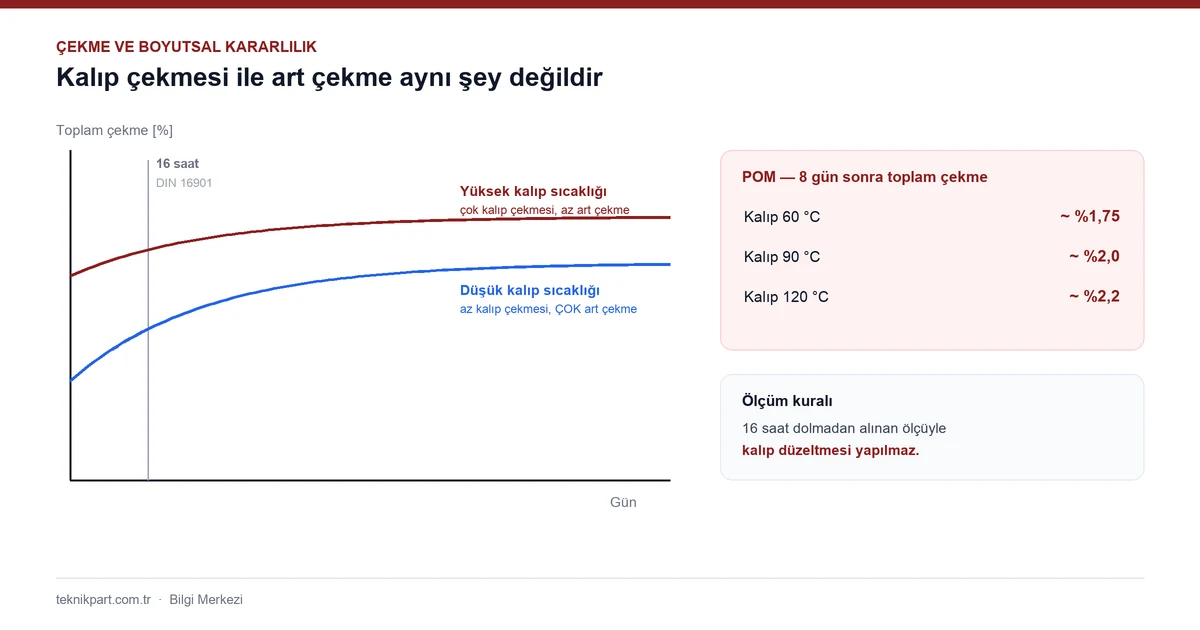
| Verarbeitungsschwindung | Die erste Phase nach dem Entformen; gemessen 16 Stunden danach gemäß DIN 16901 | Werkzeugauslegung, erste Qualitätsprüfung |
| Nachschwindung | Setzt sich nach 16 Stunden über Tage und Wochen fort | Montage im Feld, Langzeittoleranz |
| Gesamtschwindung | Die Summe aus beiden | Das tatsächliche Endmaß des Teils |
Die erste praktische Regel, die daraus folgt, ist eindeutig: Mit einem frisch entformten Teil wird keine Maßentscheidung getroffen. Das Nacharbeiten eines Werkzeugs ist ein irreversibler und teurer Eingriff; stützt es sich auf eine Messung, die vor Ablauf von 16 Stunden genommen wurde, schwindet das Teil noch, und die Korrektur erfolgt auf der falschen Seite.
Werkzeugtemperatur: der größte Hebel, aber mit gegenläufiger Wirkung
Der einzelne Parameter, der die Schwindung am stärksten beeinflusst, ist die Werkzeugwandtemperatur. Der Mechanismus funktioniert so:
Bei niedriger Werkzeugtemperatur kühlt der wandnahe Bereich sehr schnell ab. Die Moleküle haben keine Zeit, eine hohe Packungsdichte zu erreichen; bei teilkristallinen Werkstoffen wird die Bildung der Kristallstruktur im Randbereich unterdrückt, und diese Schicht bleibt nahezu amorph. Das Ergebnis: geringe Verarbeitungsschwindung, aber hohe Nachschwindung.
Bei hoher Werkzeugtemperatur ist die Abkühlung langsam, und die Ketten erreichen eine hohe Packungsdichte. Das Ergebnis: hohe Verarbeitungsschwindung, aber geringe Nachschwindung.
Der entscheidende Punkt ist: Wird die Entformungstemperatur konstant gehalten, ist die Gesamtschwindung bei hoher Werkzeugtemperatur immer größer. Mit anderen Worten: Das Maß durch Kühlen des Werkzeugs zu halten, beseitigt die Schwindung nicht – es verteilt sie nur über die Zeit. Was Sie im Werkzeug gewinnen, verlieren Sie im Feld.
Ein POM-Beispiel macht das greifbar – dasselbe Teil, nur die Werkzeugtemperatur ändert sich:
| Werkzeugwandtemperatur | Gesamtschwindung (nach 8 Tagen) |
|---|---|
| 60 °C | etwa 1,75 % |
| 90 °C | etwa 2,0 % |
| 120 °C | etwa 2,2 % |
Bei Produkten mit engen Toleranzen, die in der Montage mit anderen Teilen gefügt werden, besteht die richtige Strategie nicht darin, die Werkzeugtemperatur zu senken: Den Bereich zu wählen, den der Werkstoff verlangt, und dort konstant zu bleiben, macht die Nachschwindung vorhersagbar.
Derselbe Mechanismus hat eine weitere Nebenwirkung: Bei einem teilkristallinen Teil bleibt die Randschicht nahezu amorph und die Mittelschicht kristallin. Mit anderen Worten: In einem einzigen Teil existieren zwei unterschiedliche Schwindungsverhalten. In dicken Querschnitten wird dieser Unterschied größer.
Wanddicke und Werkstoff
Die Wanddicke wirkt direkt: Ein dicker Bereich kühlt langsam ab und schwindet stärker. Gibt es im selben Teil dicke und dünne Querschnitte, entsteht ein Schwindungsunterschied; und unterschiedliche Schwindung ist die Definition von Verzug. In dicken Querschnitten besteht zudem die Gefahr von Einfallstellen und Lunkern.
Glasfasern machen die Sache richtungsabhängig. Das Schwindungsverhältnis zwischen Faser und Kunststoff beträgt etwa 200:1; die Faser schwindet praktisch nicht und hindert den Kunststoff daran, in ihrer Richtung zu schwinden. Das Ergebnis: ein Teil, das in Fließrichtung wenig und quer dazu stark schwindet. Deshalb können bei faserverstärkten Werkstoffen Anzahl und Lage der Anschnitte sogar entscheidender sein als die Wanddicke.
Mineralische Füllstoffe und Glaskugeln erzeugen aufgrund ihrer Geometrie keine Richtungsabhängigkeit; deshalb werden sie oft zusammen mit Glasfasern eingesetzt, um Schwindungsunterschiede und Verzug zu verringern. Zu den Unterschieden zwischen den Werkstoffgruppen lesen Sie unseren Ratgeber zur Auswahl technischer Kunststoffe.
Welcher Parameter verändert die Schwindung in welche Richtung?
Diese Tabelle ist die nützlichste Zusammenfassung an der Maschine:
| Parameter | Schwindung bei Erhöhung |
|---|---|
| Nachdruck | sinkt |
| Nachdruckzeit (bis zur wirksamen Zeit) | sinkt |
| Werkzeugwandtemperatur | steigt |
| Schmelzetemperatur | in beide Richtungen |
| Einspritzgeschwindigkeit | in beide Richtungen |
Die ersten drei wirken in eine Richtung und sind vorhersagbar. Die letzten beiden verwirren, weil sie zwei gegenläufige Wirkungen haben: Eine höhere Temperatur oder Geschwindigkeit verbessert das Fließen und damit die Übertragung des Nachdrucks auf das Teil (die Schwindung sinkt), erhöht aber gleichzeitig das Schwindungspotenzial des Werkstoffs (die Schwindung steigt).
Welche Wirkung überwiegt, bestimmt nicht die absolute Dicke des Teils, sondern dieses Verhältnis: Fließweglänge geteilt durch Wanddicke.
- Ist das Verhältnis hoch (dünne Wand, langer Weg), gehen Temperatur und Geschwindigkeit nach oben – der Engpass ist der Druck, der im Teil ankommt.
- Ist das Verhältnis niedrig (dicke Wand, kurzer Weg), gehen sie nach unten – der Druck kommt ohnehin an, und zusätzliche Temperatur erhöht nur die Schwindung.
„Erhöhen wir die Temperatur, dann passt es“ – ohne diese Unterscheidung funktioniert das bei der Hälfte der Teile und geht bei der anderen Hälfte nach hinten los.
Was auf der Werkzeugseite getan werden kann
- Gleichmäßige Wanddicke und symmetrische Gestaltung; abrupte Querschnittsänderungen und Masseanhäufungen vermeiden
- Den Anschnitt an den dicksten Bereich legen – das Keilprinzip. Bei einem Teil, das aus der Gegenrichtung angespritzt wird, friert der dünne Querschnitt zuerst ein, und der Nachdruck erreicht den dicken Bereich nie
- Einen ausreichenden Anschnittdurchmesser wählen – ein enger Anschnitt friert früh ein, und die Nachdruckübertragung endet
- Über Anzahl und Lage der Anschnitte für eine einheitliche Fließrichtung sorgen und Bindenähte in Bereiche verlegen, die keine Last tragen
- Homogene Werkzeugwandtemperatur: getrennte Temperierkreise, gute thermische Trennung des Teils von der Heißkanaldüse, wärmeleitender Werkzeugwerkstoff in Bereichen, die die konventionelle Temperierung nicht erreicht
Unser Beitrag zu Werkzeugkühlung und Kühlkanalauslegung gibt einen ausführlichen Rahmen für die Anordnung der Kühlkanäle und die Kreisplanung.
Was das Maß hält, ist nicht der Mittelwert, sondern die Stabilität
Das ist der Punkt, der in der Fertigung am häufigsten übersehen wird. Soll ein Werkzeug mit 45 °C laufen, kommt es nicht darauf an, dass der Tagesmittelwert 45 beträgt, sondern dass es in jedem Zyklus 45 sind. In einem Werkzeug, das sich im Laufe der Schicht erwärmt, driftet die Schwindung ständig; die morgens genommene Messung stimmt nachmittags nicht mehr, und niemand weiß, welches Teil die Referenz ist.
Drei Dinge entscheiden darüber:
1. Die Leistung des Temperiergeräts – ein unterdimensioniertes Gerät kann die Solltemperatur nicht halten, wenn sich die Produktion aufheizt 2. Die Kreistrennung – die beiden Werkzeughälften und ihre heißen Bereiche müssen getrennt geregelt werden; das Teil biegt sich immer zur kalten Seite 3. Ob der Durchfluss wirklich fließt – ein Kreis, der angeschlossen aussieht, aber verkalkt ist, macht Messungen bedeutungslos
Zur Geräteauswahl und zur Unterscheidung zwischen Wasser und Öl lesen Sie unseren Beitrag Was ist Werkzeugtemperierung?, zur Produktseite unsere Seite Temperiergeräte – die Baureihen für Wasser und Öl sind nach Temperaturbereich getrennt.
Vorgehen bei einem Teil, das nicht maßhaltig ist
1. Warten Sie 16 Stunden. Messen Sie nicht vor Ablauf dieser Zeit; nehmen Sie keine Werkzeugkorrekturen mit einer früher genommenen Messung vor. 2. Messen Sie die Temperatur beider Werkzeughälften. Gibt es einen Unterschied, schließen Sie ihn zuerst; dieser eine Schritt bringt oft die größte Verbesserung. 3. Prüfen Sie den Nachdruck und seine wirksame Zeit. Die wirksame Zeit wird durch Wiegen ermittelt; die Methode steht im Verfahren zur Werkzeuginbetriebnahme. 4. Betrachten Sie das Verhältnis Fließweg ÷ Wanddicke und entscheiden Sie danach, in welche Richtung Schmelzetemperatur und Geschwindigkeit gehen. 5. Prüfen Sie bei faserverstärktem Werkstoff die Richtung. Ist die Abweichung quer zur Fließrichtung ausgeprägt, liegt das Problem nicht bei den Parametern, sondern bei der Anschnittlage. 6. Entscheiden Sie mit Teilen aus demselben Zyklus. Ein Werkzeug mit einer Messung aus einem anderen Zyklus nachzuarbeiten, macht die Korrektur zu einem bleibenden Fehler. 7. Dokumentieren Sie den Prozess. Wird der Werkzeuginnendruck gemessen, ist die Referenzkurve das zuverlässigste Dokument; die Methode steht in unserem Beitrag zur Werkzeuginnendruckmessung.
Für die fehlerbasierte Diagnose von Maßabweichungen können Sie die Seite Maß- und Gewichtsschwankungen nutzen, für den Zusammenhang zwischen Schwindung und Zyklus den Beitrag So verkürzen Sie die Zykluszeit. Um den Temperierbedarf Ihres Werkzeugs richtig zu bemessen, können Sie unserem Team für technischen Support schreiben.