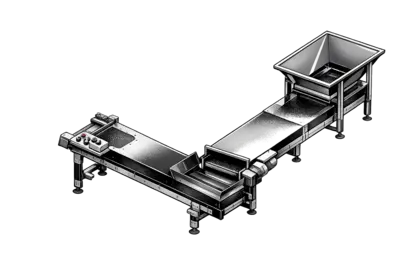
Das Teil ist aus dem Werkzeug gefallen — und dann? In vielen Betrieben lautet die Antwort noch immer: „Es fällt in eine Kiste, und der Bediener leert sie ab und zu.“ Dabei sind die wenigen Meter zwischen Maschine und Kiste der günstigste und sich am schnellsten amortisierende Schritt der Automatisierung.
Was bringt Ihnen ein Förderband?
- Unterbrechungsfreier Zyklus: Kein Warten auf eine volle Kiste, und der Bediener muss nicht hetzen, um mit der Maschine Schritt zu halten — eine Voraussetzung für den mannlosen Betrieb in der Nachtschicht
- Teilequalität: Die Teile stapeln sich nicht übereinander und verkratzen nicht; heiße Teile kühlen auf dem Band ab und fallen ohne Verformung in die Kiste
- Zählung und Ordnung: Kistenwechsel nach Schusszahl, Chargentrennung und Rückverfolgbarkeit werden einfacher
- Personal: Die Zahl der Maschinen pro Bediener steigt
Grundlegende Förderbandtypen
Flachband unter der Maschine: Der häufigste Typ — sitzt unter der Schließeinheit und transportiert das herabfallende Teil zur Seite. Flache Ausführungen passen auch in kleine Öffnungen der Schließeinheit.
Steigförderband (Z-/L-Ausführung): Hebt das Teil vom Boden auf Kistenhöhe. Stollen auf dem Band verhindern, dass das Teil zurückrutscht.
Sortierförderbänder: Systeme mit rotierendem Abscheider oder Doppelband zum Trennen von Angüssen und Teilen; der abgetrennte Anguss geht direkt in die Schneidmühle und gelangt in den Mahlgutkreislauf.
Kühlbänder: Mit langem Aufbau und Lüftermodulen geben sie heißen Teilen vor dem Verpacken Zeit zum Abkühlen — und verhindern Verformungen bei dickwandigen Teilen.
Linien mit Metallkontrolle: In der Ausschusslinie zum Mahlgut werden abgebrochene Messer und Einlegeteile mit einem Magnetabscheider über dem Band direkt an der Quelle abgefangen.
Roboter- und Zellenintegration
In Roboterzellen ist das Förderband die Ablagestation des Roboters: Der Roboter trennt das Teil vom Anguss, legt es auf das Band und wirft den Anguss in die Mühle. Ein geordneter Transport öffnet die Tür für Zählung, Kamerainspektion und automatisiertes Verpacken. Die Bandgeschwindigkeit wird mit dem Maschinenzyklus synchronisiert — Bänder, die auf das Schusssignal hin schrittweise weitertakten, befüllen Kisten nach Teilezahl.
Worauf Sie bei der Auswahl achten sollten
1. Bandbreite und -länge: Teilegröße + Streuung beim Herabfallen; der Freiraum unter der Schließeinheit 2. Bandmaterial: ein hitzebeständiges Band für heiße Teile; eine ölbeständige Oberfläche für ölige Anwendungen 3. Geschwindigkeitsregelung: variable Geschwindigkeit und Zyklussynchronisation — das günstigste Band mit fester Geschwindigkeit wird oft zum Engpass 4. Last und Teilegewicht: Motor und Gestell werden entsprechend ausgelegt 5. Hygiene/Elektrostatik: Medizin- und Elektronikteile erfordern ein antistatisches Band
Das Förderband in der gesamten Linie
Das Teilehandling ist das letzte Glied der Zellenautomatisierung; davor stehen Materialförderung, Granulattrocknung und Dosierung. Wer die Zelle als Ganzes plant — und das Förderband von Anfang an im Layout berücksichtigt, statt es später hineinzuquetschen —, spart sowohl Platz als auch Kosten.
Für eine zu Ihren Teilen und Ihrem Zellenlayout passende Förderbandkonfiguration nehmen Sie Kontakt mit uns auf — wir bieten Lösungen, die auf Ihren Maschinenpark zugeschnitten sind.