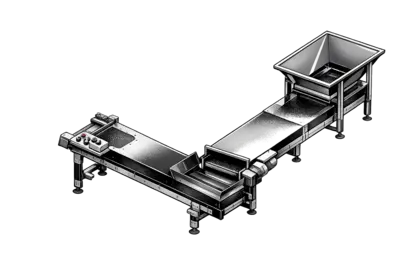
Դետալը դուրս եկավ կաղապարից, իսկ հետո՞։ Շատ գործարաններում պատասխանը դեռ «ընկնում է արկղի մեջ, իսկ օպերատորը ժամանակ առ ժամանակ դատարկում է այն» է։ Մինչդեռ մեքենայի և արկղի միջև եղած մի քանի մետրը ավտոմատացման ամենացածր արժեքով և ամենաարագ փոխհատուցվող քայլն է։
Ի՞նչ է տալիս կոնվեյերը
- Անընդհատ ցիկլ՝ լցված արկղին սպասելու կարիք չկա, և օպերատորը պարտավոր չէ շտապել մեքենային հասնելու համար. սա գիշերային հերթափոխում առանց անձնակազմի աշխատելու նախապայման է
- Դետալի որակ՝ դետալները չեն կուտակվում իրար վրա և չեն քերծվում, իսկ տաք դետալները սառչում են ժապավենի երկայնքով և արկղի մեջ ընկնում առանց դեֆորմացվելու
- Հաշվարկ և կարգ՝ հեշտանում են արկղերի փոխարինումն ըստ ներցայտումների քանակի, խմբաքանակների տարանջատումը և հետագծելիությունը
- Աշխատուժ՝ մեկ օպերատորին բաժին ընկնող մեքենաների թիվն աճում է
Կոնվեյերների հիմնական տեսակներ
Մեքենայի տակ հարթ ժապավեն՝ ամենատարածված տեսակը. տեղադրվում է փակման հանգույցի տակ և ընկնող դետալը տանում է կողք։ Ցածր պրոֆիլով կառուցվածքները տեղավորվում են փակման հանգույցի փոքր բացվածքներում։
Թեք (Z/L տեսակի) կոնվեյեր՝ դետալը բարձրացնում է հատակից մինչև արկղի մակարդակ։ Ժապավենի վրայի լաստակները թույլ չեն տալիս դետալին հետ սահել։
Տեսակավորող կոնվեյերներ՝ լցանները դետալներից անջատելու համար պտտվող անջատիչով կամ երկվորյակ ժապավեններով համակարգեր. անջատված լցանն անմիջապես գնում է մանրիչ և մտնում մանրացված թափոնի շրջափուլ։
Սառեցման ժապավեններ՝ երկար իրանով և օդափոխիչի մոդուլներով՝ դրանք տաք դետալներին սառչելու ժամանակ են տալիս մինչև արկղավորումը՝ կանխելով հաստ հատվածով դետալների դեֆորմացիան։
Մետաղի հսկողությամբ գծեր՝ մանրացման գնացող խոտանի գծում կոտրված դանակները և ներդրակները որսվում են հենց աղբյուրում՝ ժապավենի վերևում տեղադրված մագնիսական զատիչով։
Ռոբոտի և բջջի ինտեգրում
Ռոբոտային բջիջներում կոնվեյերը ռոբոտի հանձնման կայանն է՝ ռոբոտը դետալն անջատում է լցանից, դնում ժապավենի վրա, իսկ լցանը նետում մանրիչի մեջ։ Կանոնավոր փոխադրումը դուռ է բացում հաշվարկի, տեսախցիկով ստուգման և արկղավորման ավտոմատացման համար։ Կոնվեյերի արագությունը համաժամեցվում է մեքենայի ցիկլի հետ՝ ներցայտման ազդանշանով քայլ առ քայլ առաջ շարժվող (indexing) ժապավենները արկղերը լցնում են ըստ դետալների քանակի։
Ընտրելիս ուշադրության արժանի կետեր
1. Ժապավենի լայնություն և երկարություն՝ դետալի չափ + ընկնելու ցրվածություն, ազատ տարածություն փակման հանգույցի տակ 2. Ժապավենի նյութ՝ ջերմակայուն ժապավեն տաք դետալների համար, յուղակայուն մակերևույթ յուղոտ կիրառությունների համար 3. Արագության կառավարում՝ փոփոխական արագություն և ցիկլի հետ համաժամեցում. ամենացածր գնով հաստատուն արագությամբ ժապավենը հաճախ դառնում է նեղ տեղ 4. Բեռ և դետալի զանգված՝ շարժիչը և շրջանակը ընտրվում են համապատասխանաբար 5. Հիգիենա/ստատիկ լիցք՝ բժշկական և էլեկտրոնային դետալների համար անհրաժեշտ է հակաստատիկ ժապավեն
Կոնվեյերը ամբողջ գծի կազմում
Դետալների փոխադրումը բջջի ավտոմատացման վերջին օղակն է, իսկ դրանից առաջ գալիս են հումքի մատուցումը, հումքի չորացումը և չափաբաշխումը։ Բջիջն ամբողջությամբ պլանավորելը՝ կոնվեյերի մասին դասավորության մեջ սկզբից մտածելը, այլ ոչ թե հետագայում այն սեղմելը, խնայում է և՛ տարածք, և՛ ծախս։
Ձեր դետալներին և բջջի դասավորությանը համապատասխան կոնվեյերի կոնֆիգուրացիայի համար կապվեք մեզ հետ՝ առաջարկում ենք Ձեր մեքենաների պարկին համապատասխան չափերով լուծումներ։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →