Ներարկման ձուլման մեքենայի էկրանին Ձեր տեսած ճնշումն այն ճնշումը չէ, որին իրականում ենթարկվում է դետալը։ Տարբերությունը կարող է մի քանի բարից ավելի լինել՝ ճնշման զգալի մասը կորչում է ծայրափողակի, լցանի, ներթողի և հոսքի դիմադրության երկայնքով։
Դետալի չափերը, զանգվածը և ներքին կառուցվածքը որոշում է կաղապարի խոռոչի ներսում ճնշումը։ Այս արժեքը չչափելով կատարված գործընթացի կարգավորումը որոշ չափով հիմնված է կռահման վրա։
Ինչո՞ւ են մեքենայի ճնշումը և խոռոչի ճնշումը տարբեր
Ծայրափողակից դուրս գալուց հետո հալույթն անցնում է լցանային ուղիներով և ներթողում նեղանալով մտնում խոռոչ։ Յուրաքանչյուր նեղացում և յուրաքանչյուր հեռավորություն ճնշման կորուստ է առաջացնում։ Մեքենայի նույն կարգավորման դեպքում՝
- Եթե ներթողը մաշված է, խոռոչ ավելի շատ ճնշում է հասնում
- Եթե լցանային ուղին աղտոտված է, ավելի քիչ է հասնում
- Երբ խմբաքանակի տարբերության պատճառով փոխվում է հալույթի մածուցիկությունը, փոխվում է նաև կորուստը
- Երբ կաղապարի ջերմաստիճանն իջնում է, հոսքի դիմադրությունն աճում է, և ճնշումը նվազում է
Սրանցից ոչ մեկը չի երևում մեքենայի էկրանին։ Մինչ մեքենան ցույց է տալիս, որ «կիրառում է նույն ճնշումը», խոռոչում արժեքը կարող է աննկատ փոխված լինել, և դետալի զանգվածն առաջին նկատվող ախտանիշն է։
Ինչպե՞ս է կարդացվում ճնշման կորը
Խոռոչի ճնշումը ժամանակից կախված գծագրելիս ստացվող կորը պատմում է ամբողջ ցիկլի մասին՝
| Տիրույթ | Ինչ է տեղի ունենում | Ինչ է ցույց տալիս |
|---|---|---|
| Բարձրացում | Հալույթը մտնում է խոռոչ, ճնշումն արագ աճում է | Լցման արագություն և հոսքի դիմադրություն |
| Ծնկի կետ | Խոռոչը լցված է, թեքությունը փոխվում է | Արդյո՞ք փոխարկման կետը ճիշտ տեղում է |
| Գագաթ | Առավելագույն ճնշում | Ավելցուկային շերտի և կաղապարի բացման վտանգ |
| Հարթակ | Պահման ճնշումը գործում է | Արդյո՞ք պահման ճնշումը հասնում է խոռոչ |
| Անկում | Ներթողը սառչում է, ճնշումը մարում է | Այն պահը, երբ ավարտվում է պահման արդյունավետ տևողությունը |
Կորի տակի մակերեսը՝ ճնշման ինտեգրալը, կապված է դետալին հաղորդված ընդհանուր էներգիայի հետ և ուժեղ կապ ունի դետալի զանգվածի հետ։ Այդ պատճառով այն առանց կշռելու պատկերացում է տալիս որակի մասին՝ ցիկլի ընթացքում։
Լցման ուսումնասիրության և փոխարկման կետի որոշման մեթոդները՝ Գործընթացի ախտորոշման մեթոդներ
Ի՞նչ է մատնում կորը
Եթե գագաթային ճնշումն ակնկալվածից բարձր է՝ կաղապարը կարող է միկրոնային մակարդակով բացվել, և առաջանում է ավելցուկային շերտ։ Միակցման ճիգի բավարարությունը ստուգելու համար՝ տոննաժի հաշվիչ
Եթե գագաթային ճնշումը ցածր է, և կորը վաղ է մարում՝ խոռոչ բավարար նյութ չի հասնում, և պետք է ակնկալել թերլցում և կծկման փոսիկներ։
Եթե ծնկի կետն ուշ է գալիս՝ փոխարկման կետը կարգավորված է չափազանց ուշ, և լցման վերջում ճնշումը կտրուկ բարձրանում է։
Եթե հարթակը կարճ է մնում՝ ներթողը վաղ է սառչում. պահման տևողությունը երկարացնելը չի օգնում, և պետք է նայել ներթողի հատույթին կամ ջերմաստիճանին։
Եթե կորը ցիկլից ցիկլ տեղաշարժվում է՝ գործընթացն անկայուն է։ Աղբյուրը սովորաբար հումքի խոնավությունն է, չափաբաշխման շեղումը կամ կաղապարի ջերմաստիճանի տատանումը։
Տեսնելու համար, թե պարամետրերն ինչ ուղղությամբ են ազդում՝ Տեխնոլոգիական պարամետրերի ազդեցությունը
Տվիչների տեղադրում՝ արդյունքը որոշող որոշում
Չափման արժեքը կախված է նրանից, թե որտեղ է տեղադրված տվիչը՝
Եթե տեղադրված է ներթողի մոտ, այն հստակ ցույց է տալիս լցման փուլը և գագաթային ճնշումը՝ իդեալական է փոխարկման կետը որոշելու համար։
Եթե տեղադրված է հոսքի ուղու վերջում, այն ցույց է տալիս, արդյոք խոռոչն ամբողջությամբ լցված է՝ հարմար է թերլցման հսկողության համար։
Բազմախոռոչ կաղապարում տվիչները տեղադրվում են մեկից ավելի խոռոչներում, և խոռոչների միջև լցման տարբերությունն ուղղակիորեն երևում է։ Սա վերջ է դնում անհավասարակշիռ կաղապարում ուշ լցվող խոռոչի մասին կռահումներին։
Տվիչները կարող են տեղադրվել ուղղակի (շփման մեջ խոռոչի մակերևույթի հետ) կամ անուղղակի (ուժը չափելով հրիչի հետևից)։ Ուղղակի չափումն ավելի ճշգրիտ է, իսկ անուղղակին կաղապարի մակերևույթին հետք չի թողնում և հեշտ է հետագայում ավելացնել առկա կաղապարներին։
Տվիչի տրամագիծը նույնպես ընտրվում է ըստ կաղապարի երկրաչափության՝ նեղ տեղերում և բարակապատ դետալների համար պետք են փոքր տրամագծի տվիչներ։ DMS համակարգն առաջարկում է 2,5 · 4,0 և 5,0 մմ տվիչների տարբերակներ։
Լավ և վատ դետալների ավտոմատ տեսակավորում
Սա խոռոչի ճնշման չափման ամենաշոշափելի օգուտն է՝ յուրաքանչյուր ցիկլի համար ճնշման կորը համեմատվում է սահմանված ընդունման միջակայքի հետ։ Երբ կորը դուրս է գալիս միջակայքից, այդ ցիկլի դետալն ավտոմատ անջատվում է։
Սա նշանակում է, որ որակի հսկողությունը կատարվում է ցիկլի ընթացքում, այլ ոչ թե դրանից հետո։ Կասկածելի դետալը գտնելու համար խմբաքանակը վերստուգելու կարիք չկա։
Այն ակնկալվող կարողություն է հատկապես հետևյալ ոլորտներում՝
- Բժշկական՝ դետալների հետագծելիության և գործընթացի վավերացման պահանջ
- Ավտոմոբիլային անվտանգության դետալներ՝ յուրաքանչյուր դետալի փաստաթղթավորում
- Տեխնիկական դետալներ՝ խիստ թույլատրելի շեղումներ և հաճախորդների աուդիտներ
- Բազմախոռոչ արտադրություն՝ որակի տեսակավորում ըստ խոռոչի
Ի՞նչ է պահանջում չափման համակարգը
Խոռոչի ճնշումը շատ արագ փոփոխվող մեծություն է, և համակարգը պետք է կարողանա որսալ ցիկլի միլիվայրկյանները։ Տեխնիկապես ուշադրության արժանի կետեր՝
| Առանձնահատկություն | Ինչու է կարևոր |
|---|---|
| Չափման միջակայք | Խոռոչում կարող են դիտվել մինչև 2000 բար արժեքներ, և համակարգը պետք է ծածկի այս միջակայքը |
| Տվիչի զգայնություն | Տրվում է պԿլ/բար (pC/bar) միավորով, ինչը ցույց է տալիս, որ օգտագործվում է լիցքային (պիեզոէլեկտրական) չափում |
| Լուծաչափ | Կորի ծնկի կետը և հարթակի անցումները կարելի է տարբերել միայն բավարար լուծաչափի դեպքում |
| Ալիքների քանակ | Բազմախոռոչ կաղապարին յուրաքանչյուր խոռոչի համար տվիչ է պետք |
| Ցիկլի համաժամեցում | Չափումը պետք է համաժամեցված լինի ցիկլի սկզբի հետ |
| Տվյալների փոխանցում | Ցանցային միացում կորերը գրանցելու և հաշվետվություններ կազմելու համար |
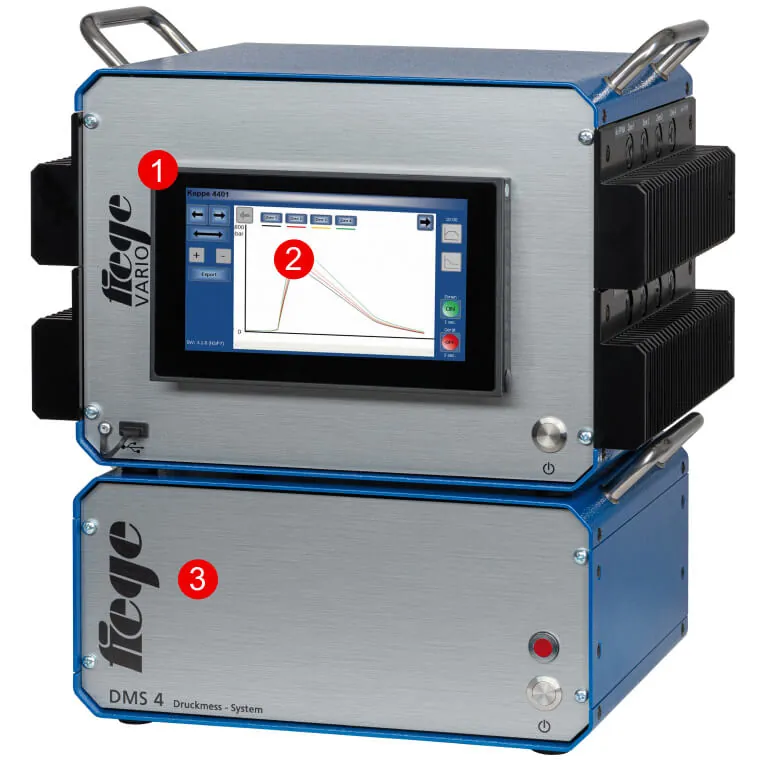
DMS համակարգը բավարարում է այս պահանջներին՝ 0 – 2000 բար միջակայք, 4 – 32 ալիք, 12 բիթ լուծաչափ և ցանցով ինտեգրում տաք լցանային համակարգի կառավարման սարքի հետ։ Այսպես ջերմաստիճանի և ճնշման տվյալները հսկվում են նույն միջերեսում՝ Տաք լցանային համակարգերի կառավարում
Չափումը ոչինչ չի ուղղում, այլ ցույց է տալիս
Ճնշման չափումն ինքնին չի բարելավում որակը. այն ասում է, թե որտեղ է խնդիրը։ Եթե կորն անկայուն է, լուծումը ոչ թե չափման համակարգում է, այլ աղբյուրում՝
- Հումքի խոնավություն և չափաբաշխման կայունություն՝ պլաստմասսայի հումքի չորանոցներ և գրավիմետրիկ չափաբաշխում
- Կաղապարի ջերմաստիճանի կայունություն՝ կաղապարի ջերմակարգավորիչներ
- Կաղապարի վիճակ՝ ներթողի մաշվածություն, աղտոտված ուղիներ՝ կաղապարի սպասարկում
- Գոտիների շեղումներ տաք լցանային համակարգում՝ կառավարման սարքի ահազանգերի գրանցումներ
Չափում տեղադրելը և միայն կորը հսկելը՝ առանց այս աղբյուրները շտկելու, խնդիրը փաստաթղթավորելուց այն կողմ չի գնում։
Ո՞ւմ է պետք, և ո՞ւմ համար է վաղ
Պետք է՝ գործընթացի վավերացման պահանջով բժշկական և ավտոմոբիլային արտադրություն · երբ բազմախոռոչ կաղապարում խոռոչների հավասարակշռությունը կրիտիկական է · երբ մեծածավալ արտադրության մեջ խոտանի մակարդակը թանկ է դարձել · երբ հաճախորդը տվյալներ է պահանջում յուրաքանչյուր խմբաքանակի համար։
Կարող է վաղ լինել՝ լայն թույլատրելի շեղումներով փոքրածավալ արտադրության մեջ · եթե կաղապարի և հումքի կողմը դեռ կայուն չէ։ Այդ դեպքում նախ չորացման, չափաբաշխման և կաղապարի ջերմաստիճանի կայունության հասնելն ավելի մեծ արդյունք է տալիս։
Ձեր կիրառության համար տվիչների ընտրության և համակարգի տեղադրման հարցով կարող եք խորհրդակցել մեր տեխնիկական աջակցության թիմի հետ։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →