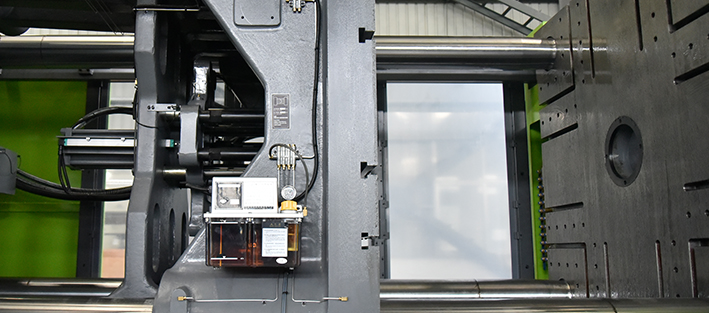
Eine Kunststoff-Spritzgießmaschine ist eine Produktionsmaschine, die Kunststoff in Granulatform erwärmt und aufschmilzt, unter Druck in die Kavität eines Werkzeugs füllt und das Teil nach dem Abkühlen und Erstarren aus dem Werkzeug auswirft. Die meisten Kunststoffteile in Ihrer Umgebung werden nach diesem Verfahren hergestellt: Handyhüllen, Spritzen, Eimer, Stoßfänger, Verschlusskappen, Steckverbinder.
Was das Verfahren von anderen Kunststoff-Formgebungsverfahren unterscheidet, ist die Fähigkeit, dasselbe Teil mit hoher Wiederholgenauigkeit und in kurzen Zyklen herzustellen. Ist das Werkzeug einmal gebaut, beginnt eine Produktion, die sich im Sekundentakt wiederholt.
Wie funktioniert sie? Die Phasen des Spritzgießzyklus
Ein Spritzgießzyklus besteht aus sechs Phasen, die sich ständig wiederholen:
| Phase | Was geschieht | Was die Zeit bestimmt |
|---|---|---|
| 1. Werkzeug schließen | Die bewegliche Aufspannplatte schließt das Werkzeug, die Schließkraft wird aufgebracht | Werkzeuggewicht, Hubweg |
| 2. Einspritzen (Füllen) | Die Schnecke fährt vor und presst die Schmelze in die Kavität | Einspritzgeschwindigkeit, Anschnittquerschnitt |
| 3. Nachdruck | Der Druck wird gehalten, um die Schwindung beim Abkühlen auszugleichen | Siegelzeit des Anschnitts |
| 4. Kühlen und Plastifizieren | Während das Teil erstarrt, dreht die Schnecke und fährt zurück und bereitet den nächsten Schuss vor | Wanddicke, Werkzeugtemperatur |
| 5. Werkzeug öffnen | Die Schließeinheit löst die Zuhaltung, die Werkzeughälften trennen sich | Öffnungshub |
| 6. Auswerfen | Die Auswerfer lösen das Teil aus dem Werkzeug | Teilegeometrie, Entformungsschräge |
Die vierte Phase ist besonders wichtig. Die Kühlung nimmt meist mehr als die Hälfte der Zykluszeit ein, und da das Plastifizieren parallel dazu läuft, verlängert es den Zyklus nicht. Deshalb konzentrieren sich die meisten Maßnahmen zur Zeitverkürzung auf die Kühlseite.
Die Baugruppen der Maschine
Spritzeinheit
Die Einheit, in der der Rohstoff aufgeschmolzen und in das Werkzeug gepresst wird. Das Granulat fällt aus dem Trichter in den Zylinder; die im Zylinder rotierende Schnecke fördert das Material nach vorn und schmilzt es durch Reibungs- und Heizwärme auf. Die Rückstromsperre an der Schneckenspitze verhindert, dass die Schmelze beim Einspritzen zurückströmt – dieses kleine Bauteil bestimmt unmittelbar die Konstanz des Schussgewichts.
Zwei Werte definieren die Kapazität der Einheit: Schneckendurchmesser und Hubvolumen. Das Schussgewicht sollte etwa im Bereich von 20–80 % der Schneckenkapazität liegen. Bei sehr kleinen Schüssen verweilt das Material lange im Zylinder und wird geschädigt; bei sehr großen Schüssen bleibt kein Massepolster für den Nachdruck.
Schließeinheit
Die Einheit, die das Werkzeug gegen den Einspritzdruck geschlossen hält. Ihre Kapazität wird in Tonnen angegeben und ist das erste Kriterium bei der Maschinenauswahl. Reicht die Schließkraft nicht aus, öffnet sich das Werkzeug beim Füllen geringfügig, und an der Trennebene tritt Grat aus.
Mechanisch gibt es zwei Hauptbauarten: Kniehebelsysteme sind schnell und energieeffizient; Zweiplattensysteme bieten bei großen Werkzeugen einen längeren Öffnungshub und eine kompaktere Bauweise.
Steuerung
Die Einheit, die die Parameter Temperatur, Druck, Geschwindigkeit und Position verwaltet. Die Wiederholgenauigkeit ist weitgehend ihre Aufgabe; ob tausend Teile mit denselben Parametern gefertigt werden können, hängt von der Präzision der Steuerung ab.
Antriebssystem
Es bestimmt, wie die Bewegung erzeugt wird, und ist der Hauptfaktor für den Energieverbrauch. Servohydraulische Systeme betreiben die Pumpe nur bei Bedarf; vollelektrische Maschinen kommen ganz ohne Hydrauliköl aus, jede Bewegung erfolgt über Servomotoren.
Was bedeutet die Tonnage?
Wird eine Maschine als „180-Tonnen-Maschine“ bezeichnet, ist damit die höchste Kraft gemeint, die die Schließeinheit aufbringen kann. Um zu verstehen, warum diese Kraft nötig ist, muss man betrachten, was beim Füllen geschieht.
Während die Schmelze die Kavität füllt, übt sie Druck auf die Werkzeugflächen aus, und dieser Druck versucht, das Werkzeug zu öffnen. Aufgabe der Schließeinheit ist es, diese Öffnungstendenz zu überwinden und das Werkzeug geschlossen zu halten. Reicht die Kraft nicht aus, trennt sich das Werkzeug beim Füllen um wenige Mikrometer, und an der Trennebene tritt Grat aus; der Bediener hält das oft für einen Werkzeugfehler, obwohl das Problem eigentlich die Größe der Maschine ist.
Daraus ergeben sich zwei praktische Schlussfolgerungen:
- Entscheidend ist nicht das Gewicht des Teils, sondern die Fläche, die es senkrecht zur Öffnungsrichtung des Werkzeugs bietet. Ein dünner, aber breiter Deckel kann eine höhere Tonnage erfordern als ein schweres, aber kleines Teil
- Auch die Materialart verändert die Kraft; Kunststoffe mit geringer Fließfähigkeit brauchen einen höheren Druck, um das Werkzeug zu füllen
Auch in der Gegenrichtung gibt es eine Grenze. Die Vorstellung „eine große Maschine erledigt jeden Auftrag“ ist ein verbreiteter Irrtum: Eine überdimensionierte Tonnage erhöht dauerhaft Investition und Energierechnung, und weil das Material bei kleinen Schüssen lange im Zylinder verweilt, wird die oben beschriebene Grenze der Schneckenausnutzung verletzt.
Die Kraft, die Ihr eigenes Teil benötigt, können Sie mit dem Schließkraftrechner berechnen.
Welche Materialien werden verarbeitet?
Nahezu alle Thermoplaste lassen sich im Spritzgießverfahren verarbeiten. Am häufigsten sind PP, PE, PS, ABS, PA (Nylon), PC, POM, PET und TPE. Die Materialart beeinflusst nicht nur die Temperatureinstellungen, sondern auch die Ausrüstung der Maschine:
- Hygroskopische Materialien (PA, PC, PET, ABS) müssen vor der Verarbeitung getrocknet werden
- Korrosive Materialien (PVC) erfordern spezielle Werkstoffe für Schnecke und Zylinder
- Abrasive Füllstoffe (Glasfaser) verkürzen die Lebensdauer der Schnecke und erfordern gehärtete Ausrüstung
Warum ist das Verfahren so verbreitet?
Die Stärken des Verfahrens sind die Herstellung komplexer Geometrien in einem einzigen Schritt, eine hohe Wiederholgenauigkeit, geringe Personalkosten pro Teil und die Wiederverwertbarkeit des Angussmaterials.
Andererseits sind die Werkzeugkosten hoch, und diese Kosten werden auf die Produktionsmenge umgelegt. Deshalb ist Spritzgießen für Kleinmengen nicht wirtschaftlich; die Logik des Verfahrens beruht auf der Serienfertigung.
Die Maschine allein reicht nicht
Die Spritzgießmaschine ist das Zentrum einer Linie, aber nicht ihr einziger Bestandteil. Ist der Rohstoff feucht, produziert selbst die beste Maschine fehlerhafte Teile; driftet der Farbanteil, stimmt die Teilefarbe nicht; ist die Werkzeugtemperatur ungeregelt, verzieht sich das Teil.
Eine vollständige Linie umfasst folgende Glieder: Materialförderung, Trocknungssysteme, Dosierung, Werkzeugtemperierung, Heißkanalregelung für Mehrfachwerkzeuge und Werkzeugschnellspannung zur Verkürzung der Wechselzeiten.
Nächster Schritt
Ist klar, was die Maschine ist und wie sie funktioniert, geht es im nächsten Schritt darum, die für Ihren Bedarf passende Tonnage und Baureihe zu bestimmen. Alle Modelle sind mit ihren Tonnagebereichen auf unserer Seite Kunststoff-Spritzgießmaschinen aufgeführt; der Artikel, der die Auswahlkriterien Schritt für Schritt durchgeht, heißt So wählen Sie eine Kunststoff-Spritzgießmaschine aus.
Wenn Sie die Zykluszeit verkürzen möchten, lesen Sie den Leitfaden zur Zykluszeit; wenn Sie die Produktionskosten berechnen möchten, den Artikel Kosten pro Teil berechnen.
Häufig gestellte Fragen
Was ist eine Spritzgießmaschine?
Eine Maschine, die Kunststoffgranulat erwärmt und aufschmilzt, die Schmelze unter hohem Druck in die Kavität eines geschlossenen Werkzeugs einspritzt und das Formteil auswirft, sobald es abgekühlt und erstarrt ist. Sie besteht aus drei Hauptbaugruppen: der Spritzeinheit, die plastifiziert und einspritzt; der Schließeinheit, die das Werkzeug gegen den Druck geschlossen hält; und der Steuerung, die beide führt.
Spritzgießmaschine oder Spritzgussmaschine?
Gemeint ist dieselbe Maschine. In Normen und Fachliteratur heißt sie Spritzgießmaschine, weil das Verfahren Spritzgießen heißt; umgangssprachlich und in manchen Angeboten liest man auch Spritzgussmaschine, das fertige Bauteil heißt Spritzgussteil. Internationale Kataloge verwenden die englische Bezeichnung injection molding machine (amerikanische) oder injection moulding machine (britische Schreibweise). Technisch gibt es keinen Unterschied.
Was wird mit einer Spritzgießmaschine hergestellt?
Innen- und Außenteile für Fahrzeuge, Gehäuse und Deckel von Haushaltsgeräten, Verpackungen (Verschlüsse, Eimer, Kisten), Gehäuse für Elektrotechnik und Elektronik, medizinische Einwegartikel und PET-Preforms. Der gemeinsame Nenner: Muss dasselbe Teil in großen Stückzahlen und mit engen Toleranzen hergestellt werden, ist Spritzgießen das Verfahren.
Welche Arten von Spritzgießmaschinen gibt es?
Nach dem Antrieb gibt es hydraulische, servohydraulische und vollelektrische Maschinen; nach der Bauart Dreiplattenmaschinen (Kniehebel) und Zweiplattenmaschinen; nach der Anwendung Sonderbaureihen etwa für PET-Preforms, PVC, Medizintechnik und Dünnwand. Dieselbe Schließkraft kann in mehr als einer Baureihe vorkommen; entscheidend ist nicht die Schließkraft, sondern die Anwendung.
Wie viel Tonnen Schließkraft brauche ich?
Die auf die Trennebene des Werkzeugs projizierte Fläche des Formteils wird mit dem Werkzeuginnendruck multipliziert, den der Werkstoff erfordert; Anzahl der Kavitäten und Angusssystem werden hinzugerechnet, und darauf kommt ein Sicherheitszuschlag. Das Ergebnis ist die erforderliche Schließkraft und bestimmt die Baugröße der Maschine.
Was bestimmt den Preis einer Spritzgießmaschine?
Schließkraft, Antriebsart, Größe der Spritzeinheit, anwendungsspezifische Ausstattung, Automatisierungsgrad sowie der Umfang von Inbetriebnahme und Gewährleistung. Wegen dieser Posten können zwei Maschinen mit gleicher Schließkraft deutlich auseinanderliegen; verglichen wird daher nicht allein nach der Schließkraft.