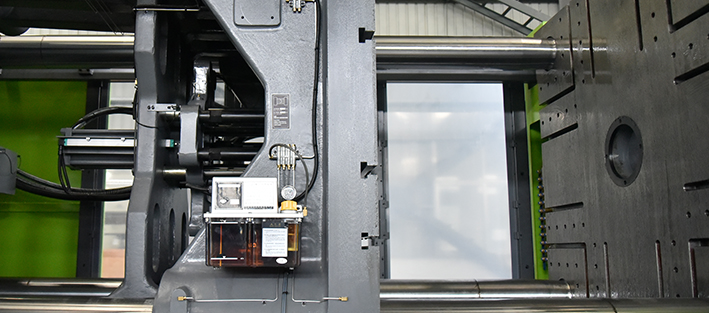
دستگاه تزریق پلاستیک دستگاه تولیدیای است که مواد اولیهٔ پلاستیکی به شکل گرانول را گرم و ذوب میکند، آن را تحت فشار در حفرهٔ قالب پر میکند و پس از سرد شدن و جامد شدن، قطعه را از قالب بیرون میاندازد. بیشتر قطعات پلاستیکی اطراف شما با این روش تولید میشوند: قاب گوشی، سرنگ، سطل، سپر خودرو، درب بطری، کانکتور.
آنچه این روش را از دیگر روشهای شکلدهی پلاستیک متمایز میکند، توانایی تولید یک قطعهٔ یکسان با تکرارپذیری بالا و در چرخههای کوتاه است. همین که قالب ساخته شد، تولیدی آغاز میشود که در چند ثانیه تکرار میشود.
چگونه کار میکند؟ مراحل چرخهٔ تزریق
یک چرخهٔ تزریق از شش مرحله تشکیل شده و این مراحل پیوسته تکرار میشوند:
| مرحله | چه اتفاقی میافتد | چه چیزی زمان را تعیین میکند |
|---|---|---|
| 1. بستن قالب | صفحهٔ متحرک قالب را میبندد و نیروی گیره اعمال میشود | وزن قالب، طول کورس |
| 2. تزریق (پر شدن) | ماردون به جلو حرکت میکند و مذاب را به داخل حفرهٔ قالب میفشارد | سرعت تزریق، سطح مقطع گیت |
| 3. نگهداری | فشار حفظ میشود تا انقباض قطعه هنگام سرد شدن جبران شود | زمان انجماد گیت |
| 4. خنککاری و پلاستیزه کردن | در حالی که قطعه جامد میشود، ماردون با چرخش به عقب میرود و شات بعدی را آماده میکند | ضخامت دیواره، دمای قالب |
| 5. باز شدن قالب | گیره آزاد میشود و دو نیمهٔ قالب از هم جدا میشوند | کورس بازشو |
| 6. بیروناندازی | پرانها قطعه را از قالب جدا میکنند | هندسهٔ قطعه، زاویهٔ خروج قالب |
مرحلهٔ چهارم اهمیت ویژهای دارد. خنککاری معمولاً بیش از نیمی از زمان چرخه را میگیرد و چون پلاستیزه کردن همزمان با این زمان انجام میشود، چرخه را طولانی نمیکند. به همین دلیل بیشتر کارهای کاهش زمان بر سمت خنککاری متمرکز است.
اجزای دستگاه
واحد تزریق
واحدی که مواد اولیه در آن ذوب و به داخل قالب فشرده میشود. گرانول از قیف به داخل سیلندر میریزد؛ ماردون که درون سیلندر میچرخد، هم مواد را به جلو میبرد و هم با گرمای اصطکاک و گرمای المنتها آن را ذوب میکند. شیر یکطرفهٔ سر ماردون جلوی لغزش مذاب به عقب را هنگام تزریق میگیرد — این قطعهٔ کوچک مستقیماً ثبات وزن تزریق را تعیین میکند.
دو مقدار ظرفیت این واحد را تعریف میکنند: قطر ماردون و حجم تزریق. انتظار میرود وزن شات در حدود 20 – 80% ظرفیت ماردون بماند. با شاتهای بسیار کوچک مواد مدت طولانی در سیلندر میماند و تخریب میشود؛ با شاتهای بسیار بزرگ برای مرحلهٔ نگهداری بالشتکی باقی نمیماند.
واحد گیره
واحدی که قالب را در برابر فشار تزریق بسته نگه میدارد. ظرفیت آن بر حسب تن بیان میشود و نخستین معیار انتخاب دستگاه است. اگر نیروی گیره کافی نباشد، قالب در لحظهٔ پر شدن اندکی باز میشود و از سطح جدایش پلیسه بیرون میزند.
از نظر مکانیکی دو طراحی اصلی وجود دارد: سیستمهای زانویی سریع و کممصرفاند؛ سیستمهای دوصفحهای برای قالبهای بزرگ کورس بازشوی بلندتر و بدنهٔ جمعوجورتری دارند.
واحد کنترل
واحدی که پارامترهای دما، فشار، سرعت و موقعیت را مدیریت میکند. تکرارپذیری تا حد زیادی کار این واحد است؛ اینکه بتوان هزار قطعه را با پارامترهای یکسان تولید کرد، به دقت واحد کنترل بستگی دارد.
سیستم محرک
تعیین میکند حرکت چگونه ایجاد شود و عامل اصلی تعیینکنندهٔ مصرف انرژی است. سیستمهای سروو هیدرولیک پمپ را فقط هنگام نیاز به کار میاندازند؛ دستگاههای تمامالکتریک اصلاً روغن هیدرولیک ندارند و همهٔ حرکتها با سروو موتورها انجام میشود.
تناژ یعنی چه؟
وقتی از دستگاهی با عنوان «180 تن» یاد میشود، این عدد بیشترین نیرویی را بیان میکند که واحد گیره میتواند اعمال کند. برای فهم اینکه چرا این نیرو لازم است، باید دید در لحظهٔ پر شدن چه اتفاقی میافتد.
مذاب هنگام پر کردن حفرهٔ قالب به سطوح قالب فشار وارد میکند و این فشار میکوشد قالب را باز کند. کار واحد گیره غلبه بر این تمایل به باز شدن و بسته نگه داشتن قالب است. اگر نیرو کافی نباشد، قالب در لحظهٔ پر شدن به اندازهٔ چند میکرون باز میشود و از سطح جدایش پلیسه بیرون میزند؛ اپراتور اغلب این را عیب قالب میپندارد، در حالی که مشکل در واقع اندازهٔ دستگاه است.
دو نتیجهٔ عملی از اینجا به دست میآید:
- آنچه تعیینکننده است وزن قطعه نیست، بلکه سطحی است که قطعه عمود بر جهت باز شدن قالب ارائه میدهد. یک درپوش نازک اما پهن میتواند تناژ بیشتری از یک قطعهٔ سنگین اما کوچک بخواهد
- نوع مواد هم نیرو را تغییر میدهد؛ پلاستیکهایی که روانی کمی دارند برای پر کردن قالب فشار بیشتری لازم دارند
در جهت مخالف هم حدی وجود دارد. این تصور که «دستگاه بزرگ هر کاری را انجام میدهد» برداشت نادرست رایجی است: تناژ بیش از حد سرمایهگذاری و قبض انرژی را برای همیشه بالا میبرد و چون با شاتهای کوچک مواد مدت طولانی در سیلندر میماند، از حد ظرفیت ماردون که در بالا گفته شد فراتر میرود.
نیرویی را که قطعهٔ خودتان لازم دارد میتوانید با ماشینحساب تناژ محاسبه کنید.
چه موادی فرایند میشوند؟
تقریباً همهٔ ترموپلاستیکها را میتوان به روش قالبگیری تزریقی شکل داد. رایجترینها عبارتاند از PP، PE، PS، ABS، PA (نایلون)، PC، POM، PET و TPE. نوع مواد نه فقط بر تنظیمات دما، بلکه بر تجهیزات دستگاه هم اثر میگذارد:
- مواد رطوبتگیر (PA، PC، PET، ABS) باید پیش از فرایند خشک شوند
- مواد خورنده (PVC) جنس ویژهٔ ماردون و سیلندر لازم دارند
- پرکنندههای ساینده (الیاف شیشه) عمر ماردون را کوتاه میکنند و تجهیزات سختکاریشده میطلبند
چرا اینقدر رایج است؟
نقاط قوت این روش عبارتاند از توانایی تولید هندسهٔ پیچیده در یک مرحله، تکرارپذیری بالا، دستمزد کم به ازای هر قطعه و امکان بازیابی مواد راهگاه.
از سوی دیگر هزینهٔ قالب بالاست و این هزینه بر تعداد تولید تقسیم میشود. به همین دلیل قالبگیری تزریقی برای کارهای کمتیراژ اقتصادی نیست؛ منطق این روش بر تولید انبوه استوار است.
دستگاه بهتنهایی کافی نیست
دستگاه تزریق پلاستیک مرکز یک خط است، اما تنها جزء آن نیست. اگر مواد اولیه مرطوب باشد، حتی بهترین دستگاه هم قطعهٔ معیوب تولید میکند؛ اگر نسبت رنگ منحرف شود، رنگ قطعه مطابقت نمیکند؛ اگر دمای قالب کنترل نشود، قطعه تاب برمیدارد.
یک خط کامل این حلقهها را در بر میگیرد: انتقال مواد اولیه، سیستمهای خشککن، دوزینگ، کنترل دمای قالب، کنترل راهگاه گرم برای قالبهای چندحفرهای و کلمپ سریع قالب برای کوتاه کردن زمان تعویض.
گام بعدی
وقتی روشن شد دستگاه چیست و چگونه کار میکند، گام بعدی تعیین تناژ و سری متناسب با نیاز شماست. همهٔ مدلها با بازههای تناژشان در صفحهٔ سریهای دستگاه تزریق پلاستیک فهرست شدهاند؛ مقالهای که معیارهای انتخاب را گام به گام مرور میکند چگونه دستگاه تزریق پلاستیک انتخاب کنیم است.
اگر به کوتاه کردن زمان چرخه علاقه دارید، راهنمای زمان چرخه را ببینید؛ اگر میخواهید هزینهٔ تولید را محاسبه کنید، مقالهٔ محاسبهٔ هزینهٔ هر قطعه را بخوانید.
پرسشهای متداول
دستگاه تزریق پلاستیک چیست؟
دستگاهی که گرانول پلاستیک را گرم و ذوب میکند، مذاب را با فشار بالا به داخل حفرهٔ قالب بسته تزریق میکند و پس از خنک و جامد شدن قطعه، آن را از قالب بیرون میاندازد. این دستگاه از سه واحد اصلی تشکیل شده است: واحد تزریق که ذوب و پلاستیزه کردن و تزریق را انجام میدهد؛ واحد گیره که قالب را در برابر فشار بسته نگه میدارد؛ و واحد کنترل که هر دو را مدیریت میکند.
دستگاه تزریق پلاستیک یا ماشین تزریق؟
هر دو نام به یک دستگاه اشاره دارند. «دستگاه تزریق پلاستیک» رایجترین نام در زبان بازار و کارگاههای ایران است و «ماشین تزریق» بیشتر در متنهای رسمیتر دیده میشود. در کاتالوگهای بینالمللی نام انگلیسی injection molding machine (املای آمریکایی) یا injection moulding machine (املای بریتانیایی) به کار میرود. از نظر فنی تفاوتی وجود ندارد.
با دستگاه تزریق پلاستیک چه چیزهایی تولید میشود؟
قطعات داخلی و خارجی خودرو، بدنه و درب لوازم خانگی، بستهبندی (درب بطری، سطل، جعبه)، بدنهٔ تجهیزات برقی و الکترونیکی، اقلام یکبارمصرف پزشکی و پریفرم PET. وجه مشترک این است: اگر قطعهای یکسان باید در تعداد زیاد و با تلرانسهای دقیق تولید شود، روش آن قالبگیری تزریقی است.
دستگاههای تزریق پلاستیک چند نوع هستند؟
از نظر نوع محرک، دستگاههای هیدرولیک، سروو هیدرولیک و تمامالکتریک؛ از نظر ساختار، سهصفحهای (سیستم زانویی) و دوصفحهای؛ و از نظر کاربرد، سریهای ویژهای مانند پریفرم PET، PVC، پزشکی و دیوارهنازک وجود دارد. یک تناژ مشخص ممکن است در بیش از یک سری دیده شود؛ عامل تعیینکننده نه تناژ، بلکه کاربرد است.
به دستگاه تزریق چند تنی نیاز دارم؟
سطح تصویرشدهٔ قطعه روی صفحهٔ جدایش قالب در فشار حفرهای که مواد نیاز دارد ضرب میشود؛ تعداد حفرهها و راهگاه نیز افزوده میشود و حاشیهٔ اطمینان نیز روی آن در نظر گرفته میشود. مقدار حاصل، نیروی گیرهٔ لازم است و تناژ دستگاه را تعیین میکند.
قیمت دستگاه تزریق پلاستیک به چه عواملی بستگی دارد؟
تناژ، نوع محرک، اندازهٔ واحد تزریق، تجهیزات ویژهٔ کاربرد، سطح اتوماسیون و دامنهٔ نصب، راهاندازی و گارانتی. به دلیل این موارد، میان دو دستگاه با تناژ یکسان ممکن است تفاوت قابلتوجهی وجود داشته باشد؛ مقایسه تنها بر اساس تناژ انجام نمیشود.