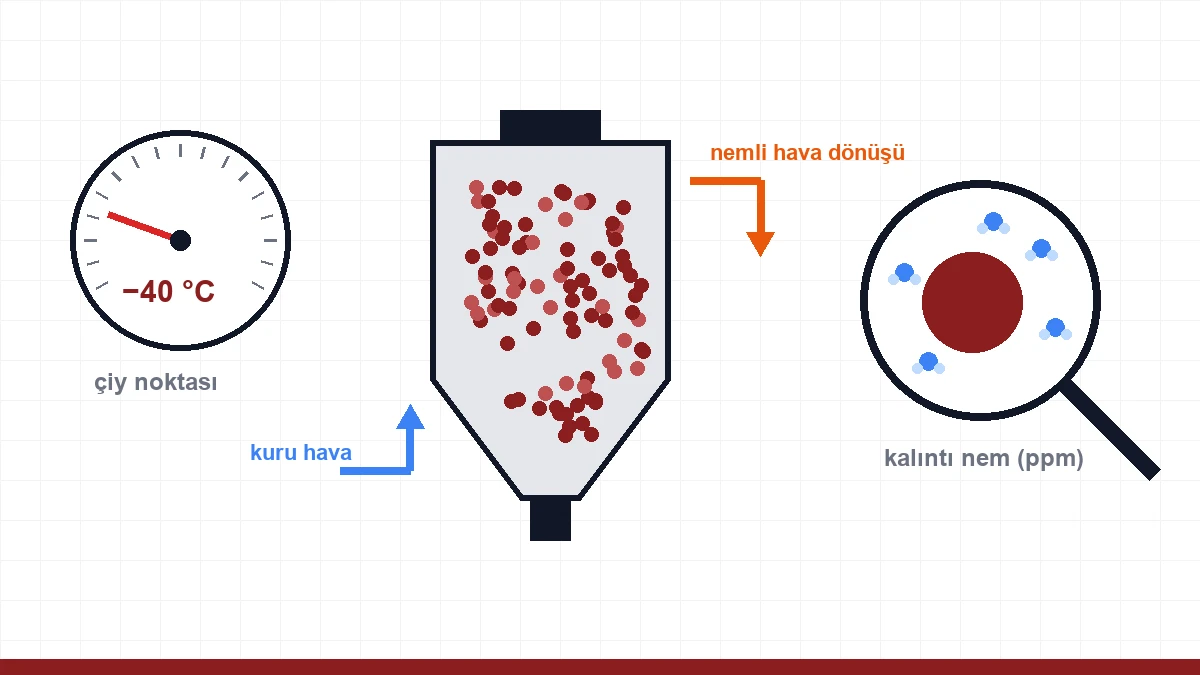
نمایشگر خشککن 80 درجهٔ سانتیگراد نشان میدهد، فن میچرخد، مادهٔ خشککن کار میکند — اما آیا گرانول واقعاً خشک است؟ نمایشگر به این پرسش پاسخ نمیدهد؛ اندازهگیری پاسخ میدهد. هزینهٔ مادهٔ رطوبتگیری که مرطوب فرایند شود اغلب دیده نمیشود: قطعه سالم به نظر میرسد و در آزمون میشکند. این مقاله شرح میدهد چگونه ثابت کنید خشک کردن کافی است — کدام اندازهگیری چه میگوید، چه مقداری را هدف بگیرید و چگونه یک خشککن را بازرسی کنید.
دو پرسش جداگانه، دو اندازهگیری جداگانه
در تأیید خشک کردن دو اندازهگیری هست که با هم اشتباه گرفته میشوند و یکی جای دیگری را نمیگیرد:
1. هوا چقدر خشک است؟ این را نقطه شبنم میگوید — کیفیت هوای فرایندی که خشککن تولید میکند. 2. گرانول چقدر خشک است؟ این را اندازهگیری رطوبت باقیمانده میگوید — آبی که واقعاً درون ماده باقی مانده است.
نقطه شبنم ممکن است عالی باشد؛ اما اگر دما پایین باشد، زمان کوتاه باشد یا مواد زودتر از موعد از قیف برداشته شود، گرانول همچنان مرطوب است. برعکس، اگر گرانول به هدف رسیده باشد، آنچه در سمت هوا رخ میدهد دیگر نتیجه را تغییر نمیدهد. یک بهرهبرداری درست هر دو را پایش میکند: نقطه شبنم را پیوسته و رطوبت باقیمانده را دورهای و هر گاه تردیدی باشد.
نقطه شبنم: نبض خشککن
نقطه شبنم دمایی است که در آن رطوبت هوا شروع به میعان میکند؛ هر چه پایینتر باشد، هوا خشکتر است. در خشککنهای رطوبتگیر هدف حدود −40 درجهٔ سانتیگراد است؛ هوای فرایندی بالای −20 درجهٔ سانتیگراد بهسختی رطوبت را از مادهٔ رطوبتگیر بیرون میکشد. اندازهگیری باید روی خط ورودی هوای فرایند به قیف انجام شود — نه در خروجی مادهٔ خشککن؛ هوای محیطی که از لولهها و اتصالات میان این دو به داخل نشت میکند (هوای نشتی) میتواند نقطه شبنم را خراب کند.
روند نقطه شبنم بیش از مقدار تکی آن حرف میزند. نوسان اندک همراه با چرخهٔ احیا طبیعی است؛ اما موجهایی که بالا میروند و به کف قبلی برنمیگردند نشانهٔ پیر شدن مادهٔ خشککن هستند و بدتر شدن ناگهانی نشانهٔ نشتی شیر یا آببند است. به همین دلیل خشککنهای نسل جدید نمایشگر پیوستهٔ نقطه شبنم دارند؛ در سیستمهایی که ندارند، بررسی هفتگی با یک نقطهشبنمسنج قابل حمل آغاز خوبی است.
رطوبت باقیمانده: حکم واقعی در گرانول است
برای اندازهگیری آب درون ماده در کارگاه سه روش عملی وجود دارد:
| روش | چگونه کار میکند | نقطهٔ قوت | محدودیت |
|---|---|---|---|
| ترازوی رطوبت با کاهش وزن (هالوژنی/IR) | نمونه را گرم میکند و کاهش وزن را رطوبت به حساب میآورد | سریع، مقرونبهصرفه، قابل استفاده برای اپراتور | افزودنیهای فرار را هم «رطوبت» میشمارد؛ حساسیت محدود در ppm پایین |
| تیتراسیون کارل فیشر | آب را بهطور شیمیایی و گزینشی تیتر میکند | فقط آب را اندازه میگیرد — روش مرجع | کار آزمایشگاهی؛ زمان و هزینهٔ مواد مصرفی برای هر نمونه |
| روش هیدرید کلسیم / فشار | رطوبت با یک واکنشگر گاز تولید میکند؛ از روی فشار محاسبه میشود | قابل حمل، اندازهگیری در محل در سطح ppm | حساس به آمادهسازی نمونه |
مقادیر هدف بسته به ماده تغییر میکنند و برگهٔ مشخصات فنی ماده ملاک است؛ آستانههای راهنمای رایج عبارتاند از: برای کار پریفرم پت 0.005% (50 ppm) — این سطح فقط با نقطه شبنم −40 درجهٔ سانتیگراد قابل نگه داشتن است؛ برای PC حدود 0.02 درصد؛ برای ABS 0.1 درصد؛ برای PA6/PA66 پیش از فرایند حدود 0.1 درصد. رطوبت بالاتر از حد در پت به افت IV و افت استحکام و در بقیه به رگههای نقرهای و شکنندگی پنهان تبدیل میشود.
بازرسی خشککن: شش نقطهٔ کنترل
هنگام تردید — یا بهعنوان یک عادت خوب در هر تعویض مواد — به این ترتیب نگاه کنید:
1. آیا نقطه شبنم روی خط ورودی در مقدار هدف است و روندش پایدار است؟ 2. آیا دما مقداری است که در ورودی قیف اندازهگیری شده، نه تنظیم روی نمایشگر؟ در خطهای طولانی افت در مسیر میتواند به چند درجه برسد. 3. آیا زمان ماند کافی است؟ مقدار مواد در قیف تقسیم بر مصرف ساعتی، زمان واقعی است که ماده در خشککن میگذراند — روش محاسبه را در بخش ظرفیت خشککن خود توضیح دادهایم. اگر مصرف افزایش یافته باشد، زمان بیسروصدا کوتاه شده است. 4. دبی هوا ممکن است به دلیل گرفتگی فیلتر کاهش یافته باشد؛ اگر دبی افت کند، بخش پایینی قیف به اندازهٔ کافی گرم نمیشود. 5. وضعیت مادهٔ خشککن — آیا دما و چرخهٔ احیا در مقادیر سازنده هستند و بستر آخرین بار کی تعویض شده است؟ 6. جذب دوبارهٔ رطوبت پس از انتقال — اگر مواد خشکشده در سطل باز ریخته شود یا با هوای مرطوب از خطی طولانی منتقل شود، زحمت خشککن در مسیر از دست میرود؛ راهحل انتقال حلقهبسته و قیف بسته روی دستگاه است.
خشک کردن بیش از حد هم هزینه دارد
خشک کردن «هر چه بیشتر، بهتر» نیست. PA که ساعتها بیش از نیاز بماند ممکن است زرد شود و روانیاش تغییر کند؛ TPU شروع به تخریب میکند؛ از مواد دارای افزودنی، مواد فرار خارج میشوند. نشانه شاخص است: پس از یک توقف طولانی آخر هفته، نخستین بچ «با همان تنظیمات» رفتار متفاوتی دارد. روش درست ماندن در بازهٔ زمانی است که سازنده داده و قرار دادن خشککن در حالت آمادهبهکار هنگام توقفها.
آنچه را نتوانید اندازه بگیرید، نمیتوانید مدیریت کنید
زنجیرهٔ خشک کردن از سه حلقه تشکیل شده است: تجهیزات درست، بهرهبرداری درست، اندازهگیری درست. در سمت تجهیزات، سیستمهای هوای خشک و نسخههای دمای بالا برای کارهای ردهٔ پت در صفحهٔ خشککنها ما آمدهاند؛ فیزیک رطوبتگیری و مقادیر خشک کردن بر حسب ماده در راهنمای خشک کردن و جدول دادههای فرایندی ما هستند. اگر با نتایج اندازهگیری خود دربارهٔ مشکلی که گمان میکنید به رطوبت مربوط است با تیم فنی ما تماس بگیرید، تشخیص بسیار سریعتر پیش میرود.