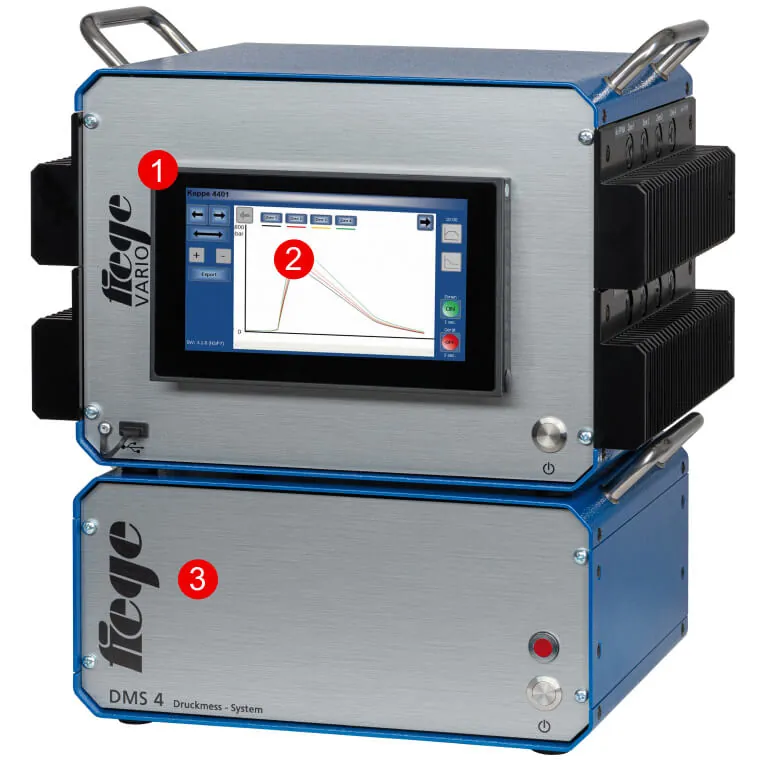
فشاری که روی صفحهنمایش دستگاه تزریق میبینید، فشاری نیست که قطعه واقعاً تحت آن قرار میگیرد. اختلاف ممکن است بیش از چند بار باشد — بخش قابل توجهی از فشار در مسیر نازل، راهگاه، گیت و مقاومت جریان از دست میرود.
آنچه ابعاد، وزن و ساختار داخلی قطعه را تعیین میکند فشار داخل حفرهٔ قالب است. تنظیم فرایندی که بدون اندازهگیری این مقدار انجام شود، تا حدی بر حدس استوار است.
چرا فشار دستگاه و فشار حفره متفاوتاند؟
مذاب پس از خروج از نازل از کانالهای راهگاه عبور میکند و با باریک شدن در گیت وارد حفره میشود. هر تنگنا و هر فاصلهای افت فشار ایجاد میکند. با تنظیم یکسان دستگاه:
- اگر گیت فرسوده باشد، فشار بیشتری به حفره میرسد
- اگر کانال راهگاه آلوده باشد، فشار کمتری میرسد
- وقتی ویسکوزیتهٔ مذاب با تفاوت بچ تغییر کند، افت فشار نیز تغییر میکند
- وقتی دمای قالب پایین بیاید، مقاومت جریان افزایش و فشار کاهش مییابد
هیچیک از اینها روی صفحهنمایش دستگاه دیده نمیشود. در حالی که دستگاه نشان میدهد «همان فشار را اعمال میکند»، مقدار داخل حفره ممکن است بیصدا تغییر کرده باشد — و وزن قطعه نخستین نشانهای است که متوجه آن میشوند.
منحنی فشار چگونه خوانده میشود؟
منحنیای که با رسم فشار حفره بر حسب زمان به دست میآید، داستان کل چرخه را بازگو میکند:
| ناحیه | چه رخ میدهد | چه چیزی را نشان میدهد |
|---|---|---|
| افزایش | مذاب وارد حفره میشود، فشار بهسرعت بالا میرود | سرعت پر شدن و مقاومت جریان |
| نقطهٔ زانو | حفره پر شده، شیب تغییر میکند | اینکه نقطهٔ سوئیچ در جای درست است یا نه |
| قله | بیشینهٔ فشار | خطر پلیسه و باز شدن قالب |
| پلاتو | فشار نگهدارنده مؤثر است | اینکه فشار نگهدارنده به حفره میرسد یا نه |
| افت | گیت منجمد میشود، فشار فرومینشیند | لحظهای که زمان مؤثر فشار نگهدارنده پایان مییابد |
سطح زیر منحنی — انتگرال فشار — با کل انرژی منتقلشده به قطعه مرتبط است و پیوند قوی با وزن قطعه دارد. به همین دلیل بدون توزین، درون چرخه تصوری از کیفیت به دست میدهد.
روشهای مطالعهٔ پر شدن و تعیین نقطهٔ سوئیچ: روشهای عیبیابی فرایند
منحنی چه چیزی را لو میدهد؟
اگر فشار قله بالاتر از انتظار باشد: قالب ممکن است در حد میکرون باز شود و پلیسه ایجاد شود. برای اینکه آیا نیروی گیره کافی است: ماشینحساب تناژ
اگر فشار قله پایین باشد و منحنی زود فروبنشیند: مواد کافی به حفره نمیرسد — باید انتظار تزریق ناقص و فرورفتگی را داشت.
اگر نقطهٔ زانو دیر بیاید: نقطهٔ سوئیچ بیش از حد دیر تنظیم شده است؛ فشار در انتهای پر شدن جهش میکند.
اگر پلاتو کوتاه بماند: گیت زود منجمد میشود؛ طولانی کردن زمان نگهداری کمکی نمیکند و باید به سطح مقطع یا دمای گیت توجه کرد.
اگر منحنی از چرخهای به چرخهٔ دیگر جابهجا شود: فرایند ناپایدار است. منشأ معمولاً رطوبت مادهٔ اولیه، انحراف دوزینگ یا نوسان دمای قالب است.
برای دیدن اینکه پارامترها در کدام جهت اثر میگذارند: تأثیر پارامترهای فرایند
محل نصب سنسور — تصمیمی که نتیجه را تعیین میکند
ارزش اندازهگیری به این بستگی دارد که سنسور کجا نصب شود:
اگر نزدیک گیت نصب شود، مرحلهٔ پر شدن و فشار قله را بهروشنی نشان میدهد؛ برای تعیین نقطهٔ سوئیچ ایدهآل است.
اگر در انتهای مسیر جریان نصب شود، نشان میدهد که حفره کاملاً پر شده است یا نه؛ برای پایش تزریق ناقص مناسب است.
در قالب چندحفرهای، سنسورها در بیش از یک حفره نصب میشوند؛ اختلاف پر شدن میان حفرهها مستقیماً دیده میشود. این کار به حدس زدن اینکه در قالب نامتوازن کدام حفره دیر پر میشود پایان میدهد.
سنسورها را میتوان مستقیم (در تماس با سطح حفره) یا غیرمستقیم (اندازهگیری نیرو از پشت پین پران) نصب کرد. اندازهگیری مستقیم دقیقتر است؛ اندازهگیری غیرمستقیم در عوض هیچ اثری روی سطح قالب نمیگذارد و افزودن بعدی آن به قالبهای موجود آسان است.
قطر سنسور نیز بر اساس هندسهٔ قالب انتخاب میشود — در نواحی باریک و برای قطعات دیواره نازک به سنسورهای با قطر کوچک نیاز است. سیستم DMS گزینههای سنسور 2.5 · 4.0 و 5.0 میلیمتری را ارائه میکند.
تفکیک خودکار قطعهٔ سالم و معیوب
این ملموسترین فایدهٔ اندازهگیری فشار حفره است: در هر چرخه منحنی فشار با یک باند پذیرش تعریفشده مقایسه میشود. وقتی منحنی از باند خارج شود، قطعهٔ آن چرخه بهطور خودکار جدا میشود.
معنای این کار آن است که کنترل کیفیت درون چرخه انجام میشود، نه پس از آن. برای یافتن قطعهٔ مشکوک نیازی به بازگشت و بررسی کل بچ نیست.
این قابلیت بهویژه در حوزههای زیر انتظار میرود:
- پزشکی — الزام قابلیت ردیابی قطعه و اعتبارسنجی فرایند
- قطعات ایمنی خودرو — مستندسازی تکتک قطعات
- قطعات فنی — تلرانسهای تنگ و ممیزیهای مشتری
- تولید چندحفرهای — تفکیک کیفی برای هر حفره
سیستم اندازهگیری به چه چیزهایی نیاز دارد؟
فشار حفره کمیتی است که بسیار سریع تغییر میکند؛ سیستم باید بتواند میلیثانیههای چرخه را ثبت کند. از نظر فنی، مواردی که باید به آنها توجه کرد:
| ویژگی | چرا مهم است |
|---|---|
| محدودهٔ اندازهگیری | در حفره مقادیری تا 2,000 bar دیده میشود؛ سیستم باید این محدوده را پوشش دهد |
| حساسیت سنسور | بر حسب pC/bar داده میشود — نشان میدهد که اندازهگیری مبتنی بر بار الکتریکی (پیزوالکتریک) است |
| وضوح | گذارهای نقطهٔ زانو و پلاتوی منحنی فقط با وضوح کافی تشخیص داده میشوند |
| تعداد کانال | قالب چندحفرهای برای هر حفره یک سنسور لازم دارد |
| همگامی با چرخه | اندازهگیری باید با شروع چرخه همگام شود |
| انتقال داده | اتصال شبکه برای ثبت و گزارش منحنیها |
سیستم DMS این الزامات را برآورده میکند: محدودهٔ 0 تا 2,000 بار، 4 تا 32 کانال، وضوح 12 بیتی و یکپارچهسازی با واحد کنترل راهگاه گرم از طریق شبکه. به این ترتیب دادههای دما و فشار در یک رابط کاربری پایش میشوند: سیستمهای کنترل راهگاه گرم
اندازهگیری چیزی را درست نمیکند — نشان میدهد
اندازهگیری فشار بهتنهایی کیفیت را بهتر نمیکند؛ به شما میگوید مشکل کجاست. اگر منحنی ناپایدار است، راهحل نه در سیستم اندازهگیری بلکه در منشأ است:
- رطوبت مادهٔ اولیه و پایداری دوزینگ — خشککنهای مواد پلاستیکی و دوزینگ گراویمتریک
- پایداری دمای قالب — دستگاههای کنترل دمای قالب
- وضعیت قالب — سایش گیت، کانالهای آلوده: نگهداری قالب
- انحراف نواحی در راهگاه گرم — سوابق هشدار واحد کنترل
نصب سیستم اندازهگیری و فقط پایش منحنی بدون اصلاح این منشأها، از مستند کردن مشکل فراتر نمیرود.
چه کسی به آن نیاز دارد و برای چه کسی زود است؟
لازم است: تولید پزشکی و خودرویی با الزام اعتبارسنجی فرایند · جایی که تعادل حفرهها در قالب چندحفرهای حیاتی است · جایی که نرخ ضایعات در تولید پرتیراژ پرهزینه شده است · جایی که مشتری برای هر بچ داده میخواهد.
ممکن است زود باشد: در تولید کمتیراژ با تلرانسهای گسترده · اگر سمت قالب و مادهٔ اولیه هنوز پایدار نیست. در این حالت، ابتدا ایجاد پایداری در خشک کردن، دوزینگ و دمای قالب بازده بیشتری دارد.
برای انتخاب سنسور و نصب سیستم برای کاربرد خود میتوانید با تیم پشتیبانی فنی ما مشورت کنید.