Հումքի բաշխիչներ՝ արտադրանք(3)
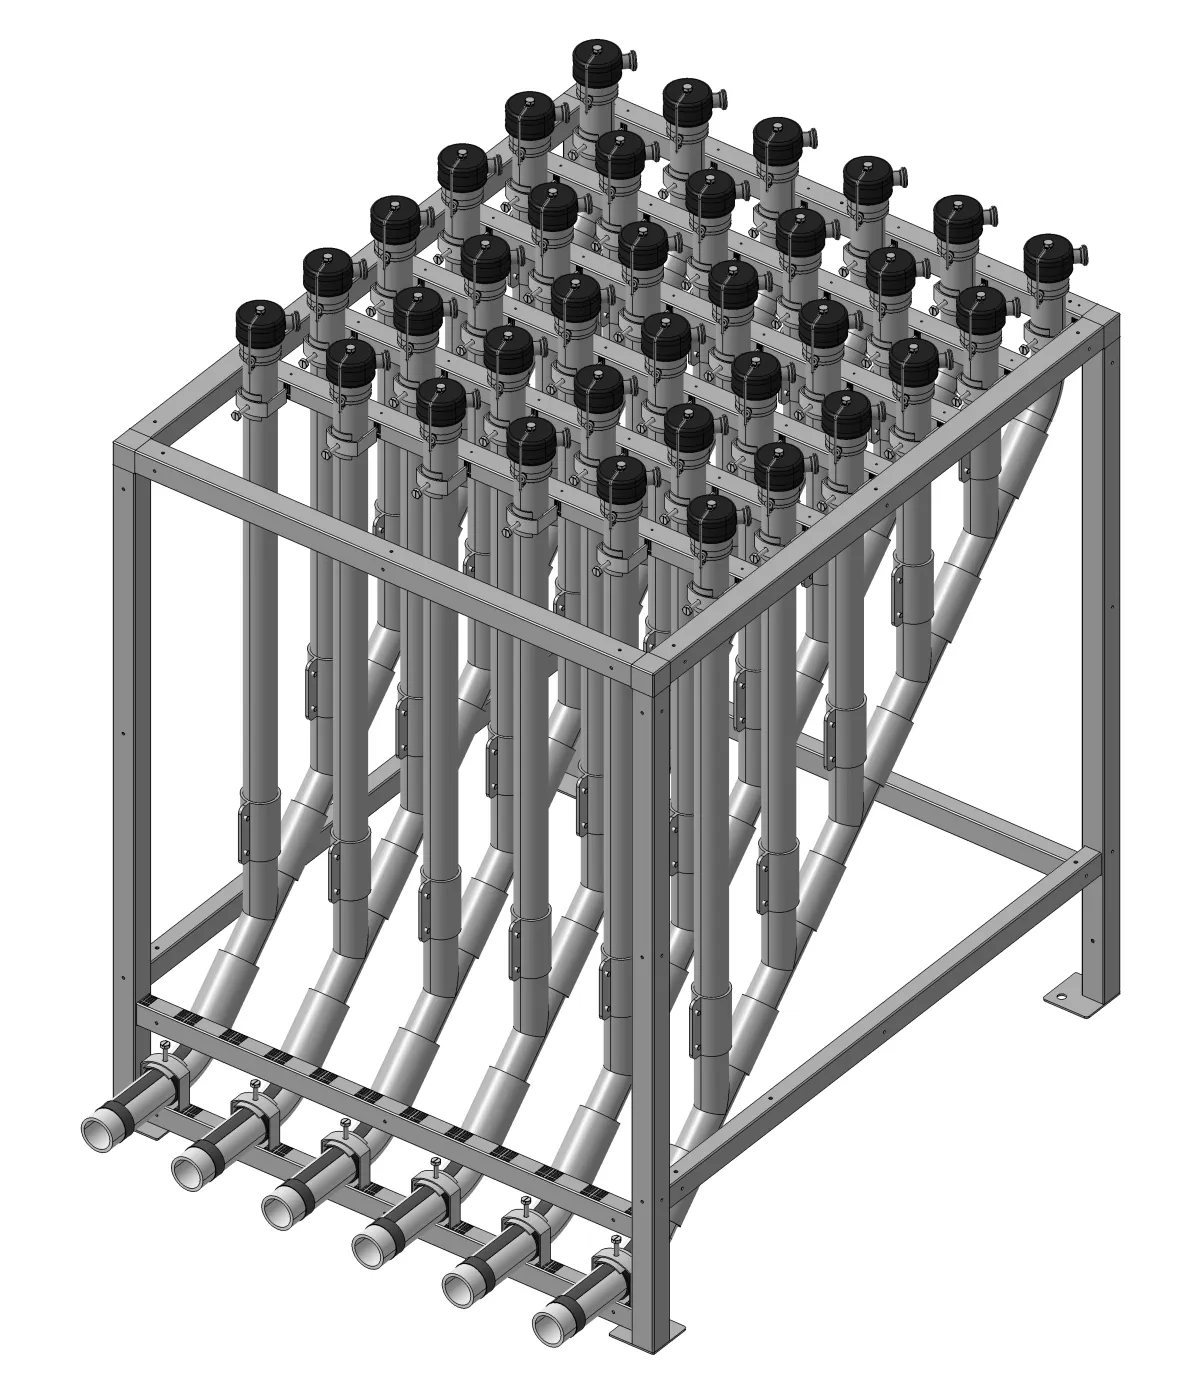 Michel Tube Engineering
›Michel Vario սեղան
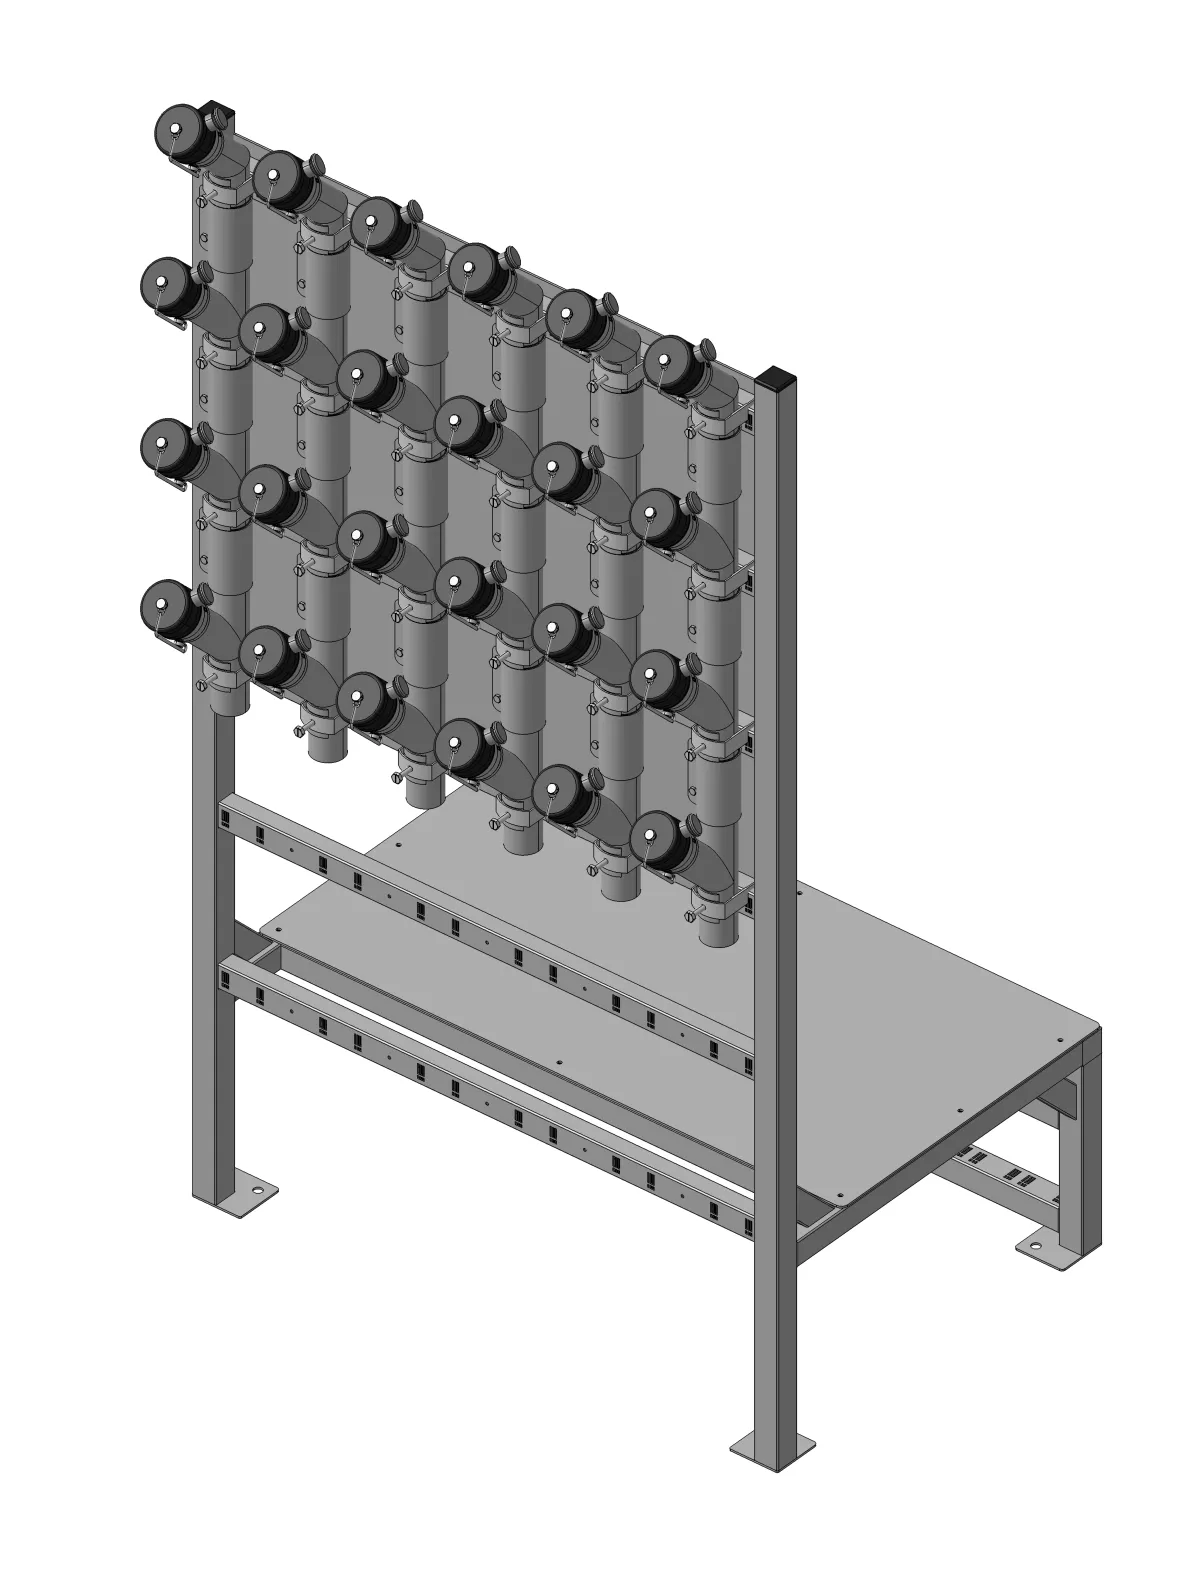 Michel Tube Engineering
›Michel Vario կայան
- Ուղղաձիգ կառուցվածք — խնայում է տարածքը
- Ամուր եռակցված չժանգոտվող պողպատե շրջանակ
- Ø 40,0 / 45,0 / 50,0 մմ մեկ շրջանակով
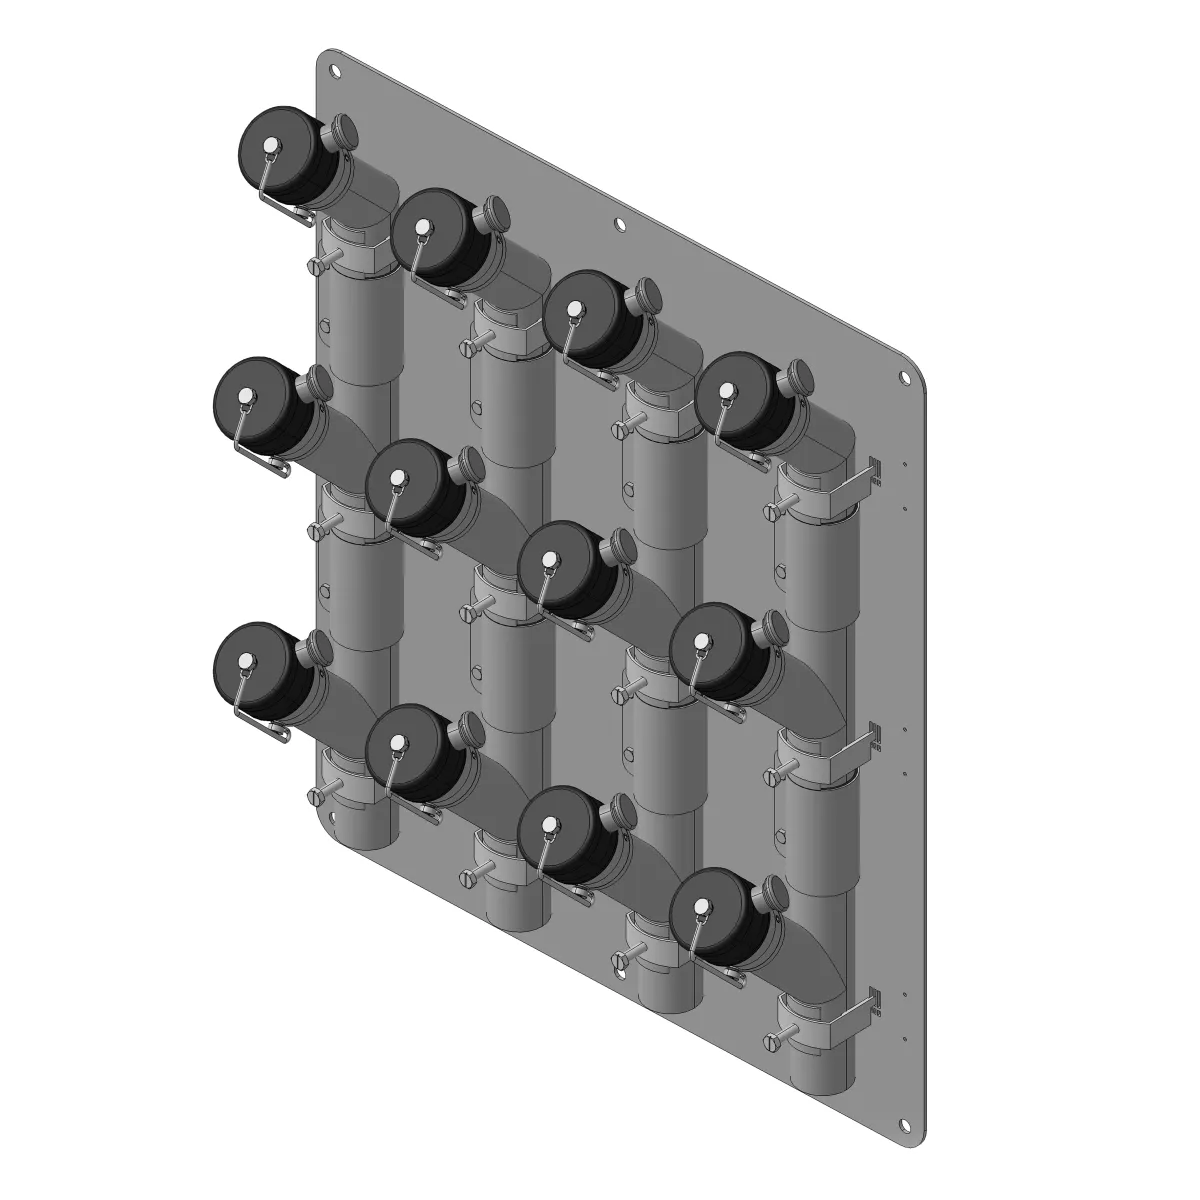 Michel Tube Engineering
›Michel Vario պատ
- Պատին ամրացվող — հատակի տարածքի լիարժեք խնայողություն
- Ամուր չժանգոտվող պողպատե թիթեղից սալ
- Սալը միաժամանակ ծառայում է որպես ծածկող թիթեղ
Հումքի բաշխիչներ (միացման կայան)
Բաշխիչն այն կետն է, որտեղ որոշվում է, թե որ հումքը որ մեքենային է գնում։ Մի կողմում միացված են հումքի աղբյուրները, մյուս կողմում՝ մեքենաների գծերը, իսկ դրանց միջև համապատասխանեցումը կատարվում է կցորդիչներով։
Դասավորության երեք տարբերակ
| Մոդել | Դասավորություն |
|---|---|
| Michel Vario սեղան | Ինքնուրույն կանգնող մոդուլային սեղան՝ ընդլայնվող իրանային կառուցվածք |
| Michel Vario կայան | Ուղղաձիգ դասավորություն՝ ամենաքիչ տեղ զբաղեցնող լուծումը |
| Michel Vario պատ | Պատին ամրացվող՝ կախվում է թիթեղային վահանակի պես և միաժամանակ ծառայում է որպես ծածկող թիթեղ |
Երեքն էլ աշխատում են համակարգի նույն տրամաբանությամբ, և դրանց մուտքերի բարձրությունները համընկնում են. սեղանը և կայանը կարելի է օգտագործել միասին։
Ընտրության չափանիշ
Որտեղ հատակի տարածքը շատ է, և ապագայում ընդլայնում է նախատեսվում, նախընտրելի է սեղանը, որտեղ տարածքը նեղ է՝ ուղղաձիգ կայանը, իսկ որտեղ հատակից ընդհանրապես տեղ չի կարելի հատկացնել՝ պատին ամրացվող տեսակը։ Մոդելի ընտրությունը որոշում են միացումների քանակը (մուտքեր/ելքեր) և տրամագծերի միջակայքը։
Շփոթությունները կանխելու համար տե՛ս Գունային նշագրում, իսկ սխալ միացումը ֆիզիկապես կանխելու համար՝ Ավտոմատ բաշխման սեղան։
Համակարգն ամբողջությամբ՝ գրանուլների վակուումային մատուցում
Երեք դասավորություն, երեք կարիք
Vario սեղանը բաշխման հորիզոնական կազմակերպում է. օպերատորը բոլոր միացման կետերը տեսնում է իր առջև և հարմարավետ հասնում դրանց։ Այն լայն տարածք է պահանջում։
Vario կայանն ունի ուղղաձիգ կառուցվածք. այն նույն քանակի միացումները հավաքում է շատ ավելի փոքր մակերեսի վրա։ Այն նախընտրելի է սահմանափակ տարածք ունեցող գործարաններում, և քանի որ ունի Vario սեղանի հետ մուտքի նույն բարձրությունը, երկուսը կարելի է օգտագործել միասին։
Vario պատն իր հերթին կախվում է թիթեղի տեսքով և միաժամանակ ծառայում է որպես ծածկող թիթեղ. այն ամենաքիչ տեղ զբաղեցնող լուծումն է։
Ձեռքո՞վ, թե՞ ավտոմատ
Ձեռքով բաշխման սեղանի դեպքում միացումը կատարում է օպերատորը. համակարգն էժան է, բայց սխալ միացման վտանգը կախված է օպերատորից։ Ավտոմատ միացման կայաններում միացումը կատարում է համակարգը և ստուգում դրա ճշտությունը. ներդրումը մեծ է, բայց սխալի հնարավորությունը վերանում է։
Որոշման չափանիշը գծերի քանակն է և հումքի փոխարինման հաճախականությունը։ Օրական մի քանի փոխարինում ունեցող գործարանում բավարար է ձեռքով սեղանը՝ գունային նշագրմամբ, իսկ անընդհատ փոփոխվող արտադրությունում ավտոմատ կայանն արդարացնում է իրեն։
Դասավորությունը պլանավորելիս
- Պետք է միասին հաշվի առնել օպերատորի ձեռքի հասանելիության բարձրությունը և ճկափողերի երկարությունները
- Միացման կետերի միջև թողնվում է բավարար հեռավորություն, որպեսզի ճկափողերը չխճճվեն
- Ապագայում ավելացվող մեքենաների համար պետք է պլանավորել ազատ միացումների պաշար