Միջին գործարանում կաղապարի փոխարինումը տևում է 45–90 րոպե։ Օրական երկու փոխարինում ունեցող մեքենայի համար սա նշանակում է տարեկան 500+ ժամ կորսված արտադրություն։ Կաղապարի արագ ամրացման տեխնոլոգիաներն այս ժամանակը կրճատում են մինչև 5–10 րոպե։ Ուրեմն՝ մագնիսակա՞ն, թե՞ հիդրավլիկ։
Խնդիրը՝ պտուտակային ամրացման թաքնված արժեքը
Ավանդական մեթոդում կաղապարը սալերին ամրացվում է պտուտակներով և սեղմակներով։ Յուրաքանչյուր փոխարինման ժամանակ օպերատորը հանում և նորից տեղադրում է տասնյակ պտուտակներ. ժամանակը ձգվում է, առկա է անհամաչափ ձգման մոմենտի վտանգ, իսկ փակման հանգույցի ներսում կռացած աշխատելն աշխատանքի անվտանգության խնդիր է ստեղծում։ Այսօր, երբ աճում է փոքր խմբաքանակներով արտադրությունը, և կաղապարի փոխարինումներն ավելի հաճախակի են դառնում, իրական կորուստը հենց այստեղ է՝ կանգնած մեքենան գումար չի վաստակում։
Տարբերակ 1՝ էլեկտրահաստատուն մագնիսական սալ
Pressmag մագնիսական սալերը ներկառուցված մագնիսներով սալեր են, որոնք մոնտաժվում են մեքենայի սալերի վրա։ Կաղապարը մոտեցվում է, և մագնիսներն ակտիվացվում են մի քանի վայրկյան տևող հոսանքի իմպուլսով, և կաղապարն ամբողջ հետևի մակերևույթով պահվում է բաշխված ուժով։
Անվտանգության կրիտիկական փաստը՝ համակարգը էլեկտրահաստատուն է՝ հոսանքն օգտագործվում է միայն վիճակը փոխելիս։ Նույնիսկ եթե հոսանքն անջատվի, կաղապարը մնում է սեղմված և չի ընկնում, ինչպես էլեկտրամագնիսի դեպքում։
Առավելություններ՝
- Ամենաարագ մեթոդը՝ ամրացումը տևում է վայրկյաններ
- Կաղապարի ձևափոխում պետք չէ՝ ցանկացած կաղապար կարելի է ամրացնել, եթե չափերը համապատասխանում են (սեղմակների ստանդարտ հեռավորության մասին մտահոգություն չկա)
- Ուժը բաշխվում է ամբողջ մակերևույթով՝ սալի դեֆորմացիա և մեկ կետում լարվածք չկա
- Անընդհատ հսկողություն ջերմաստիճանի տվիչներով և պահման ուժի մոնիթորինգով
Սահմանափակումներ՝ կաղապարի հետևի սալը պետք է լինի մագնիսական պողպատից՝ բավարար շփման մակերևույթով, իսկ կաղապարի շատ բարձր ջերմաստիճանների դեպքում (240 °C-ից բարձր) անհրաժեշտ է հատուկ տարբերակ։
EAS ընտանիքում Pressmag SP-ը նախատեսված է մինչև 150 °C տաք կաղապարների համար, LP-ն ունի առանձին փոխարինվող բևեռներ, իսկ FP-ն ջրակայուն (IP68) տարբերակ է խոնավ միջավայրերի համար։
Տարբերակ 2՝ հիդրավլիկ սեղմման համակարգեր
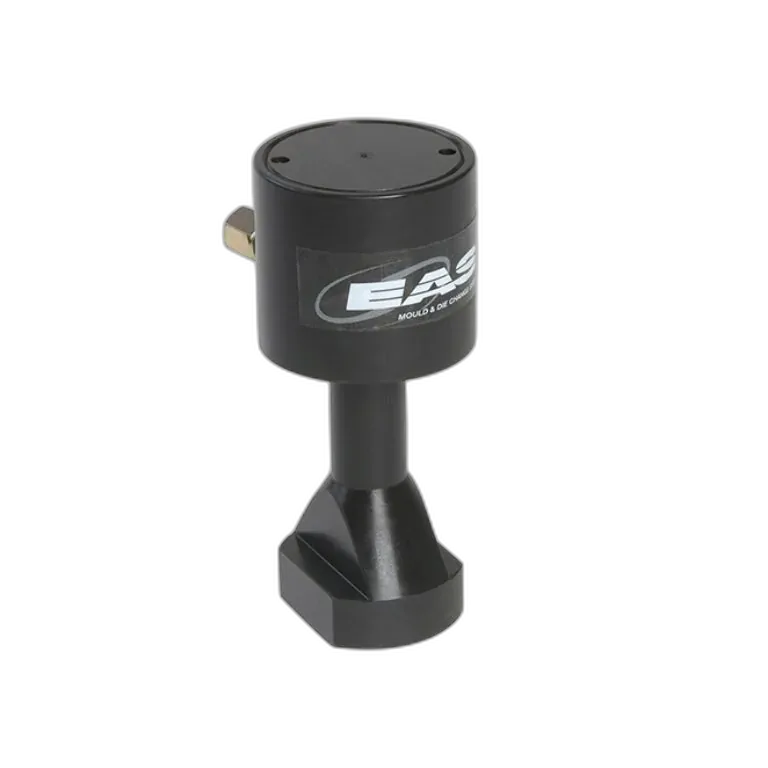
Հիդրավլիկ համակարգում կաղապարը սեղմվում է սալի վրա տեղադրված ձգող հիդրավլիկ գլաններով կամ սեպային սեղմակներով։ Օպերատորը սեղմում է կոճակը, և գլանները ձգում և կողպում են կաղապարը։
Առավելություններ՝
- Անխափան է կաղապարի շատ բարձր ջերմաստիճաններում (որտեղ մագնիսականները սահմանափակված են)
- Աշխատում է ոչ մագնիսական կամ չմշակված հետևի մակերևույթով կաղապարների հետ
- Հարմարվում է կաղապարի տարբեր երկրաչափություններին այնպիսի տեսակների շնորհիվ, ինչպիսիք են MTR պտտվող գլանները և ELY ճոճվող սեղմակը
- Ինքնակողպվող տեսակներում միացումը պահպանվում է նույնիսկ ճնշման անկման դեպքում
Սահմանափակումներ՝ կաղապարների սեղմման եզրերը պետք է ստանդարտացված լինեն (EUROMAP համապատասխանություն). եթե կաղապարների պարկը ստանդարտացված է, սա ուժեղ կողմ է, իսկ եթե խառն է, պահանջում է նախապատրաստական ներդրում։
Որոշման մատրից
- Ձեր կաղապարների պարկը շատ բազմազան է և ստանդարտացված չէ → մագնիսական սալ (ամրացում առանց ձևափոխման)
- Կաղապարի ջերմաստիճանը 240 °C-ից բարձր է → հիդրավլիկ սեղմակ
- Նպատակը փոխարինման ամենակարճ ժամանակն է → մագնիսական սալ
- EUROMAP ստանդարտի կաղապարներ, ավտոմատացված գիծ → հիդրավլիկ համակարգը նույնպես տալիս է նույն արագությունը
- Մեծ տոննաժ (1000+ տ) → երկու տեխնոլոգիան էլ կիրառելի են. LP մագնիսականը մշակվել է մեծ սալերի համար
Ամբողջական SMED՝ միայն ամրացումը բավական չէ
Կաղապարի փոխարինման ժամանակը ամրացում + փոխադրում + նախապատրաստում է։ Կաղապարների փոխադրման և պահեստավորման լուծումները (կաղապարի սայլակներ, պահեստավորման դարակաշարեր) և սպասարկման սարքավորումները (ստուգման սեղաններ, կաղապարի շրջիչներ) արագացնում են գործընթացի մյուս կեսը։ Եթե ստեղծվում է նախնական տաքացման կայան, կաղապարը մեքենա է մտնում արտադրական ջերմաստիճանին մոտ, և առաջին ներցայտմանն անցումը նույնպես ավելի կարճ է լինում։
Ձեր կաղապարների չափերի և մեքենաների պարկի հիման վրա մագնիսական/հիդրավլիկ իրագործելիության ուսումնասիրության համար կապվեք մեզ հետ։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →