In een gemiddeld bedrijf duurt een matrijswissel 45–90 minuten. Op een machine met twee wissels per dag betekent dat 500+ uur productieverlies per jaar. Technieken voor snelle matrijsopspanning brengen die tijd terug tot 5–10 minuten. Magnetisch of hydraulisch dus?
Het probleem: de verborgen kosten van opspannen met bouten
Bij de conventionele methode wordt de matrijs met bouten en klemmen op de opspanplaten bevestigd. Bij elke wissel verwijdert en plaatst de operator tientallen bouten; de tijd loopt op, er is een risico op een ongelijk aanhaalmoment, en voorovergebogen werken in de sluiteenheid is een probleem voor de arbeidsveiligheid. Nu kleine series toenemen en er steeds vaker gewisseld wordt, zit hier het echte verlies: een machine die stilstaat, verdient geen geld.
Optie 1: elektropermanente magnetische opspanplaat
Pressmag magnetische opspanplaten zijn platen met ingebouwde magneten die op de machineplaten worden gemonteerd. De matrijs wordt ertegen gebracht en de magneten worden geactiveerd met een stroompuls van enkele seconden — de matrijs wordt over het hele achtervlak met verdeelde kracht vastgehouden.
Het kritieke veiligheidsfeit: Het systeem is elektropermanent — er wordt alleen stroom gebruikt bij het omschakelen. Ook als de stroom uitvalt, blijft de matrijs opgespannen; hij valt niet los zoals bij een elektromagneet.
Voordelen:
- De snelste methode: opspannen duurt seconden
- Geen aanpassing aan de matrijs nodig — elke matrijs met geschikte afmetingen kan worden opgespannen (geen zorgen over standaard klemafstanden)
- De kracht is over het hele oppervlak verdeeld: geen vervorming van de plaat en geen puntbelasting
- Continue bewaking met temperatuursensoren en bewaking van de spankracht
Grenzen: De achterplaat van de matrijs moet van magnetisch staal zijn met voldoende contactvlak; bij zeer hoge matrijstemperaturen (boven 240 °C) is een speciale uitvoering nodig.
In de EAS-familie is Pressmag SP de standaarduitvoering, is LP ontworpen voor spuitgietmachines met een grote sluitkracht en is FP de waterdichte (IP68) uitvoering voor natte omgevingen.
Optie 2: hydraulische opspansystemen
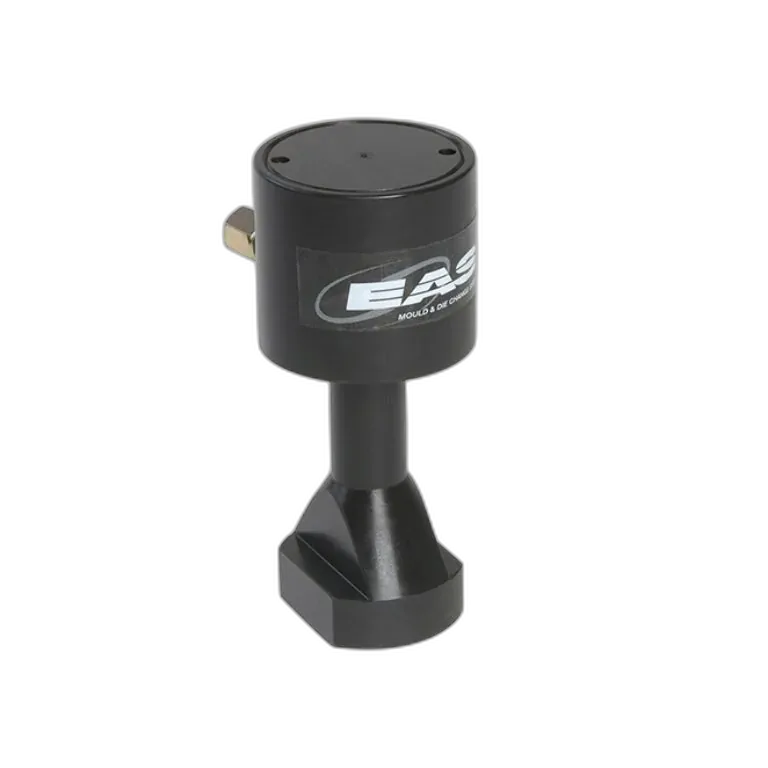
Bij een hydraulisch systeem wordt de matrijs opgespannen met trekklemcilinders of wigklemmen op de opspanplaat. De operator drukt op een knop en de cilinders trekken de matrijs aan en vergrendelen hem.
Voordelen:
- Probleemloos bij zeer hoge matrijstemperaturen (waar magnetische systemen hun grens bereiken)
- Werkt met matrijzen die niet magnetisch zijn of waarvan het achtervlak niet bewerkt is
- Past zich aan verschillende matrijsgeometrieën aan met typen als MTR-zwenkcilinders en de tuimelklem ELY rocker clamp
- Bij zelfremmende typen blijft de verbinding behouden, ook als de druk wegvalt
Grenzen: De spanranden van de matrijzen moeten gestandaardiseerd zijn (conform EUROMAP) — sterk als het matrijzenpark gestandaardiseerd is, maar bij een gemengd park is eerst een voorbereidende investering nodig.
Beslismatrix
- Uw matrijzenpark is zeer gevarieerd en niet gestandaardiseerd → Magnetische opspanplaat (opspannen zonder aanpassing)
- Matrijstemperatuur boven 240 °C → Hydraulische klem
- Doel: de kortst mogelijke wisseltijd → Magnetische opspanplaat
- Matrijzen volgens de EUROMAP-norm, een geautomatiseerde lijn → Ook een hydraulisch systeem haalt dezelfde snelheid
- Grote sluitkracht (1.000+ ton) → Beide technieken zijn toepasbaar; de magnetische LP is ontwikkeld voor grote platen
SMED als geheel: opspannen alleen is niet genoeg
De matrijswisseltijd is opspannen + transport + voorbereiding. Oplossingen voor matrijstransport en -opslag (matrijswagens, opslagstellingen) en onderhoudsuitrusting (inspectietafels, matrijskeerunits) versnellen de andere helft van het proces. Met een voorverwarmstation gaat de matrijs al dicht bij de productietemperatuur de machine in — en ook de overgang naar het eerste shot is korter.
Voor een haalbaarheidsstudie magnetisch/hydraulisch op basis van uw matrijsafmetingen en machinepark kunt u contact met ons opnemen.