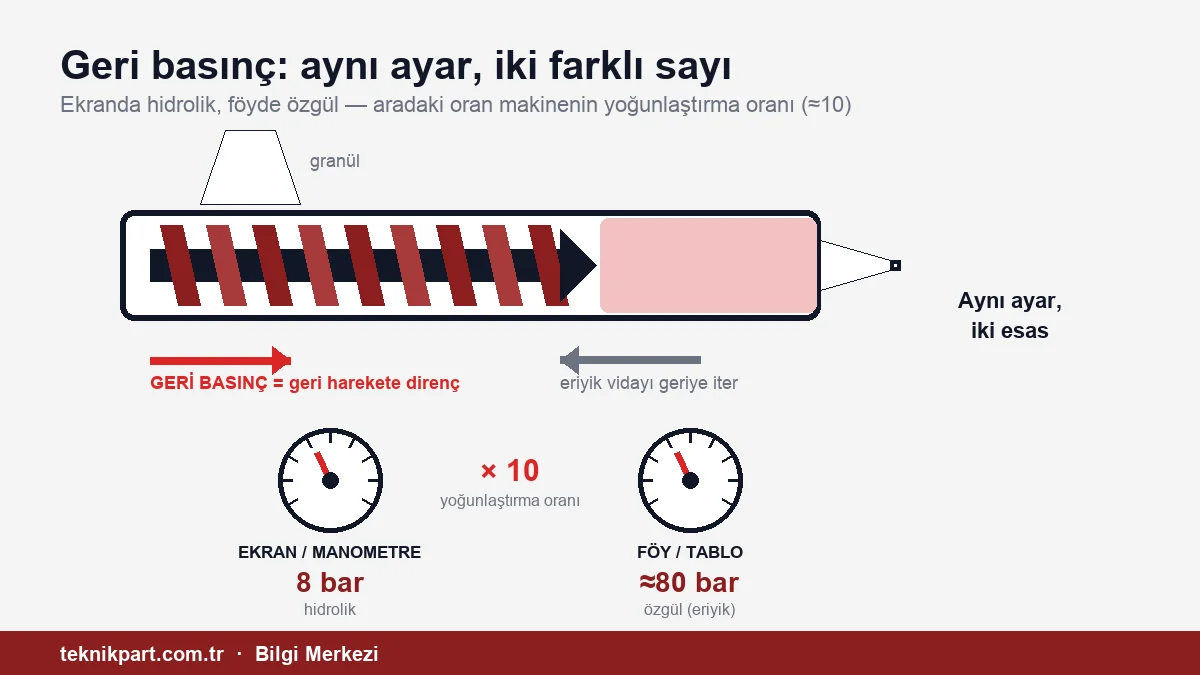
Toen we onze tabel met verwerkingswaarden van materialen deelden, kwam er vanaf de werkvloer een waarschuwing: "Zijn de stuwdrukwaarden als specifieke druk opgegeven? Als het schermparameters zijn, zijn ze erg hoog." De waarschuwing was terecht, en vanaf die dag hebben we de voetnoten in de tabel aangescherpt. De tweede reactie die volgde was nog leerzamer: grondstoffabrikanten, machinebouwers en trainers geven voor deze waarde altijd een brede band; de lezer beschouwt de bovenkant van de band als "veilig" en gaat daarheen, terwijl de stuwdruk op de machine afhankelijk van het materiaal tussen 3–15 bar ligt en elke stap daarboven in meerdere afzonderlijke posten wordt betaald. Dit artikel is rond die twee reacties opgebouwd, en elke bewering is getoetst aan productbladen van fabrikanten en de vakliteratuur: eerst het begrip, dan de twee verschillende getallen die hetzelfde beschrijven, vervolgens waarom de band misleidend is, en tot slot de prijs van te hoog gaan.
Wat doet stuwdruk eigenlijk?
Tijdens de doseerfase van de spuitcyclus draait de schroef, voert ze het granulaat naar voren en verzamelt zich smelt voor de schroefpunt. De verzamelde smelt duwt de schroef terug. Stuwdruk is de weerstand die bewust op deze terugwaartse beweging van de schroef wordt uitgeoefend. Op een hydraulische machine ontstaat deze weerstand doordat de retourklep de olie smoort die tijdens het doseren uit de inspuitcilinder wegstroomt. Op een volelektrische machine wordt ze geleverd door de koppelbegrenzing van de inspuitservo die de schroef axiaal vasthoudt; niet de motor die de schroef laat draaien remt, maar de motor die haar naar voren en naar achteren beweegt.
Naarmate de weerstand toeneemt, komt de schroef langzamer terug en wordt de smelt langer en onder hogere druk samengeperst. Dat heeft drie concrete effecten:
- Smeltdichtheid en shotconstantheid. Dit is de eigenlijke taak van stuwdruk: ze perst de smelt voor de terugslagklep samen en houdt de dichtheid van cyclus tot cyclus gelijk. Omdat het productgewicht het product is van smeltdichtheid en volume, kunnen restkussen en productgewicht pas stabiel worden als de dichtheid stabiel is.
- Lucht uitdrijven. De lucht die tussen de korrels is ingesloten, wordt naar achteren, richting trechter, samengedrukt en uitgedreven; de kans op zilverstrepen door lucht neemt af.
- Homogeniteit. Verschillen in temperatuur en viscositeit worden kleiner; masterbatch en additieven verdelen zich gelijkmatiger in de smelt.
De volgorde is bewust gekozen. Stuwdruk is een middel voor constantheid, geen middel om fouten te verhelpen. Wat op de werkvloer het vaakst gebeurt, is een fout "toedekken" door de stuwdruk te verhogen; de fout verdwijnt, maar de grondoorzaak blijft bestaan en de rekening komt ergens anders terecht.
Hetzelfde woord, twee verschillende getallen
Stuwdruk wordt op twee verschillende grondslagen uitgedrukt, en daar komt de verwarring vandaan.
| Hydraulische stuwdruk | Specifieke stuwdruk (smelt) | |
|---|---|---|
| Wat ze meet | De oliedruk in de inspuitcilinder | De druk die de smelt aan de schroefpunt ondervindt |
| Waar ze verschijnt | Altijd op de manometer; op het scherm van de meeste conventionele hydraulische besturingen | In productbladen van grondstoffen en tabellen in vakboeken; op het scherm van volelektrische machines |
| Typisch bereik | 3–15 bar, bovengrens meestal 20 bar | 50–150 bar (Europese productbladen), 35–70 bar (Amerikaanse praktijk) |
| Het verband tussen beide | Specifiek ≈ hydraulisch × drukoverbrengingsverhouding | Productbladen gaan doorgaans uit van een verhouding van 10; op de huidige machines varieert ze tussen 6 en 43 |
Omdat de inspuitzuiger breder is dan de schroef, verschijnt 1 bar aan de oliezijde aan de smeltzijde vermenigvuldigd met de drukoverbrengingsverhouding van de machine. Productbladen van grondstoffen gaan uit van een verhouding van 10; het productblad van één fabrikant geeft beide grondslagen in één zin: "specifiek 100 ± 50 bar, hydraulisch meestal 5–15 bar". De verhouding staat in de documentatie van de machine; kent u haar niet, dan vindt u haar door de maximale specifieke inspuitdruk te delen door de maximale hydraulische druk. Deze vermenigvuldigingsfactor is praktijk in de sector, geen onbetwistbare natuurkunde; omdat de krachtrichting bij stuwdruk omgekeerd is, komt de exacte waarde uit de eigen kalibratie van de machine. De waarschuwing "3–15 bar" van de werkvloer beschrijft de schermwaarde; de kolom op onze pagina verwerkingswaarden van materialen is daarentegen op specifieke basis opgegeven. De twee getallen naast elkaar leggen en het ene in plaats van het andere invullen is precies de fout die dit artikel wil voorkomen.
De grondslag waarop het scherm werkt, verschilt per machine. De manometer toont altijd de oliedruk. Bij conventionele hydraulische besturingen geeft ook het scherm meestal de hydraulische waarde; maar sommige hydraulische machines en besturingen die de verhouding omrekenen, laten u de stuwdruk direct in specifieke bar instellen en weergeven. Volelektrische machines hebben geen hydraulische cilinder, dus daar is de waarde altijd de smeltdruk; de kracht wordt gemeten via de loadcell achter de schroef of via het servokoppel. Een operator die van een hydraulische naar een volelektrische machine overstapt en die met dezelfde gewoonte van "10 bar" instelt, heeft een waarde ingevoerd die tien keer te laag is. De praktische manier om het te zien: ligt de bovengrens van het stuwdrukveld rond 20–30 bar, dan zit u op de hydraulische schaal; ligt die boven 300 bar, dan zit u op de specifieke schaal. Neem de waarde van de oude machine pas over op de nieuwe als u het zeker weet.
Waarom is een brede band misleidend?
Grondstoffabrikanten, machinebouwers en trainers geven voor hetzelfde materiaal verschillende, en brede, banden; iets als "20–60". Daar is een reden voor: de juiste waarde hangt af van de schroefgeometrie, de korrelvorm, het aandeel maalgoed, de kleurbelading en de beoogde doseertijd, en één getal past bij geen van alle. Maar de band zelf bevat een valkuil. De band zegt niet op welke grondslag hij is opgegeven; hij zegt niet of de onder- of de bovenkant het vertrekpunt is; hij zegt nooit wat het kost om naar de bovenkant te gaan. Op de werkvloer gebeurt het volgende: de operator ziet de band, stelt zich gerust met "ik blijf binnen de bovengrens" en houdt de waarde hoog, ook al is dat niet nodig. Ook onze tabel had zo gelezen kunnen worden; daarom geven we de banden hieronder met hun grondslag, hun schermequivalent en hun motivering. Een band is geen vrijbrief maar een vertrekpunt: u begint onderaan en gaat alleen hoger als er een concreet symptoom is. In een systematische optimalisatiestudie bleek het venster dat constante resultaten gaf op specifieke basis slechts 35–50 bar breed; de band van 100 bar in het productblad is veel breder dan dit venster.
Het verschil tussen materiaalgroepen is echter belangrijker dan het getal:
| Materiaalgroep | Specifieke stuwdruk | Op het scherm (bij een verhouding van 10) | Bron en motivering |
|---|---|---|---|
| Warmtegevoelig: POM | 0–20 bar | 0–2 bar | Handleiding van de fabrikant; te veel afschuiving maakt formaldehyde vrij |
| Warmtegevoelig: PVC | — | 1–5 bar | Verwerkingsgids voor PVC; schuifwarmte maakt HCl vrij, dat staal aantast |
| Polyolefinen: PE, PP | 35–70 bar | 3,5–7 bar | Handleiding van de fabrikant; lage viscositeit, weinig weerstand volstaat |
| Technische kunststoffen: ABS, PC, PA, PBT | 50–150 bar | 5–15 bar | Productbladen van fabrikanten; de middenband voor homogeniteit en kleurverdeling |
| Glasvezelversterkt PA6 | — | hoogstens 3,5 bar | Productblad van de fabrikant; om vezelbreuk te beperken |
| Hoge temperatuur: PEEK | 20–50 bar | 2–5 bar | Handleiding van de fabrikant; lager voor vezelgevulde typen |
De specifieke waarden komen uit de kolom op de pagina verwerkingswaarden van materialen, die aan productbladen van fabrikanten is getoetst, en de hydraulische waarden uit gidsen die ze direct op hydraulische basis geven. Het schermequivalent is afgeleid uitgaande van een verhouding van 10; controleer de verhouding van uw eigen machine in de handleiding.
De prijs van te hoog gaan: vijf posten, allemaal met vertraging
Het opvallende aan onnodig verhogen van de stuwdruk is dat de kosten niet meteen zichtbaar worden. Het product komt die dag goed uit de matrijs; de rekening komt weken later. De reactie van de werkvloer somde deze rekening in vier posten op; bij toetsing aan de bronnen bleek het mechanisme van twee ervan anders te zijn dan gedacht, en er kwam één post bij.
1. Langere dosering, hoger toerental, degradatie
Naarmate de stuwdruk toeneemt, komt de schroef langzamer terug; de doseertijd wordt langer. Hier moet een wijdverbreide overtuiging worden rechtgezet: bij een constant schroeftoerental verhoogt een hogere stuwdruk op zichzelf de smelttemperatuur niet noemenswaardig; dat is met metingen aangetoond. De eigenlijke warmtebron is het schroeftoerental. De kosten komen indirect: als de dosering langer wordt, verhoogt de operator het toerental om de tijd in te halen, en dan loopt de schuifwarmte op. Deze temperatuur, die los van de cilinderverwarming stijgt, is niet op het scherm te zien; u ziet haar alleen als u de smelt zelf bij een luchtshot meet. Het resultaat is een beeld van degradatie waarbij de productie er goed uitziet, maar het product bros wordt en de kleur verschuift; brandstrepen en onverwachte breuk bij mechanische beproeving ontstaan vaak op deze manier. Bij warmtegevoelige materialen is de keten korter: uit POM komt formaldehyde vrij en uit PVC waterstofchloride; de handleidingen van fabrikanten houden de stuwdruk voor deze twee materialen bewust laag. Een lange dosering verlengt ook de verblijftijd in de cilinder; bij gevoelige materialen is dat alleen al genoeg voor degradatie.
2. De belasting op schroef, terugslagring en cilinder
De terugslagring en de schroefpunt — op de werkvloer kortweg de ring en de punt genoemd — zijn onder alle omstandigheden de twee elementen die het snelst slijten; de smelt stroomt tijdens de hele dosering over beide heen. Bij abrasief materiaal, dus glasvezel- en mineraalgevulde typen, nemen de belasting en de slip op de ring en de schroefpunt toe naarmate stuwdruk en toerental stijgen. Het symptoom is verraderlijk: het restkussen houdt niet meer, het shotgewicht begint te schommelen en de operator verhoogt de stuwdruk nog wat voor dezelfde smeltkwaliteit; een versleten klep compenseren met stuwdruk versnelt de slijtage. De oorzaken en de meetmethode staan in het artikel slijtage van schroef en cilinder; wat u doet als de speling haar grens bereikt, staat in het artikel beslissing over revisie van schroef en cilinder.
3. Vroegtijdige veroudering van de hydraulische olie
Op een hydraulische machine wordt stuwdruk opgewekt door de olie in de retourleiding met een proportioneel ventiel te smoren; elke gesmoorde bar wordt warmte en verwarmt de olie gedurende de hele dosering. Een gangbare vuistregel zegt dat elke temperatuurstijging van 10 °C boven 60 °C de levensduur van de olie ruwweg halveert; bij moderne formuleringen kan de verhouding afwijken, maar de richting is dezelfde. Hete olie oxideert sneller en de viscositeit daalt; de eerste symptomen zijn kleine lekkages bij kleppen en zuigers, gevolgd door verharde afdichtingen en afdichtingselementen. De levensduur van de olie wordt korter en ongeplande stilstand volgt. Deze post bestaat niet op volelektrische machines; op servohydraulische machines verschijnt hij als koellast.
4. Energie: indirect, niet direct
Op de werkvloer wordt waargenomen dat de elektriciteitsrekening stijgt als de stuwdruk omhooggaat. Gepubliceerde metingen zeggen echter iets interessants: stuwdruk zelf verandert de plastificeerenergie niet noemenswaardig; het schroeftoerental bepaalt de energie. De rekening komt uit de keten van de eerste post: het toerental dat wordt verhoogd om de langere dosering te compenseren, trekt ook het energieverbruik omhoog. Met andere woorden: alleen de stuwdruk verlagen bespaart geen energie; voldoende homogeniteit bereiken met lage stuwdruk en een laag toerental wel. Deze kijk is logisch in combinatie met het advies "meet kWh/kg" in het artikel over energieverbruik.
5. Cyclustijd
Normaal is de dosering binnen de koeltijd klaar en belast ze de cyclus niet. Als een door stuwdruk verlengde dosering langer duurt dan de koeltijd, wacht de machine tot de dosering klaar is voordat de matrijs opengaat, en wordt de cyclus langer. De regel in de sector is duidelijk: de dosering mag de koeltijd nooit overschrijden en moet ongeveer 2 seconden voor het einde van de koeltijd klaar zijn. De doseertijd is geen instelling maar een resultaat; varieert ze van shot tot shot meer dan 5%, dan is het proces instabiel. Details staan in het artikel over de cyclustijd.
Wanneer is verhogen gerechtvaardigd?
Stuwdruk is een middel om een probleem op te lossen, geen standaardinstelling. Om haar te verhogen moet er een concreet symptoom zijn:
- Kleurstrepen, lijnen of verschillen in verdeling. Mengt de masterbatch zich onvoldoende in de smelt, dan is stuwdruk de eerste stap; de handleidingen van fabrikanten wijzen op voldoende stuwdruk in combinatie met een gemiddeld toerental als manier om het mengen te verbeteren. Controleer echter eerst de doseerverhouding; te veel masterbatch betekent meer residu en een moeilijkere verdeling. Gravimetrisch doseren houdt de verhouding constant en vermindert het werk dat op de stuwdruk wordt afgewenteld.
- Zilverstrepen door lucht. Komt de schroef te snel en zonder weerstand terug, dan zuigt ze lucht mee; stuwdruk neemt deze strepen weg. Is vocht de bron, dan niet; vochtstrepen worden opgelost door te drogen, niet met stuwdruk. Wie de stuwdruk verhoogt zonder dit onderscheid te maken, maskeert het vocht en laat de schroef de prijs betalen.
- Schommelingen in shotgewicht en restkussen. Verandert de smeltdichtheid, dan brengt een lichte verhoging de constantheid terug; een lichte stijging van het shotgewicht bij dezelfde slag is normaal, omdat de smelt dichter is. Controleer eerst of de terugslagring niet versleten is.
- Maalgoed met een laag stortgewicht. Slecht gesneden of lichte maalgoedkorrels veroorzaken instabiele invoer en slippen van de schroef. De reflex om hier de stuwdruk te verhogen is wijdverbreid maar verkeerd; de bronnen zoeken de oplossing in de invoerzone: de trechter, de temperatuur van de achterste zone en het aandeel maalgoed. Stuwdruk compenseert dit probleem niet.
Bij vezelversterkt materiaal is stuwdruk een laatste redmiddel, ook als deze symptomen optreden; de handleidingen van fabrikanten vragen uitdrukkelijk om vezelgevulde typen met lage stuwdruk te verwerken, omdat afschuiving de vezels breekt. Glasvezelstrepen en verlies aan sterkte zijn de prijs van gebroken vezels.
De juiste volgorde bij het instellen
1. Begin bij de ondergrens van het productblad van de fabrikant. Geeft het productblad een specifieke waarde, reken die dan met de verhouding van uw machine om naar de schermwaarde. Algemene ondergrens: ongeveer 5 bar en hoger op hydraulische basis, rond 50 bar op specifieke basis; lager voor warmtegevoelige materialen, maar niet nul. 2. De regel van één parameter. Verander in de ronde waarin u de stuwdruk wijzigt geen enkele andere instelling; anders weet u niet wat heeft gewerkt. 3. Kleine stappen. De gangbare stap op de werkvloer is 1–2 bar op hydraulische basis en 10–20 bar op specifieke basis. Wacht na elke stap minstens tien cycli. 4. Vergelijk de doseertijd met de koeltijd. Nadert de dosering het einde van de koeltijd, stop dan; controleer ook de verblijftijd in de cilinder met de rekentool voor de verblijftijd. 5. Meet de smelttemperatuur. Bij een luchtshot, bij voorkeur met een infraroodthermometer of -camera; een naaldvoeler meet inconsistent, ook als die is voorverwarmd. Het verschil tussen de ingestelde en de gemeten waarde is de schuifwarmte; wordt het groter, kijk dan eerst naar het toerental. 6. Weeg tien producten. Wordt de gewichtsspreiding niet smaller, dan werkt de verhoging niet; draai haar terug. 7. Stel de decompressie apart in. De druk die aan het einde van de dosering voor de schroef overblijft, veroorzaakt druppelen bij een open spuitneus; decompressie neemt die weg. Maar de decompressie mag niet meer zijn dan 1,5 keer de slag van de terugslagring; meer dan dat zuigt lucht in de smelt, die terugkomt als bellen. 8. Leg het vast. Materiaal, kleur, aandeel maalgoed en de gevonden waarde worden samen genoteerd; de volgende inbedrijfstelling begint bij deze registratie.
Het schroeftoerental is de tweede parameter die samen met de stuwdruk de smeltkwaliteit bepaalt, en aan de warmtekant is het de dominante; de rekentool voor het schroeftoerental geeft de grens van de omtreksnelheid van het materiaal. Is de schuifwarmte hoog, dan eerst het toerental verlagen, en is de homogeniteit onvoldoende, dan de stuwdruk licht verhogen: dat is de volgorde die uit de meetresultaten in de bronnen naar voren komt. Beide tegelijk veranderen verplaatst het probleem alleen maar.
Veelgestelde vragen
Kan de stuwdruk nul zijn? In de praktijk niet. Bij nul slipt de schroef vrij terug, blijft er lucht in de smelt en schommelt het shotgewicht. De handleidingen van fabrikanten noemen als ondergrens ongeveer 5 bar op hydraulische basis en rond 50 bar op specifieke basis; voor warmtegevoelige materialen ligt deze ondergrens lager, maar nog steeds niet op nul.
Is de waarde op mijn scherm hydraulisch of specifiek? De manometer toont de oliedruk. Het scherm hangt af van de besturing: meestal hydraulisch op conventionele hydraulische machines, en smeltdruk op sommige hydraulische machines en op alle volelektrische. Omdat de eenheid in beide gevallen bar is, kunt u het niet aan het scherm zien; kijk naar de bovengrens van het veld — rond 20–30 bar betekent de hydraulische schaal, boven 300 bar de specifieke schaal.
Hoeveel mag ik haar verhogen voor de kleurverdeling? Tot het symptoom verdwijnt, in kleine stappen en zonder dat de doseertijd de koeltijd overschrijdt. De verhoging die voor kleur nodig is, bedraagt meestal enkele bar op het scherm; daarboven hangt het verdelingsprobleem niet samen met de stuwdruk, maar met het masterbatchaandeel, de compatibiliteit van de drager of de schroefgeometrie.
Kan ik niet beter het schroeftoerental verlagen in plaats van de stuwdruk? Die twee doen verschillende dingen. Het schroeftoerental bepaalt afschuifsnelheid en warmte; de stuwdruk bepaalt samendrukking en dichtheid. Is de schuifwarmte hoog, dan eerst het toerental verlagen, en is de homogeniteit onvoldoende, dan de stuwdruk licht verhogen: dat is de juiste volgorde. Verander niet beide tegelijk.
Is er een materiaal waarbij u twijfelt over de instelling van de stuwdruk, of hebben de slijtage van terugslagring en schroef hun grens bereikt, dan beoordeelt ons team voor technische ondersteuning het proces en de kant van de reserveonderdelen samen.
Veelgestelde vragen
Kan de stuwdruk nul zijn?
In de praktijk niet. Bij nul schuift de schroef vrij terug, blijft er lucht in de smelt en schommelt het shotgewicht. Handleidingen van fabrikanten noemen een ondergrens van ongeveer 5 bar hydraulisch en rond 50 bar specifiek; bij warmtegevoelige materialen ligt de ondergrens lager, maar hij is niet nul.
Is de stuwdruk op het scherm hydraulisch of specifiek?
De manometer toont de oliedruk. Het scherm hangt af van de besturing: op klassieke hydraulische machines is het meestal de hydraulische druk, op sommige hydraulische machines en op alle volledig elektrische machines is het de smeltdruk. Omdat de eenheid in beide gevallen bar is, ziet u het niet aan het scherm; ligt de bovengrens van het instelveld rond 20–30 bar, dan is het de hydraulische schaal, ligt die boven 300 bar, dan is het de specifieke schaal.
Hoe ver kan ik de stuwdruk verhogen voor een betere kleurverdeling?
Tot het verschijnsel verdwijnt, in kleine stappen en zonder dat de plastificeertijd langer wordt dan de koeltijd. De verhoging die voor kleur nodig is, bedraagt op het scherm meestal enkele bar; een verdelingsprobleem dat daarna blijft, heeft te maken met het masterbatchpercentage, de verdraagzaamheid van de drager of de schroefgeometrie.
Kan ik in plaats van de stuwdruk het schroeftoerental verlagen?
De twee doen iets anders: het schroeftoerental bepaalt de afschuifsnelheid en de warmte, de stuwdruk bepaalt de compressie en de smeltdichtheid. Metingen tonen dat het toerental de smeltwarmte domineert; is de afschuifwarmte hoog, dan verlaagt u eerst het toerental, en is de homogeniteit onvoldoende, dan verhoogt u de stuwdruk licht.