Rekentools
15 technische berekeningen, van tonnage tot drogerkeuze — met uw eigen waarden en een machineadvies.
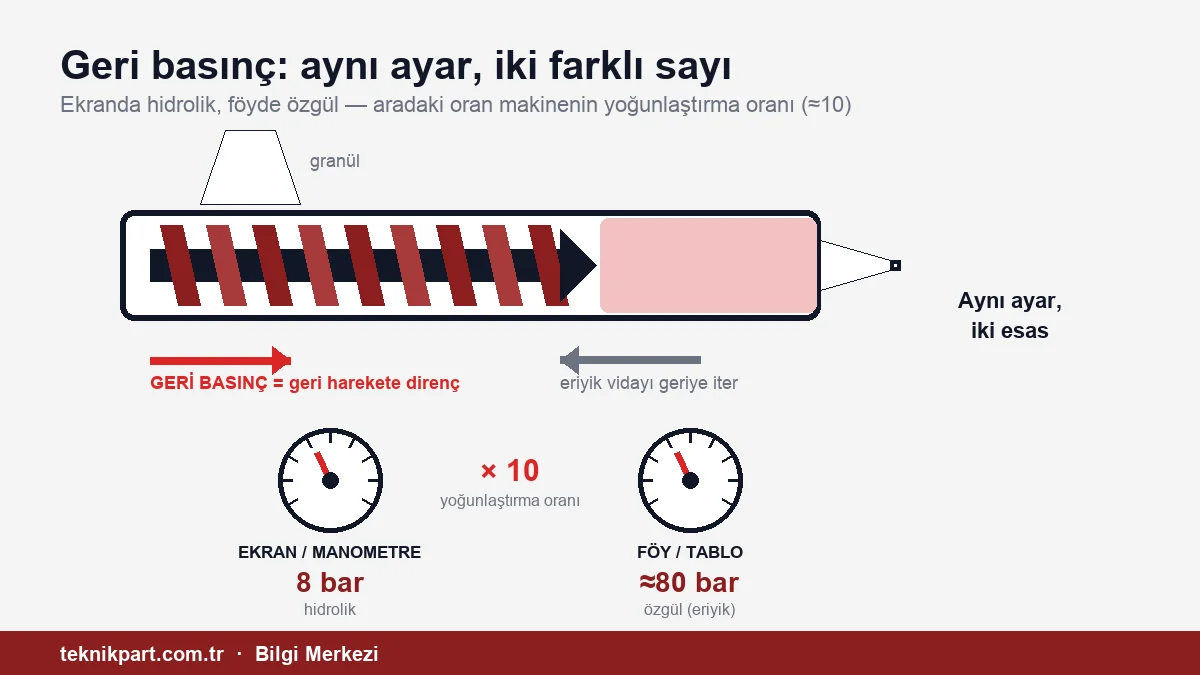
Wat is stuwdruk en hoe stelt u die in? Specifiek versus hydraulisch
8 bar op het scherm, 80 bar in het datablad: dezelfde stuwdruk, twee verschillende grondslagen. Dit artikel maakt onderscheid tussen beide, geeft banden per materiaal en legt uit wat het kost om de stuwdruk onnodig te verhogen, uitgaande van een reactie van de werkvloer die we aan de bronnen toetsen.
Verder lezen →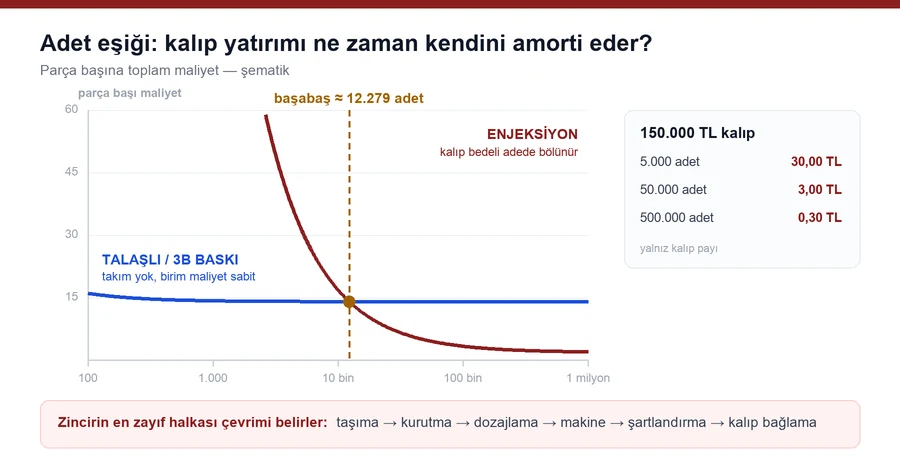
Kunststof onderdelen produceren: methodekeuze, lijnopbouw en volumedrempel
Met welke methode wordt een kunststof onderdeel geproduceerd, vanaf welke hoeveelheid verdient de matrijsinvestering zichzelf terug, en welke apparatuur is naast de machine onmisbaar in de productielijn — een geordend kader voor wie vanaf nul begint.
Verder lezen →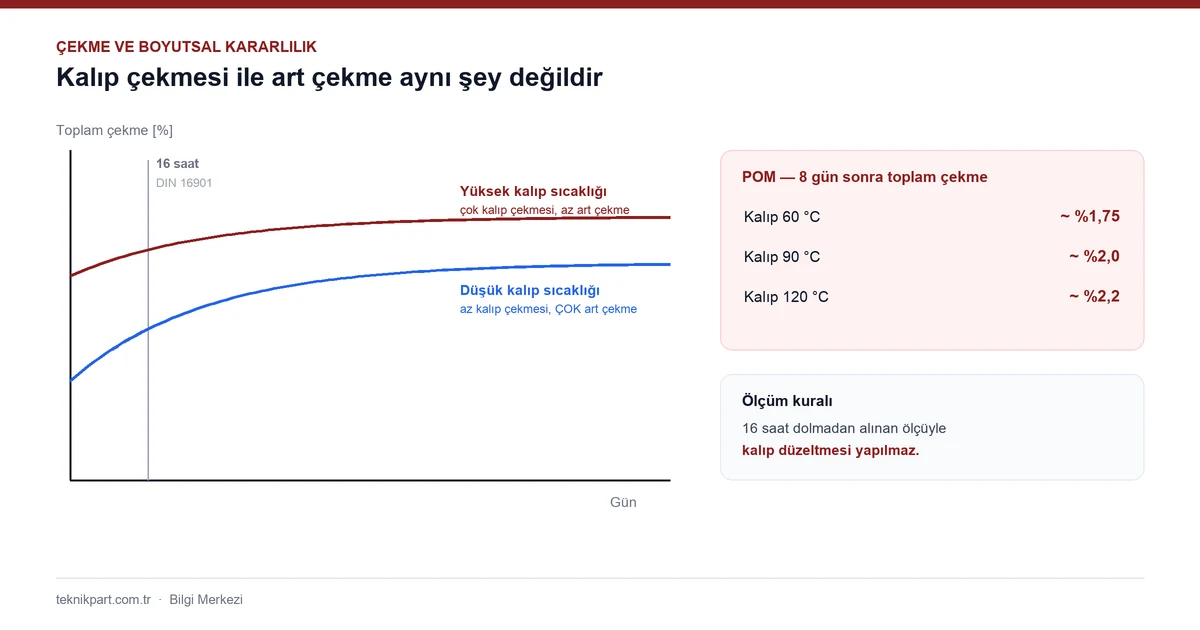
Krimp en maatvastheid: waarom producten buiten maat vallen
Het verschil tussen verwerkingskrimp en nakrimp, het omgekeerde effect van de matrijstemperatuur, de richtingsafhankelijkheid van glasvezel, en welke parameter de krimp in welke richting verandert. Een systematische diagnose van producten die niet op maat blijven.
Verder lezen →
Een nieuwe matrijs in bedrijf nemen: een systematische procedure voor de matrijsproef
Een nieuwe matrijs in bedrijf nemen, niet met vallen en opstaan maar met een procedure met een vaste volgorde. De methode van deelvullingen, het omschakelpunt, de effectieve nadruktijd bepalen door wegen, het procesvenster en een proefplan met meerdere parameters.
Verder lezen →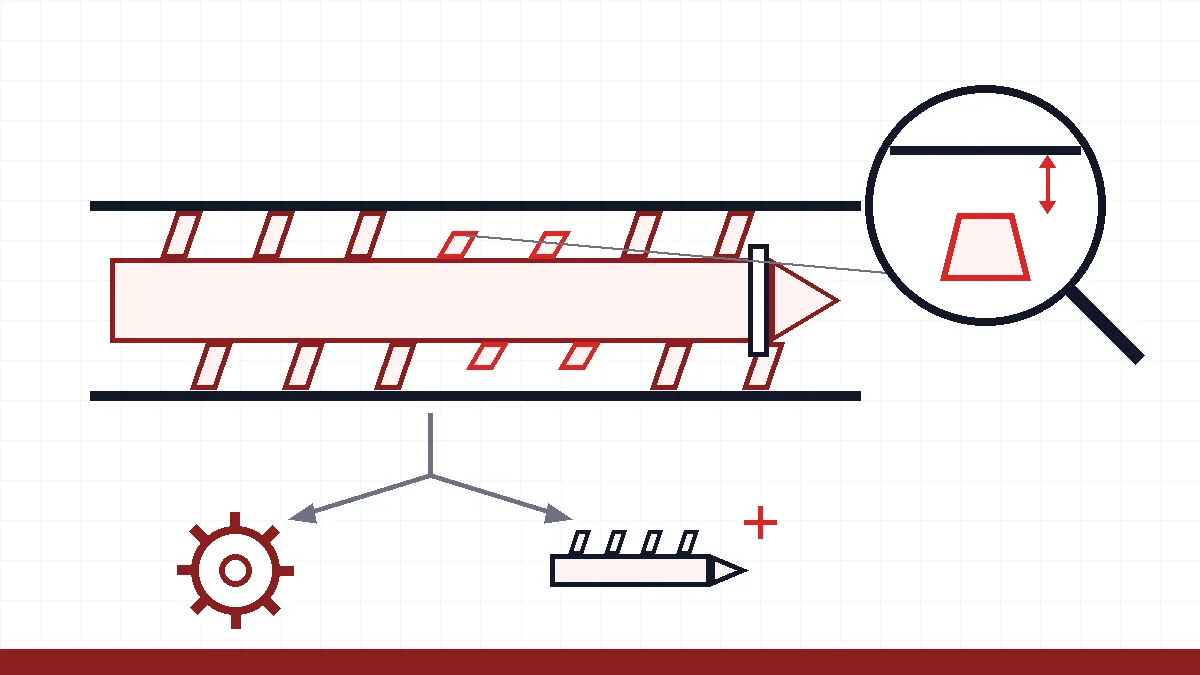
Schroef en cilinder reviseren: wanneer, en met welke optie?
Speling gemeten, waarden op de grens — en nu? De onzichtbare kosten van uitstellen, eerst de terugslagklep, 6 revisieopties en de kans om de geometrie te verbeteren.
Verder lezen →
Veilig matrijzen en machines verplaatsen in de fabriek
Kraan, heftruck, transportwagen: welke, en wanneer? Veilige manieren om matrijzen en machines te verplaatsen, routeplanning, apparatuurklassen en vijf basisregels voor veiligheid.
Verder lezen →
Vocht in granulaat en meting van het dauwpunt
Een draaiende droger bewijst niet dat het granulaat droog is. Het verschil tussen dauwpunt en restvocht, meetmethoden, streefwaarden en een droger-audit in 6 stappen.
Verder lezen →
Praktijkvoorbeeld: snel matrijsopspannen op een pers van 3200 ton
De anatomie van een echt QMC-project: een bedrijfsspecificatie, een veiligheidsarchitectuur volgens categorie 4, machine-integratie en de punten die niet in de catalogus staan — een anoniem praktijkvoorbeeld.
Verder lezen →
Matrijskoeling en ontwerp van koelkanalen
Waar moet een koelkanaal lopen en hoe snel moet het water stromen? Regels voor de kanaalindeling, turbulentie, serie- en parallelschakeling, kalkaanslag en controlemetingen op de werkvloer.
Verder lezen →
Communicatie van spuitgietmachines: van EUROMAP 63 naar 77
De standaardmanieren om data uit de machine te verzamelen: hoe het bestandsgebaseerde EUROMAP 63 werkt, wat het op OPC UA gebaseerde EUROMAP 77 biedt en waar u bij een investering op moet letten.
Verder lezen →
Technische kunststoffen: soorten, keuze en verwerking
PA, POM, PC, PBT, PPS, PEEK... Welke technische kunststof wordt in welk onderdeel gebruikt, wat glasvezel verandert en welke discipline de verwerking vraagt — met keuzetabellen.
Verder lezen →
Wat is een spuitgietmachine? Werkingsprincipe en hoofdeenheden
Wat is een kunststof spuitgietmachine en hoe werkt ze? De zes fasen van de spuitgietcyclus, de onderdelen van de machine, wat tonnage betekent en welke materialen verwerkt kunnen worden.
Verder lezen →
Hoe berekent u de kostprijs per spuitgietproduct?
Grondstof, machine-uur, matrijsafschrijving en afkeur. De kostprijsformule, een uitgewerkt voorbeeld en de onzichtbare posten die bij het offreren het vaakst worden vergeten.
Verder lezen →
Energieverbruik en besparing bij spuitgieten
U kunt niet besparen zonder te weten waar de energierekening naartoe gaat. Meetbare winst aan de kant van machine, drogen, koelen en perslucht.
Verder lezen →
Kleur- en materiaalwisseltijd verkorten
Kleurwissels zijn een onzichtbare kostenpost. Een overzicht van de vervuilde punten, de volgorde van wisselen, verborgen oorzaken die het reinigen verlengen en apparatuurkeuzes die de tijd verkorten.
Verder lezen →
Slijtage van schroef en cilinder: oorzaken en preventie
Slijtage heeft niet één oorzaak. Abrasieve, corrosieve en adhesieve mechanismen, vroege waarschuwingssignalen, spelingsmeting en materiaalkeuze voor schroef en cilinder.
Verder lezen →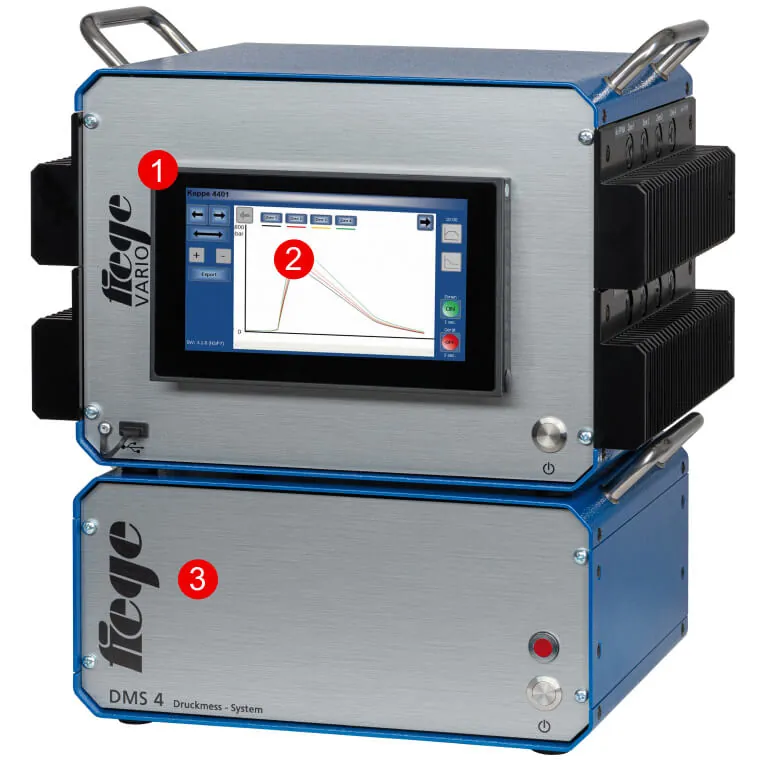
Procesvalidatie met matrijsbinnendrukmeting
Machinedruk en de werkelijke druk in de vormholte zijn niet hetzelfde. De drukcurve lezen, sensorplaatsing, automatisch goed/fout-sorteren en de balans tussen vormholtes in meervoudige matrijzen.
Verder lezen →
Matrijsonderhoud en periodiek inspectieplan
Een onderhoudsplan op basis van het aantal shots, inspectiepunten, de matrijs veilig openen en kantelen, opslag en registratie — de weg om ongeplande stilstand om te zetten in gepland onderhoud.
Verder lezen →
Zo verkort u de cyclustijd bij spuitgieten
60 procent van de cyclus gaat op aan koelen. Het kwadratische effect van de wanddikte, de balans van de matrijstemperatuur, het bepalen van de nadruktijd en de seconden die u wint met een hotrunner.
Verder lezen →
PET-preformproductie: gids voor machinekeuze en proces
Waarom is drogen de meest kritieke stap in de productie van PET-preforms? IV-verlies, AA-waarde, berekening van sluitkracht en aantal vormholtes, schroefontwerp en koeltemperatuur van de matrijs.
Verder lezen →
Producttransport na het spuitgieten: keuzegids voor transportbanden
Van transportband onder de machine tot sorteren en verpakken: bandtypen, robotintegratie, koeling van producten en aandachtspunten bij de keuze van een transportband.
Verder lezen →
Gids voor het gebruik van maalgoed: kunststofafval omzetten in waarde
Hoe wint u aanspuitresten en uitval veilig terug? Maalstrategie, het juiste maalgoedpercentage, metaalrisico en consistent receptbeheer met gravimetrisch doseren.
Verder lezen →
Metaalscheiding in de kunststofproductie: bescherming van schroef en matrijs
Hoe komt metaal in de grondstof terecht en wat kost één bout de schroef en cilinder? Magneettypen, de keuze van de separator en de juiste inbouwpunten.
Verder lezen →
MuCell-technologie: tot 20% gewichtsbesparing met schuimspuitgieten
Het werkingsprincipe van microcellulair schuimspuitgieten, hoe het invalplekken en kromtrekken voorkomt, voor welke producten het geschikt is en hoe u het systeem invoert.
Verder lezen →
Wat is een hotrunnersysteem? Voordelen ten opzichte van een koudkanaal
Het werkingsprincipe van hotrunnertechniek, de materiaal- en cycluswinst ten opzichte van een koudkanaal, naaldafsluitingen en cascade (sequentieel) spuitgieten.
Verder lezen →
Matrijswisseltijd verkorten: magnetische opspanplaten of hydraulische klemmen?
Matrijswisselen volgens SMED: een vergelijking van elektropermanente magnetische opspanplaten en hydraulische opspansystemen, veiligheid en keuzecriteria.
Verder lezen →
Centraal materiaaltransport: wanneer is het nodig en hoe wordt het geïnstalleerd?
Het juiste moment om over te stappen van hopper loaders op de machine naar een centraal vacuümsysteem, de systeemcomponenten, het leidingontwerp en de kritische punten bij de installatie.
Verder lezen →
Spuitgietfouten en oplossingen: invalplekken, kromtrekken, zilverstrepen
Oorzaken en praktische oplossingen voor de 7 meest voorkomende spuitgietfouten: invalplekken, kromtrekken, zilverstrepen, onvolledige vulling, bramen, brandplekken en vloeinaden.
Verder lezen →
Wat is het tempereren van matrijzen? Systemen op water- en oliebasis
Het effect van de matrijstemperatuur op de productkwaliteit, het verschil tussen tempereerapparaten op water- en oliebasis, de keuze per temperatuurbereik en communicatie volgens Industrie 4.0.
Verder lezen →Het verschil tussen gravimetrisch en volumetrisch doseren
Een vergelijking van de twee methoden voor het doseren van masterbatch en additieven op precisie, uitval en kosten — en hoe een gravimetrisch systeem zijn investering terugverdient.
Verder lezen →
Waarom wordt kunststofgranulaat gedroogd? Gids voor hygroscopische kunststoffen
Waarom kunnen PA, PC, ABS en PET niet ongedroogd worden verspoten? Het verschil tussen droge lucht en hete lucht drogers, het begrip dauwpunt en een droogtabel per materiaal.
Verder lezen →
Servohydraulische, hydraulische en volledig elektrische spuitgietmachines
Een vergelijking van de drie aandrijftechnologieën op energieverbruik, precisie, snelheid en investering — welke past bij welke productie?
Verder lezen →
Hoe kiest u een spuitgietmachine
Een stapsgewijze gids voor de machinekeuze met de berekening van de sluitkracht, de schroefdiameter, een vergelijking tussen servohydraulisch, hydraulisch en elektrisch en een controlelijst voor de aankoop.
Verder lezen →