U hebt een onderdeelontwerp en wilt het produceren. De eerste vraag is vaak "welke machine moet ik kopen"; toch is dat niet de juiste volgorde. Eerst moeten de vragen welke methoden de geometrie van het onderdeel mogelijk maakt en daarna welke daarvan bij de geplande hoeveelheid economisch is worden beantwoord. De machinekeuze komt na deze twee antwoorden.
Dit artikel zet die volgorde uiteen voor wie de productie vanaf nul opzet of een nieuw onderdeel in productie neemt.
Op hoeveel manieren kan een kunststof onderdeel worden geproduceerd?
De geometrie beperkt de mogelijkheden, de hoeveelheid kiest daartussen:
| Methode | Typisch onderdeel | Economische hoeveelheid | Gereedschapskosten | Maatnauwkeurigheid |
|---|---|---|---|---|
| Spuitgieten | Complex serieonderdeel met nauwe toleranties | Vanaf 5.000 | Hoog | Het nauwst |
| Extrusie | Doorlopend profiel, buis, plaat, folie | Gemeten per meter | Gemiddeld | Goed in doorsnede, vrij in lengte |
| Blaasvormen | Holle container, jerrycan, fles | Vanaf 10.000 | Gemiddeld tot hoog | Gemiddeld |
| Thermovormen | Dunwandige bak, verpakking, binnenbekleding | Vanaf 1.000 | Laag | Ruim |
| Rotatiegieten | Hol lichaam met groot volume | Vanaf 100 | Laag | Ruim |
| Verspanen / 3D-printen | Prototype, enkel stuk of zeer kleine hoeveelheid | 1 – 500 | Geen | Nauw (afhankelijk van de methode) |
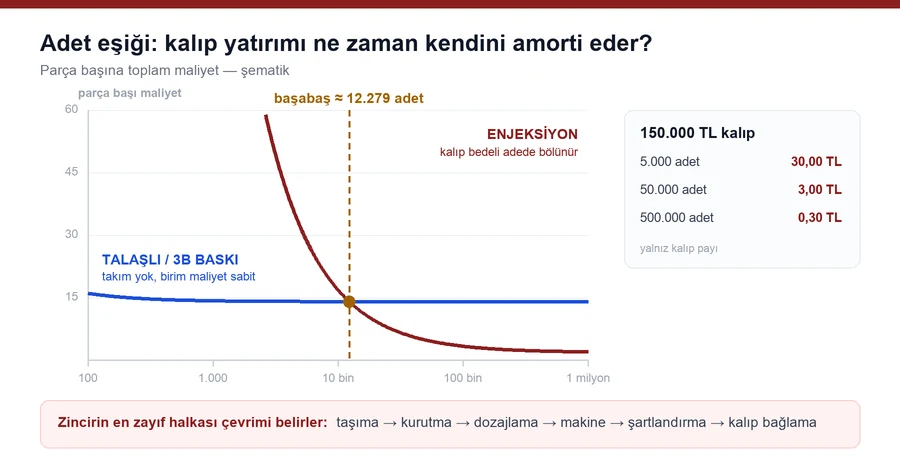
Het punt dat in de tabel wordt gemist is dit: bij kleine hoeveelheden is geen enkele methode met een matrijs economisch. Een matrijs laten maken voor een opdracht van 200 stuks drijft de kosten per onderdeel boven die van verspanen uit. Bij 100.000 stuks daarentegen dalen de matrijskosten per onderdeel tot fracties van een cent en heeft spuitgieten geen concurrent.
Waarom worden de meeste onderdelen gespuitgiet?
Vier redenen samen:
- Complexe geometrie in één stap — schroefdraad, klikverbindingen, ribben, dunne wanden en verschillende doorsneden komen in dezelfde cyclus uit de matrijs
- Herhaalbaarheid — het tienduizendste onderdeel heeft dezelfde maten als het eerste; de assemblagelijn vraagt dat
- Cyclustijd — gemeten in seconden, en vermenigvuldigd met het aantal vormholten van de matrijs
- Geschiktheid voor automatisering — uitnemen, sorteren en verpakken van onderdelen worden in dezelfde lijn opgezet
Voor de methode zelf en het werkingsprincipe van de machine, zie ons artikel wat is een spuitgietmachine; het onderwerp hier is niet hoe de machine werkt, maar hoe de productie wordt opgezet.
De echte investeringspost: de matrijs
De prijs van spuitgieten is de matrijs. Wat de prijs van een matrijs bepaalt, verschilt van wat die van een machine bepaalt: het aantal vormholten, de complexiteit van het onderdeel, of er kernbewegingen zijn, de staalsoort, de oppervlaktebehandeling en de verwachte levensduur.
De berekening van de volumedrempel is eenvoudig: deel de matrijsprijs door de geplande totale hoeveelheid. Wordt een matrijs van 150.000 TL verdeeld over 50.000 onderdelen, dan komt er per onderdeel 3 TL bij; wordt dezelfde matrijs verdeeld over 500.000 onderdelen, dan daalt dat tot 0,30 TL. Dit bedrag geeft, samen met grondstof en machine-uur, de werkelijke kostprijs per stuk — om die per post te bekijken, kunt u de calculator kostprijs per stuk gebruiken.
Drie posten die bij de beslissing vaak worden vergeten: de tijd voor de matrijsproef, uitval in de eerste productie en periodiek onderhoud van de matrijs. Alle drie komen bovenop de matrijsprijs.
Wat bepaalt de machine?
Zodra de matrijs vastligt, wordt de machine gekozen — niet andersom. De bepalende factoren:
- Sluitkracht — gevonden door het oppervlak dat op het deelvlak van de matrijs valt te vermenigvuldigen met de matrijsbinnendruk die het materiaal vraagt (calculator sluitkracht)
- Inspuitvolume — het shotgewicht moet binnen de band van 20-80% van de schroefcapaciteit blijven
- Matrijsafmetingen — doorlaat tussen de trekstangen, openingsslag, minimale inbouwhoogte
- Type aandrijving — bepaald door het aantal ploegen en de energiekosten
De tonnagebereiken van de series overlappen elkaar; wat de doorslag geeft, is de toepassing. De vergelijking van de series en de keuzecriteria staan in het artikel hoe kiest u een spuitgietmachine, en de modellijst op de pagina modellen kunststof spuitgietmachines.
Productie is niet alleen de machine
Dit is de meest gemaakte fout bij een eerste investering: de machine wordt begroot en de schakels ernaast worden voor later bewaard. Toch liggen de meeste variabelen die de kwaliteit van het onderdeel bepalen buiten de machine.
| Schakel | Wat er gebeurt als die wordt overgeslagen |
|---|---|
| Materiaaltransport | Handmatig vullen; verontreiniging, vochtopname en stilstand |
| Drogen | Zilverstrepen, bellen en verlies van sterkte bij hygroscopisch materiaal |
| Doseren | Kleurafwijking en verspilde masterbatch |
| Tempereren | Maatverloop, kromtrekken, langere cyclus |
| Hotrunner | Het aanspuitsysteem komt terug als afval, de cyclus wordt langer |
| Matrijsopspanning | Matrijswissels duren uren, kleine series worden onrendabel |
| Metaalscheiding | Schade aan schroef en cilinder, ongeplande stilstand |
De zwakste schakel in de keten bepaalt de cyclus en de kwaliteit. Een correct gedimensioneerde machine kan haar capaciteit niet benutten als ze met een ontoereikende droger werkt.
Wanneer wordt het materiaal gekozen?
Samen met het onderdeelontwerp. Het materiaal beïnvloedt zowel de geometrie als het proces: krimpverhouding, matrijstemperatuur, droogbehoefte en vloeibaarheid verschillen per materiaal.
Voor de materiaalkeuze per onderdeel kan de keuzegids voor technische kunststoffen worden gebruikt, en voor numerieke verwerkingswaarden de tabel verwerkingswaarden van kunststoffen. Omdat het direct van invloed is op het maathouden, moet het onderwerp krimp en maatvastheid al in de ontwerpfase bekend zijn — de matrijs wordt met een krimptoeslag gemaakt.
De volgorde bij opzetten vanaf nul
1. Leg het onderdeel en de jaarhoeveelheid vast. Zonder deze twee gegevens heeft geen enkele offerte betekenis. 2. Bepaal het materiaal. Mechanische en thermische eisen, daarna de verwerkbaarheid. 3. Beslis over het aantal vormholten. Hoeveelheid en cyclustijd worden samen berekend; te veel vormholten maken de matrijs duur, te weinig beperken de capaciteit. 4. Laat de matrijs ontwerpen. Krimptoeslag, positie van de aanspuiting, koelkanalen en ontluchting worden in deze fase vastgelegd. 5. Kies de machine passend bij de matrijs. Tonnage, inspuitvolume en matrijsafmetingen worden samen gecontroleerd. 6. Plan de randapparatuur in hetzelfde budget. Een schakel die voor later wordt bewaard, komt vanaf de eerste maand terug als kostenpost. 7. Stel in bedrijf volgens een procedure. In bedrijf stellen zonder registratie betekent bij elke matrijswissel hetzelfde werk opnieuw doen — voor de methode, zie de procedure voor het in bedrijf stellen van matrijzen.
De drie meest gemaakte fouten bij de eerste productie
De matrijs laten maken voordat de machine bekend is. Passen de matrijsafmetingen niet op de bestaande machine, dan moet de matrijs of de machine veranderen — beide zijn duur.
De volumedrempel niet berekenen. Een matrijs laten maken voor een opdracht met een klein volume drijft de kosten per onderdeel boven die van concurrenten uit en kost de opdracht.
De kwaliteit alleen bij de machine leggen. Maatafwijkingen, oppervlaktefouten en kleurverschillen zijn vaak geen probleem van de machine maar van de lijn. Voor een diagnose op basis van symptomen behandelt de gids voor het oplossen van spuitgietfouten 33 soorten fouten.
---
Liggen de tekening, het materiaal en de jaarhoeveelheid van het onderdeel dat u wilt produceren vast, dan kunnen we de opbouw van de lijn samen plannen — schrijf gewoon naar ons technische supportteam.