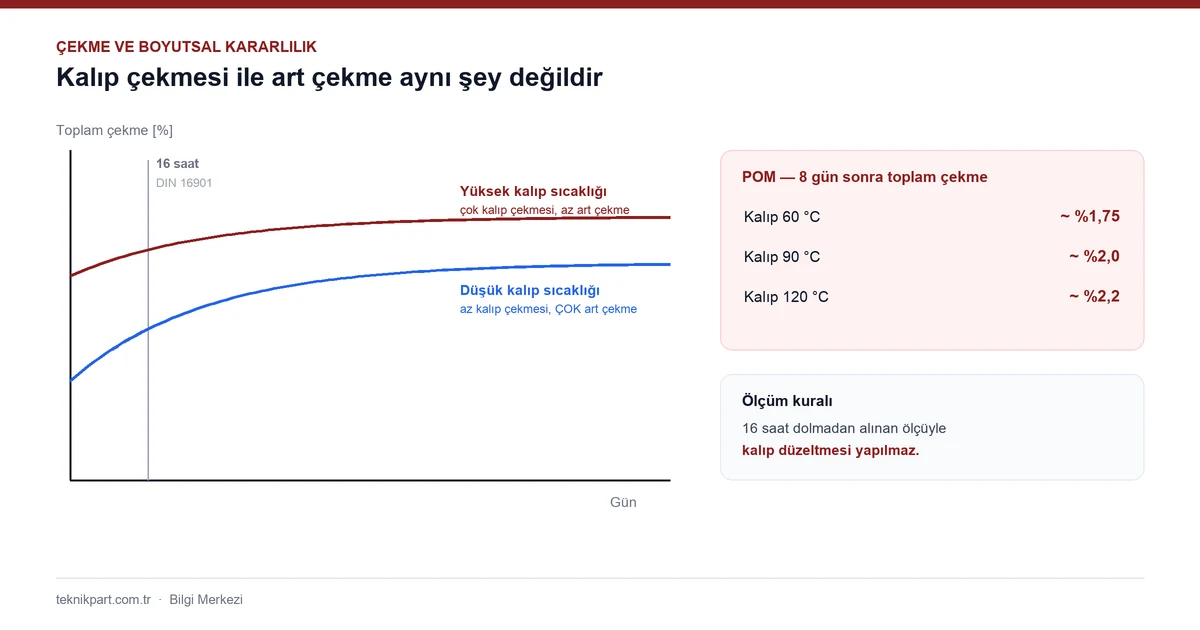
Een van de meest frustrerende klachten in de werkplaats is deze: het onderdeel is op maat wanneer het uit de matrijs komt, gecontroleerd met de schuifmaat, in orde. Drie weken later komt het terug van de assemblagelijn — het past niet meer. Niemand heeft iets aan het proces veranderd, de machine staat op dezelfde instellingen, de matrijs is dezelfde matrijs.
Het antwoord ligt bijna altijd op dezelfde plek: er is over het hoofd gezien dat krimp geen enkel getal is, maar twee afzonderlijke gebeurtenissen.
Waarom krimp ontstaat
Terwijl de smelt afkoelt, schuiven de molecuulketens dichter naar elkaar toe en neemt het volume van het materiaal af. Dat is onvermijdelijk; het probleem is niet dat er krimp is, maar dat die in verschillende zones van het onderdeel verschillend is.
Bij semikristallijne materialen (PP, POM, PA, PE) is de krimp duidelijk hoger dan bij amorfe (ABS, PC, PMMA, PS, SAN). De oorzaak is kristallisatie: in kristallijne zones bereiken de ketens een veel hogere pakkingsdichtheid en krimpen ze dus sterker. Dichtheids- en volumewaarden per materiaal vindt u op onze pagina verwerkingswaarden van kunststoffen.
Twee afzonderlijke gebeurtenissen: verwerkingskrimp en nakrimp
De meeste discussies over maten lopen vast omdat dit onderscheid niet wordt gemaakt.
| Wanneer het optreedt | Waarop het van invloed is | |
|---|---|---|
| Verwerkingskrimp | De eerste periode na het uitwerpen uit de matrijs; volgens DIN 16901 gemeten na 16 uur | Maatvoering van de matrijs, eerste kwaliteitscontrole |
| Nakrimp | Loopt na 16 uur door, gedurende dagen en weken | Assemblage in de praktijk, tolerantie op lange termijn |
| Totale krimp | De som van beide | De werkelijke eindmaat van het onderdeel |
De eerste praktische regel die hieruit volgt is duidelijk: er wordt geen maatbeslissing genomen met een onderdeel dat net uit de matrijs komt. Een matrijs nabewerken is een onomkeerbare en dure ingreep; als die gebaseerd is op een meting van vóór de 16 uur, krimpt het onderdeel nog en wordt de correctie aan de verkeerde kant uitgevoerd.
Matrijstemperatuur: de grootste hefboom, maar met een omgekeerd effect
De parameter met de grootste invloed op krimp is de matrijswandtemperatuur. Het mechanisme werkt zo:
Bij een lage matrijstemperatuur koelt de zone bij de wand zeer snel af. De moleculen krijgen geen tijd om een hoge pakkingsdichtheid te bereiken; bij semikristallijne materialen wordt de vorming van de kristalstructuur in de buitenzone onderdrukt en blijft die laag vrijwel amorf. Het resultaat: lage verwerkingskrimp, maar hoge nakrimp.
Bij een hoge matrijstemperatuur verloopt de afkoeling langzaam en bereiken de ketens een hoge pakkingsdichtheid. Het resultaat: hoge verwerkingskrimp, maar lage nakrimp.
Het kritieke punt is dit: als de uitwerptemperatuur constant wordt gehouden, is de totale krimp bij een hoge matrijstemperatuur altijd groter. Met andere woorden: maat houden door de matrijs te koelen neemt de krimp niet weg — het spreidt die alleen in de tijd. Wat u in de matrijs wint, verliest u in de praktijk.
Een voorbeeld met POM maakt dit concreet — hetzelfde onderdeel, alleen de matrijstemperatuur verandert:
| Matrijswandtemperatuur | Totale krimp (na 8 dagen) |
|---|---|
| 60 °C | ca. 1,75% |
| 90 °C | ca. 2,0% |
| 120 °C | ca. 2,2% |
Voor producten met nauwe toleranties die bij de assemblage op andere onderdelen aansluiten, is het verlagen van de matrijstemperatuur niet de juiste strategie: de band kiezen die het materiaal vraagt en daar constant blijven maakt de nakrimp voorspelbaar.
Hetzelfde mechanisme heeft nog een neveneffect: in een semikristallijn onderdeel blijft de buitenlaag vrijwel amorf en is de middenlaag kristallijn. Er bestaan dus twee verschillende krimpgedragingen binnen één onderdeel. In dikke secties wordt dit verschil groter.
Wanddikte en materiaal
De wanddikte heeft een direct effect: een dikke zone koelt langzaam af en krimpt sterker. Zitten er dikke en dunne secties in hetzelfde onderdeel, dan ontstaat er een krimpverschil; en differentiële krimp is precies de definitie van kromtrekken. In dikke secties is er bovendien kans op invalplekken en holtes.
Glasvezel maakt de zaak richtingsafhankelijk. De krimpverhouding tussen vezel en kunststof is ongeveer 200:1; de vezel krimpt praktisch niet en belet de kunststof om in de eigen vezelrichting te krimpen. Het resultaat: een onderdeel dat in de vloeirichting weinig krimpt en haaks daarop veel. Daarom kunnen bij vezelgevulde materialen het aantal en de positie van de aanspuitingen zelfs doorslaggevender zijn dan de wanddikte.
Minerale vulstoffen en glaskogels veroorzaken door hun geometrie geen richtingsafhankelijkheid; daarom worden ze vaak samen met glasvezel gebruikt om het verschil in krimp en het kromtrekken te beperken. Voor de verschillen tussen materiaalgroepen, zie onze keuzegids voor technische kunststoffen.
Welke parameter verandert de krimp in welke richting?
Deze tabel is de nuttigste samenvatting aan de machine:
| Parameter | Krimp bij verhogen |
|---|---|
| Nadruk | neemt af |
| Nadruktijd (tot de effectieve tijd) | neemt af |
| Matrijswandtemperatuur | neemt toe |
| Smelttemperatuur | beide richtingen |
| Inspuitsnelheid | beide richtingen |
De eerste drie werken in één richting en zijn voorspelbaar. De laatste twee zijn verwarrend omdat ze twee tegengestelde effecten hebben: een hogere temperatuur of snelheid verbetert de vloei en daarmee de overdracht van de nadruk op het onderdeel (krimp neemt af), maar verhoogt tegelijk het krimppotentieel van het materiaal (krimp neemt toe).
Welk effect overheerst, wordt niet bepaald door de absolute dikte van het onderdeel, maar door deze verhouding: de vloeiweglengte gedeeld door de wanddikte.
- Is de verhouding hoog (dunne wand, lange vloeiweg), dan gaan temperatuur en snelheid omhoog — het knelpunt is de druk die het onderdeel bereikt.
- Is de verhouding laag (dikke wand, korte vloeiweg), dan gaan ze omlaag — de druk komt er al, en extra temperatuur verhoogt alleen de krimp.
Wie zonder dit onderscheid zegt "we zetten de temperatuur hoger en dan is het opgelost", heeft bij de helft van de onderdelen gelijk en maakt het bij de andere helft erger.
Wat er aan de matrijszijde kan worden gedaan
- Gelijkmatige wanddikte en een symmetrisch ontwerp; abrupte doorsnedeovergangen en materiaalophopingen vermijden
- De aanspuiting op de dikste zone plaatsen — het wigprincipe. Bij een onderdeel dat vanuit de tegenovergestelde richting wordt gevoed, bevriest de dunne sectie eerst en bereikt de nadruk de dikke zone nooit
- Een voldoende grote aanspuitdiameter kiezen — een nauwe aanspuiting bevriest vroeg en de overdracht van de nadruk stopt
- Met het aantal en de positie van de aanspuitingen zorgen voor een gelijkmatige vloeirichting, vloeinaden verplaatsen naar zones die geen belasting dragen
- Homogene matrijswandtemperatuur: gescheiden temperercircuits, goede thermische scheiding van het onderdeel ten opzichte van de hotrunnerspuitneus, thermisch geleidend matrijsmateriaal in zones die conventioneel tempereren niet bereikt
Ons artikel matrijskoeling en kanaalontwerp geeft een uitgebreid kader voor de indeling van koelkanalen en de planning van circuits.
Wat de maat houdt, is niet het gemiddelde maar de stabiliteit
Dit is het punt dat op de werkvloer het vaakst wordt gemist. Moet een matrijs op 45 °C draaien, dan gaat het er niet om dat het daggemiddelde 45 is, maar dat het in elke cyclus 45 is. Bij een matrijs die in de loop van de dienst opwarmt, verschuift de krimp voortdurend; de meting van 's ochtends klopt 's middags niet meer en niemand weet welk onderdeel de referentie is.
Drie zaken bepalen dit:
1. De capaciteit van het tempereerapparaat — een te klein apparaat kan de doeltemperatuur niet vasthouden wanneer de productie warm wordt 2. Scheiding van de circuits — de twee matrijshelften en de hete zones moeten afzonderlijk worden geregeld; het onderdeel buigt altijd naar de koude kant 3. Of het water echt stroomt — een circuit dat aangesloten lijkt maar verkalkt is, maakt metingen zinloos
Voor de keuze van het apparaat en het onderscheid tussen water en olie, zie ons artikel wat is tempereren, en voor de productkant onze pagina tempereerapparaten — de series voor water en olie zijn op temperatuurbereik ingedeeld.
Werkvolgorde voor een onderdeel dat niet op maat blijft
1. Wacht 16 uur. Meet niet vóór die tijd; voer geen matrijscorrecties uit op basis van een eerdere meting. 2. Meet de temperatuur van beide matrijshelften. Is er een verschil, breng dat dan eerst terug; deze ene stap levert vaak de grootste verbetering op. 3. Controleer de nadruk en de effectieve nadruktijd. De effectieve tijd wordt bepaald door te wegen; de methode staat in de procedure voor het in bedrijf stellen van matrijzen. 4. Kijk naar de verhouding vloeiweg ÷ wanddikte en bepaal op basis daarvan in welke richting u de smelttemperatuur en de snelheid bijstelt. 5. Controleer de richting bij vezelgevuld materiaal. Is de afwijking haaks op de vloeirichting uitgesproken, dan ligt het probleem niet bij de parameters maar bij de positie van de aanspuiting. 6. Beslis met onderdelen uit dezelfde cyclus. De matrijs nabewerken op basis van een meting uit een andere cyclus maakt van de correctie een blijvende fout. 7. Leg het proces vast. Wordt de matrijsbinnendruk gemeten, dan is de referentiecurve het betrouwbaarste document; de methode staat in ons artikel matrijsbinnendruk meten.
Voor een diagnose van maatafwijkingen op basis van het defect kunt u de pagina maat- en gewichtsafwijkingen gebruiken, en voor de relatie tussen krimp en cyclus het artikel cyclustijd verkorten. Wilt u de temperering van uw matrijs goed dimensioneren, schrijf dan naar ons technische supportteam.