Oplossingen voor machines,
randapparatuur en reserveonderdelen
Als Turkse vertegenwoordiger van toonaangevende Europese fabrikanten leveren wij de apparatuur en de technische ondersteuning die uw productielijn draaiende houden.
Een compleet assortiment
voor uw productielijn

Kunststofspuitgietmachines
Nieuwe en gebruikte kunststofspuitgietmachines

Centraal materiaaltransport en laadsystemen
Automatisch materiaaltransport van silo en bigbag naar de machines

Gravimetrische doseersystemen
Kleurdosering en maalgoeddosering voor kunststofgranulaat
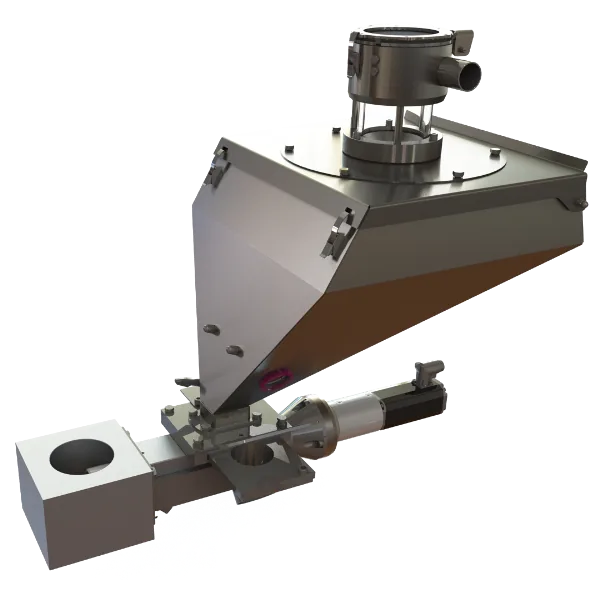
Volumetrische doseersystemen
Dosering van masterbatch, additieven en maalgoed

Droogsystemen voor kunststofgranulaat
Droogsystemen bij de machine en centrale droogsystemen voor kunststofgranulaat

Tempereerapparaten
Tempereerapparaten voor water en olie

Hotrunnerregelsystemen
Hotrunnerregelunits en naaldafsluitsystemen

Snelle matrijswisselsystemen, magnetisch en hydraulisch
Elektropermanente magnetische en hydraulische systemen voor het snel opspannen en wisselen van matrijzen

MuCell-gewichtsreductietechnologie
Gewichtsreductie door stikstofinjectie en MuCell
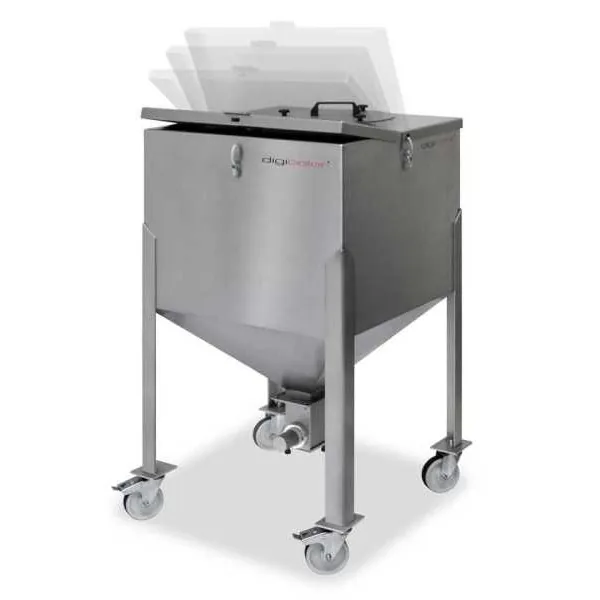
Materiaalopslag en containers
RVS-granulaatcontainers en zakkenleegstations
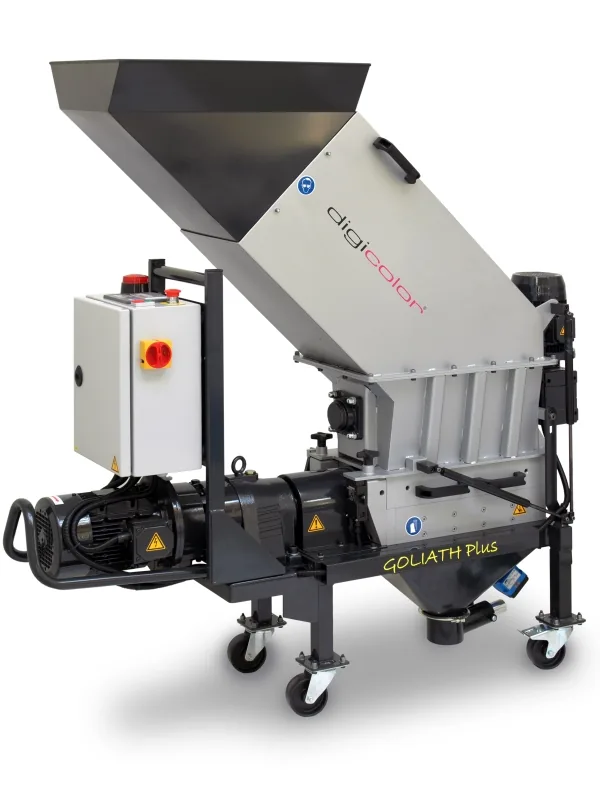
Kunststof maalmolens
Maalmolens voor aanspuitingen, uitval en eindproducten

Transportbanden
Op maat gebouwde transportbanden voor de spuitgietlijn

Magneten en metaalscheidingssystemen
Permanente magneten en magneetscheiders
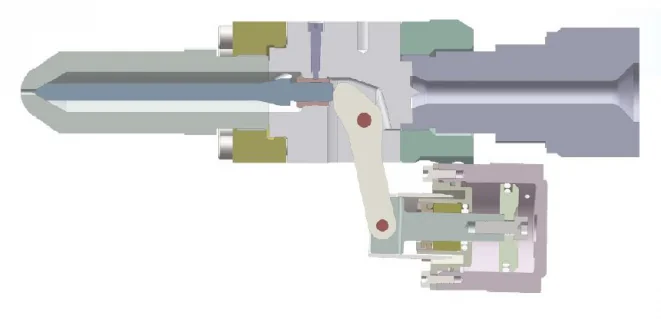
Nozzle System
Shut-off-, filter- en mengspuitneuzen
Productkoeling bij blaasvormen
Inwendige koeling met gekoelde perslucht
In de praktijk
Echte installaties
Machines en systemen die wij op productielijnen in heel Turkije in bedrijf hebben gesteld — techniek die zich in de praktijk heeft bewezen.
Populaire producten
 DKM Plastik Makineleri
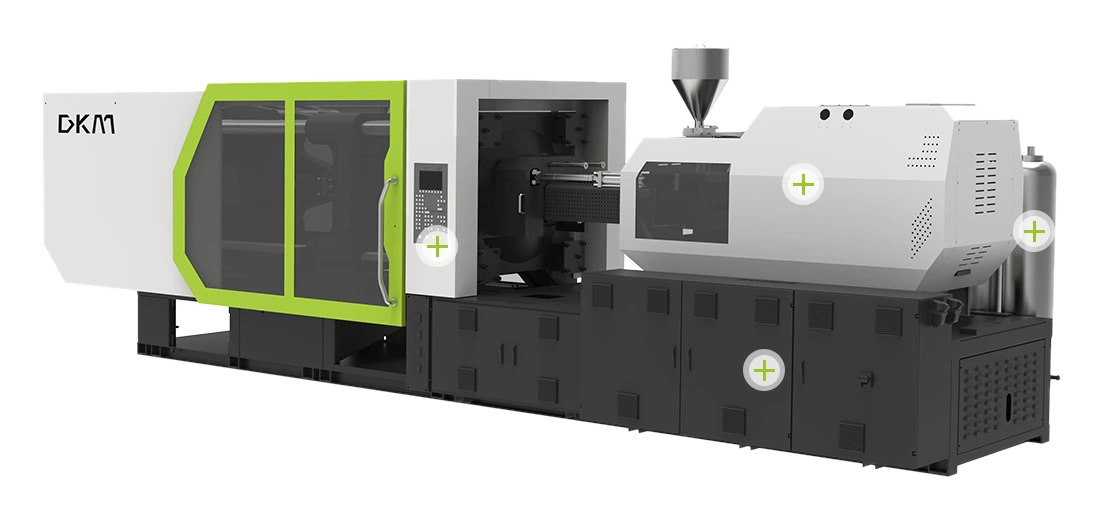 DKM Plastik Makineleri
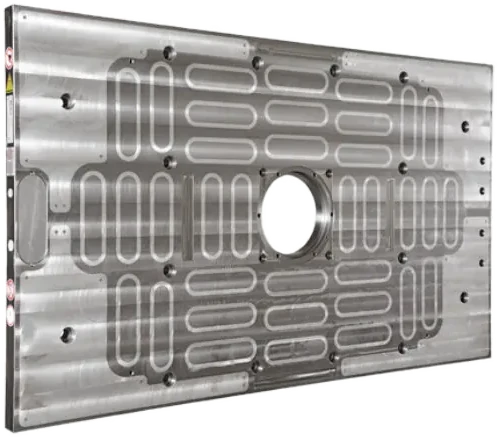 EAS Europe B.V.
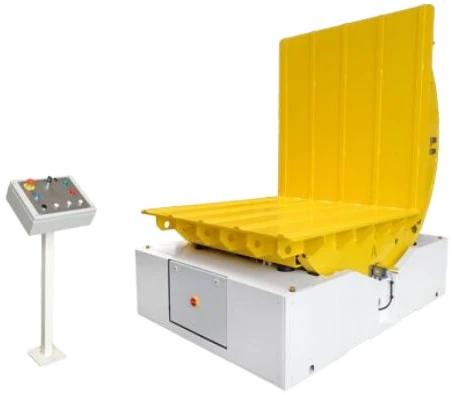 EAS Europe B.V.
 RUMMEL
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
 Ferlin Plastics Automation
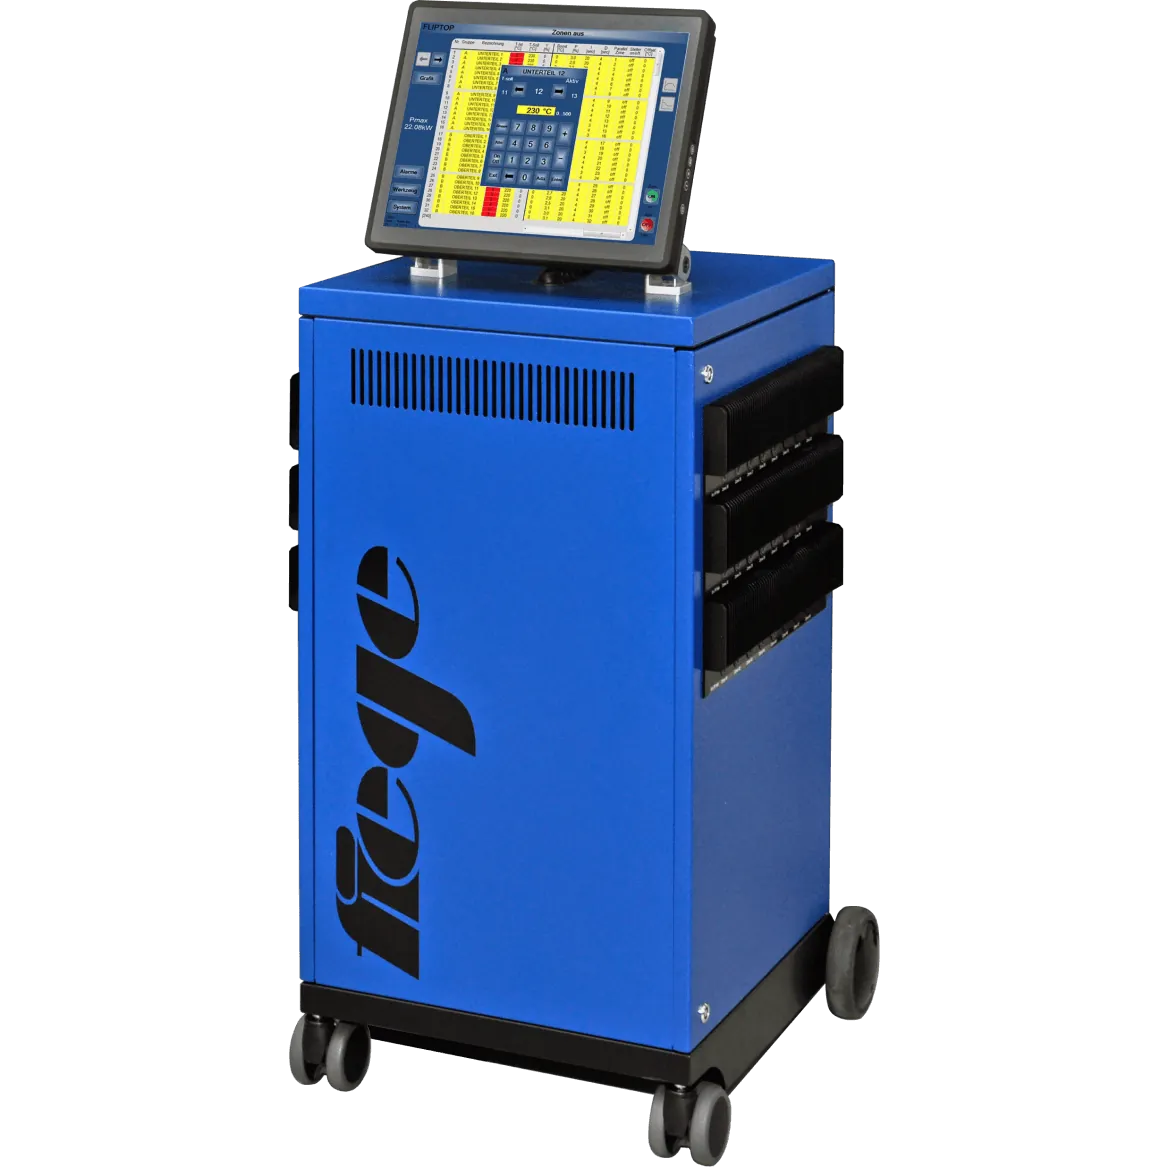 FIEGE Electronic
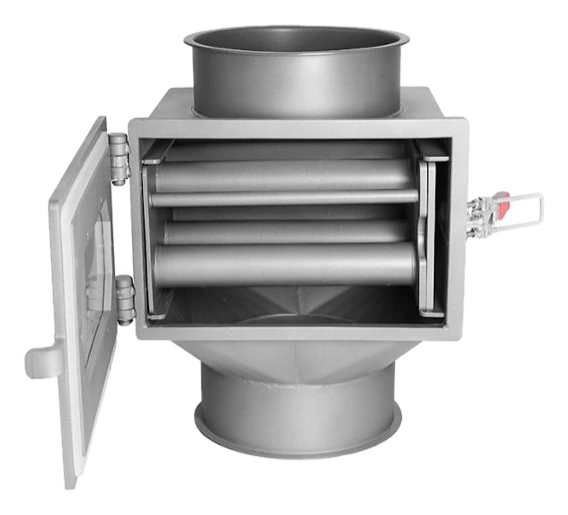 MENSINK Magnetics
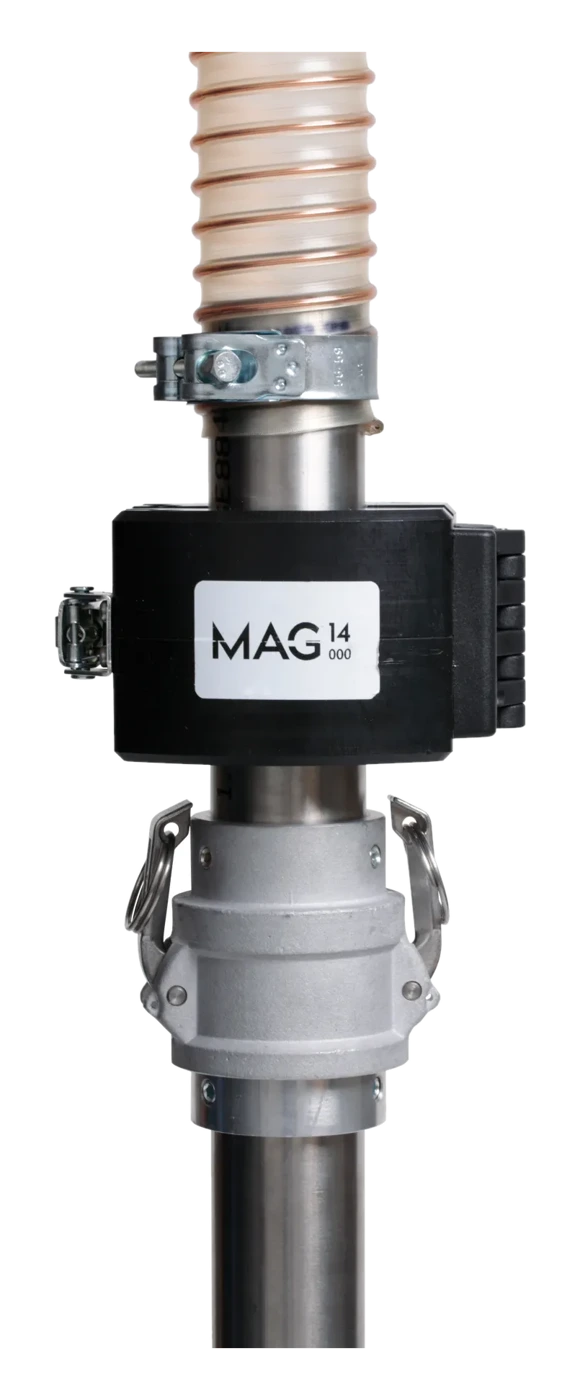 Michel Tube Engineering
De machine is één schakel in de lijn
Op een spuitgietlijn zijn de materiaalvoorbereiding en de matrijsvoorbereiding afgerond voordat het werk de machine bereikt. Gaat er iets mis met een product, dan kijkt men meestal eerst naar de machine — terwijl de oorzaak vaker in een eerdere schakel ligt.
Een voorraad van 1.275 onderdelen, doorzoekbaar op fabrikantcode
Van afdichtingen tot hydraulische pompen, van sensoren tot besturingsmodules — onderdelen van 46 verschillende fabrikanten staan in de lijst. Elke regel toont de naam van de fabrikant, de fabrikantcode en de afmetingen, zodat u direct kunt zoeken op de code die u hebt.
 O-ringen en steunringen361 onderdelen
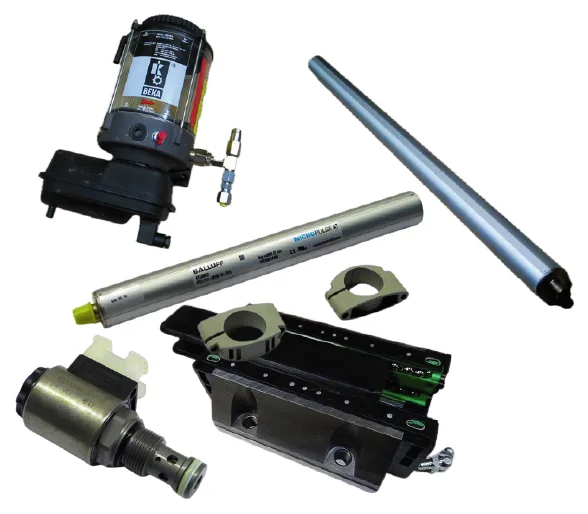 Positiesensoren71 onderdelen
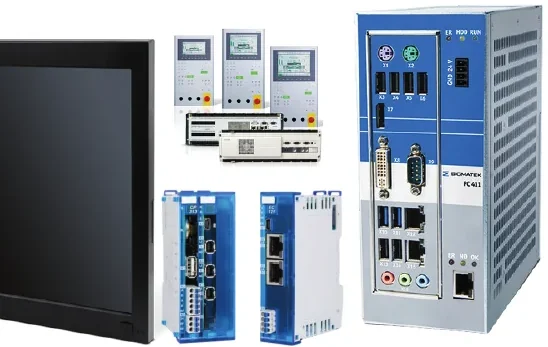 Besturingsmodules58 onderdelen
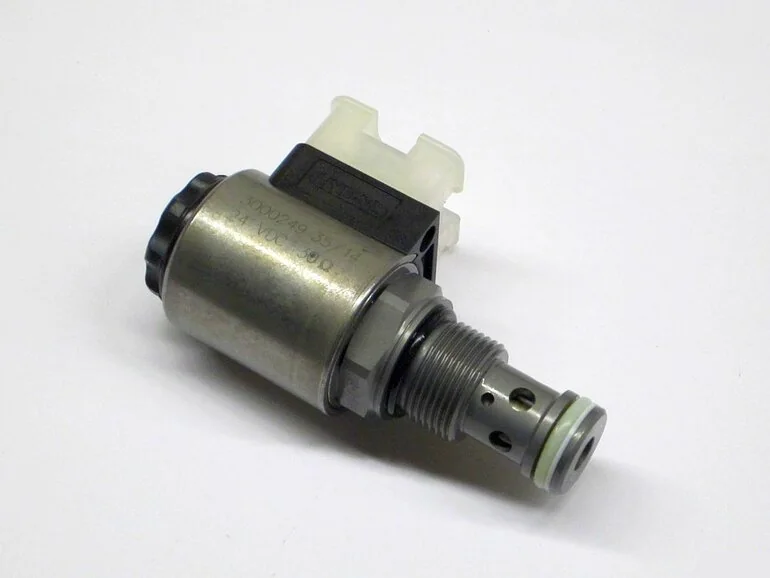 Wegventielen36 onderdelen
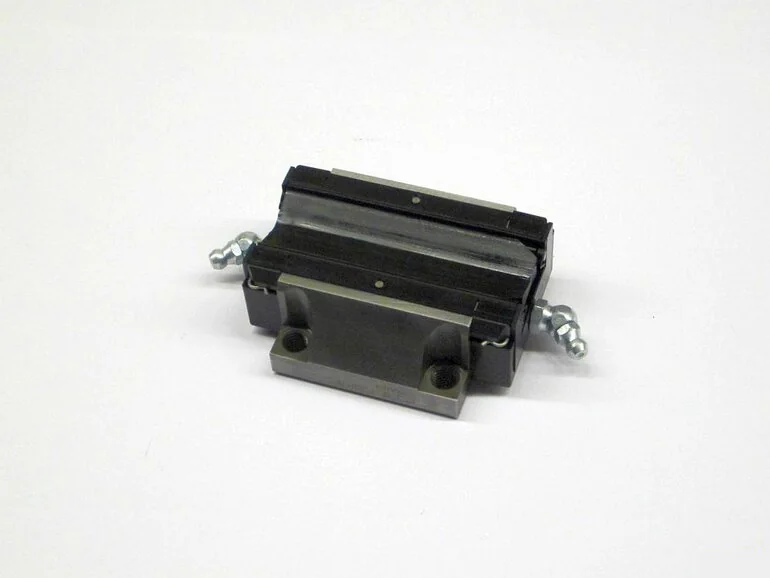 Geleidewagens (lineaire lagers)34 onderdelen
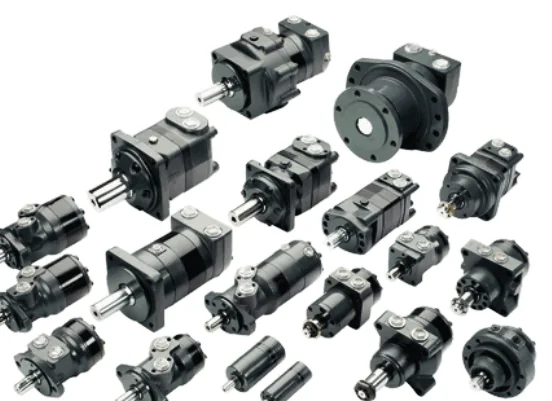 Hydromotoren29 onderdelen
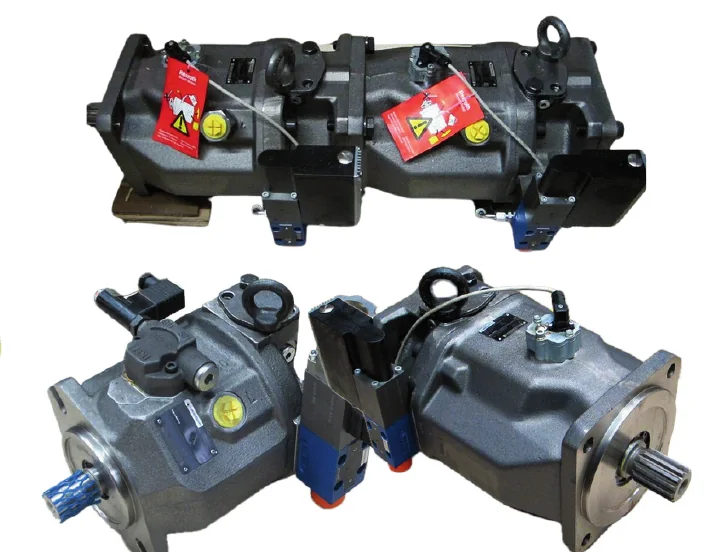 Pompen met variabel slagvolume16 onderdelen
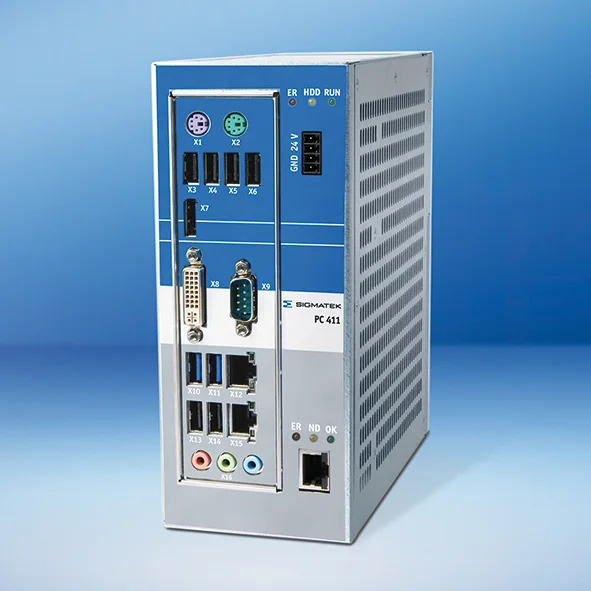 Elektronische kaarten en displays11 onderdelen
Technische gidsen en artikelen



Uw betrouwbare
partner in oplossingen
Met meer dan 22 jaar ervaring van ons oprichtersteam in de kunststofspuitgietindustrie beantwoorden wij elke vraag — van machine tot reserveonderdeel, van installatie tot training — vanuit één aanspreekpunt.
Technisch advies
Keuze van de juiste apparatuur voor uw lijn, procesoptimalisatie en technisch advies.
Meer →Installatie en inbedrijfstelling
Professionele installatie ter plaatse, inbedrijfstelling en operatortraining — oplossingen die volledig gebruiksklaar worden opgeleverd.
Meer →Reserveonderdelen en service
Continuïteit in de productie dankzij een ruime voorraad en originele reserveonderdelen.
Meer →Training en ondersteuning rond de klok
Operatortraining en technische ondersteuning per telefoon en ter plaatse om uw stilstand tot een minimum te beperken.
Meer →Rekentools
De tonnagefactor wordt uit deze wanddikte afgeleid: 1,00 (1 mm en minder 1,35 · 3 mm 1,00 · 5 mm en meer 0,85). Bij een lange vloeiweg werkt u beter aan de bovenkant van de band.
De keuze van de serie hangt behalve van de tonnage ook af van de toepassing — er zijn aparte series voor snelle verpakkingen, medische producten, PET en PVC.
Hebt u een 3D-bestand van het product, dan hoeft u het oppervlak niet op te meten — upload de STL op het tabblad 3D-bestand en het geprojecteerde oppervlak en het volume worden automatisch berekend.
Deze berekeningen leveren richtwaarden op; de uiteindelijke keuze moet gebaseerd zijn op de productgeometrie, het matrijsontwerp en de gegevens van de materiaalfabrikant. Neem voor een beoordeling van uw eigen toepassing contact op met ons team voor technische ondersteuning.
Hoe wordt dit berekend?
Tijdens het inspuiten wekt de smelt een kracht op die de matrijs probeert te openen. Die kracht is het geprojecteerde oppervlak van het product loodrecht op het deelvlak vermenigvuldigd met de matrijsbinnendruk. De sluitkracht van de machine moet daarboven liggen; anders gaat de matrijs enkele microns open en ontstaan bramen.
De factor ligt tussen 0,3 en 0,8 t/cm², afhankelijk van het materiaal en het soort product: laag bij makkelijk vloeiende materialen (PE, PP), hoog bij hoogviskeuze materialen (PC, PMMA). Hoe groter de verhouding vloeiweg / wanddikte, hoe hoger de benodigde druk — daarom zitten dunwandige verpakkingen dicht bij de bovenkant van de band. Vulstoffen zoals glasvezel verhogen de viscositeit, dus het aandeel additief telt ook als factor mee. Op het resultaat komt een veiligheidsmarge van 10 – 20%.


Laten we samen
uw productielijn versterken
Neem contact op met ons team van specialisten voor de machines en reserveonderdelen die u nodig hebt.
Offerte aanvragen
Vul het formulier in en ons team neemt zo snel mogelijk contact met u op.