تعویض رنگ هزینهای است که در گزارشهای تولید جایی ندارد. دستگاه «متوقف» نشان داده نمیشود و هیچ گزارش خرابیای باز نمیشود — اما در خطی که در هر شیفت دو بار رنگ عوض میکند، بخش قابل توجهی از روز صرف تمیزکاری میشود.
مواد اولیهای که برای شاتهای پاکسازی (purge) مصرف میشود و ضایعات میان نخستین قطعات هم به این اضافه میشود. کوتاه کردن این زمان اغلب سریعتر از خرید دستگاه نو ظرفیت به دست میدهد.
اول نقشه: آلودگی کجا رخ میدهد؟
هنگام تعویض رنگ نخستین چیزی که به ذهن میرسد ماردون و سیلندر است. در حالی که رنگدهنده در همهٔ نقاط خط باقیمانده بر جا میگذارد:
| نقطه | خطر باقیمانده | توضیح |
|---|---|---|
| خط انتقال (لوله، شلنگ) | متوسط | گرد و گرانولهای مستربچ در گوشهها و پلهها میمانند |
| اتصالات میز توزیع | متوسط | خطر اتصال اشتباه هم همینجاست |
| قیف خشککن | زیاد | چون مواد مدت طولانی آنجا میماند، گرد رنگی به دیواره میچسبد |
| قیفهای واحد دوزینگ | زیاد | مستربچ در این نقطه در غلیظترین حالت است |
| محفظهٔ اختلاط و میکسر | زیاد | گرانول رنگی در گوشهها انباشته میشود |
| قیف دستگاه | زیاد | ذرات روی سطح مخروطی گیر میکنند |
| ماردون و سیلندر | بیشترین | نواحی مرده و خراشها باقیمانده را نگه میدارند |
| راهگاه گرم | بیشترین | مواد گرمشده مدت طولانی میماند؛ اگر ناحیهٔ مرده باشد، شسته نمیشود |
اگر هر حلقهای از این زنجیره جا بماند، آلودگی رنگ ممکن است از سیستمی که تمیز شده حتی ساعتها بعد بیاید — اپراتور ماردون را مقصر میداند، در حالی که منبع، قیف خشککن است.
ترتیب تعویضها: از روشن به تیره
هنگام برنامهریزی تولید، ترتیب رنگها کمهزینهترین بهینهسازی است و هیچ سرمایهگذاریای لازم ندارد.
- در حرکت از روشن به تیره تمیزکاری کوتاهتر است؛ رنگ تیره باقیماندهٔ روشن را میپوشاند
- بازگشت از تیره به روشن گرانترین گذار است — تعویض از سیاه به سفید چند برابر شات پاکسازی بیشتر میخواهد
- تعویض به مواد شفاف حساسترین حالت است؛ کوچکترین باقیمانده هم دیده میشود
- ماندن در یک خانوادهٔ رنگی (خاکستری روشن ← خاکستری تیره) گذار را بهطور محسوسی آسانتر میکند
مرتب کردن برنامهٔ تولید هفتگی بر اساس ترتیب رنگ میتواند کل زمان تمیزکاری را برای همان حجم تولید به نصف برساند.
علتهای پنهانی که تمیزکاری را طولانی میکنند
ماردون و سیلندر ساییده
خراشهای سطح و لقیای که عمیقتر شده جاهایی میسازند که مواد در آن گیر میکند. اگر همان روش تمیزکاری بیش از گذشته طول میکشد، آنچه تغییر کرده روش نیست، بلکه سطح است: سایش ماردون و سیلندر
نواحی مرده در راهگاه گرم
مواد در گوشههایی که جریان در آنها راکد میشود مدت طولانی منتظر میماند. این نواحی با شاتهای پاکسازی شسته نمیشوند؛ مدتها پس از تعویض رنگ هنوز گاهبهگاه یک رگهٔ تیره بیرون میدهند. تنظیم درست دمای نواحی و کاهش حجم مرده در طراحی ضروری است: سیستمهای کنترل راهگاه گرم
باقیمانده در واحد دوزینگ
مستربچ نقطهای از سیستم است که غلیظترین رنگ را حمل میکند. اگر قیف دوزینگ و بخش اختلاط بدون ابزار باز نشوند، تمیزکاری یا ناقص میماند یا طولانی میشود.
دمای تمیزکاری نادرست
بالا بردن دما بیش از حد لازم هنگام پاکسازی همیشه خوب نیست: برخی مواد در دمای بالا چسبناک میشوند و بیشتر به سطح میچسبند. باید در محدودهٔ توصیهشده برای مادهٔ پاککنندهٔ مورد استفاده ماند.
مستربچ بیش از حد لازم
حاشیهٔ اطمینانی که در دوزینگ حجمی برای جبران انحراف در نظر گرفته میشود، رنگ بیشتری از حد لازم در سیستم به گردش درمیآورد. مستربچ بیشتر یعنی باقیماندهٔ بیشتر: تفاوت دوزینگ گراویمتریک و حجمی
تصمیمهای تجهیزاتی که زمان را کوتاه میکنند
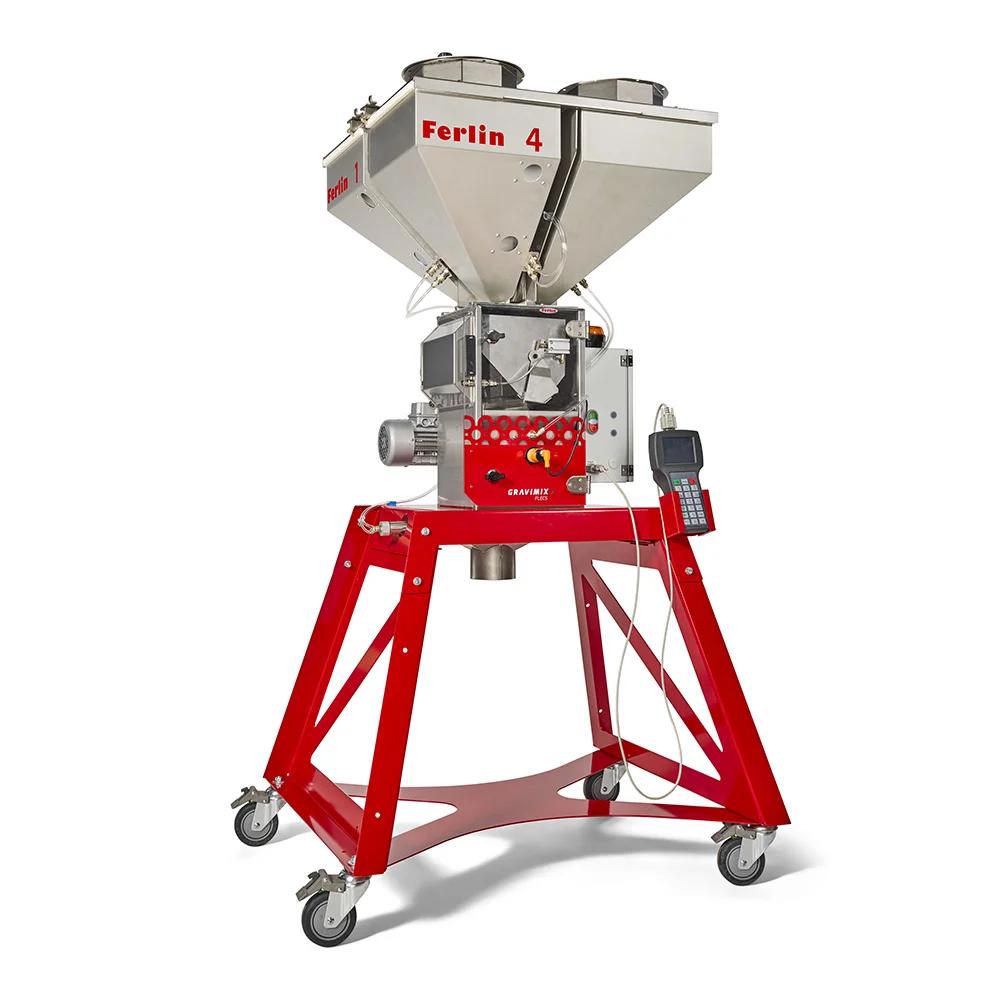
واحد دوزینگی که بدون ابزار باز شود
امکان باز کردن و تمیز کردن واحد دوزینگ بدون ابزار مستقیماً در تعویض رنگ صرفهجویی زمانی به همراه دارد. واحدی که با پیچ بسته شده و باز کردنش طول میکشد، در عمل هرگز کامل تمیز نمیشود — اپراتور میگوید «همین کافی است» و باقیمانده به رنگ بعدی منتقل میشود.
طراحی EasyClean در واحدهای GRAVIMIX برای همین هدف توسعه یافته است؛ واحد در زمان کوتاهی باز، تمیز و دوباره نصب میشود: سیستمهای دوزینگ گراویمتریک
نسبت دوزینگ درست
دوزینگ گراویمتریک نسبت مستربچ را به سطحی که واقعاً لازم است پایین میآورد. مصرف رنگ کمتر نه فقط صرفهجویی در مواد اولیه، بلکه باقیماندهٔ کمتر است.
برنامهریزی خط و کدگذاری
در انتقال مرکزی مواد باید روشن باشد کدام مواد از کدام خط عبور میکند. اشتباه به اتصال مواد نادرست و ضایع شدن کل بچ میانجامد.
- کدگذاری رنگی — کمهزینهترین اقدام
- ایستگاه توزیع خودکار مواد — از اتصال اشتباه بهطور فیزیکی جلوگیری میکند
- انتقال مرکزی مواد — تمیزکاری خط بهصورت برنامهریزیشده انجام میشود
خط جداگانه یا واحد جداگانه
اگر رنگی بهطور پیوسته تولید میشود، اختصاص یک خط جداگانه یا یک واحد دوزینگ جداگانه به آن میتواند نیاز به تمیزکاری را بهکلی از میان ببرد. در کارخانههایی که زیاد رنگ عوض میکنند، این یکی از سرمایهگذاریهایی است که سریعتر از همه بازمیگردد.
آنچه را اندازه نگیرید، نمیتوانید بهبود دهید
در بیشتر کارخانهها زمان تعویض رنگ فقط «تقریبی» دانسته میشود. آنچه باید اندازهگیری شود:
1. زمان تمیزکاری — دقیقهها از لحظهٔ توقف دستگاه تا نخستین قطعهٔ قابل قبول 2. تعداد شاتهای پاکسازی و مقدار مواد اولیهٔ مصرفشده 3. تعداد قطعات ضایعاتی — نخستین قطعات معمولاً رنگ مخلوط دارند 4. نوع گذار — از روشن به تیره یا برعکس
وقتی این چهار داده چند هفته ثبت شوند، دو چیز روشن میشود: کدام گذارها واقعاً گراناند و بهبود در کجا بیشترین اثر را دارد.
برای عیوب ظاهری ناشی از باقیماندهٔ رنگ: راهنمای رفع عیوب
فهرست اجرا
1. روش تمیزکاری را مکتوب کنید — کدام نقاط، با چه ترتیبی و در چه دمایی تمیز شوند 2. ترتیب رنگ را وارد برنامه کنید — اصل از روشن به تیره 3. قیفهای خشککن و دوزینگ را در روش بگنجانید؛ اینها نقاطی هستند که بیش از همه از قلم میافتند 4. زمان و تعداد شاتها را ثبت کنید؛ اگر افزایش دیدید، سایش تجهیزات را بررسی کنید 5. نسبت مستربچ را به نیاز واقعی پایین بیاورید 6. برای رنگهای پرکاربرد یک خط جداگانه را در نظر بگیرید 7. در برابر خطر اتصال اشتباه کدگذاری را اجرا کنید
برای بهبود در سمت دوزینگ و انتقال مواد میتوانید با تیم پشتیبانی فنی ما مشورت کنید.