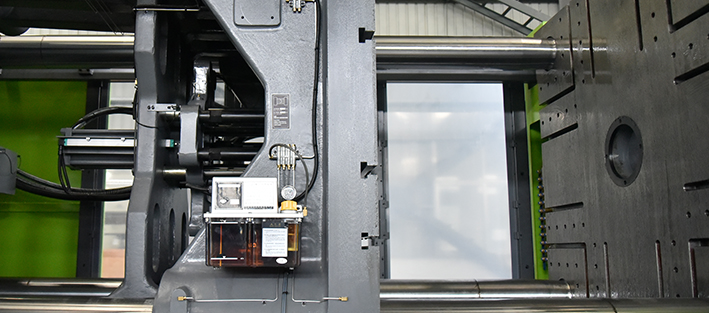
Պլաստմասսայի ներարկման ձուլման մեքենան (թերմոպլաստավտոմատ) արտադրական մեքենա է, որը տաքացնում և հալեցնում է գրանուլների տեսքով պլաստմասսայի հումքը, ճնշման տակ լցնում այն կաղապարի խոռոչ և սառչելուց ու կարծրանալուց հետո դետալը դուրս հրում կաղապարից։ Ձեզ շրջապատող պլաստմասսե դետալների մեծ մասն արտադրվում է այս եղանակով՝ հեռախոսների պատյաններ, ներարկիչներ, դույլեր, ավտոմեքենաների բամպերներ, կափարիչներ, միակցիչներ։
Եղանակը պլաստմասսայի ձևավորման այլ եղանակներից տարբերվում է նույն դետալը բարձր կրկնելիությամբ և կարճ ցիկլերով արտադրելու ունակությամբ։ Երբ կաղապարը պատրաստված է, սկսվում է արտադրություն, որը կրկնվում է վայրկյանների ընթացքում։
Ինչպե՞ս է այն աշխատում։ Ներարկման ցիկլի փուլերը
Ներարկման ցիկլը բաղկացած է վեց փուլից, և այդ փուլերն անընդհատ կրկնվում են՝
| Փուլ | Ինչ է տեղի ունենում | Ինչն է որոշում տևողությունը |
|---|---|---|
| 1. Կաղապարի փակում | Շարժական սալը փակում է կաղապարը, և կիրառվում է միակցման ճիգը | Կաղապարի զանգված, ընթացքի հեռավորություն |
| 2. Ներցայտում (լցում) | Պտուտակը շարժվում է առաջ և հալույթը մղում կաղապարի խոռոչ | Ներցայտման արագություն, ներթողի հատույթ |
| 3. Պահում | Ճնշումը պահպանվում է՝ դետալի սառչելիս կծկումը փոխհատուցելու համար | Ներթողի սառչելու ժամանակ |
| 4. Հովացում և պլաստիկացում | Մինչ դետալը կարծրանում է, պտուտակը պտտվելով հետ է գնում և պատրաստում հաջորդ ներցայտումը | Պատի հաստություն, կաղապարի ջերմաստիճան |
| 5. Կաղապարի բացում | Միակցումն ազատվում է, և կաղապարի կեսերն անջատվում են | Բացման ընթացք |
| 6. Դուրս հրում | Հրիչները դետալն անջատում են կաղապարից | Դետալի երկրաչափություն, ձևազատման թեքություն |
Չորրորդ փուլը հատկապես կարևոր է։ Հովացումը սովորաբար զբաղեցնում է ցիկլի տևողության կեսից ավելին, և քանի որ պլաստիկացումն ընթանում է այդ ժամանակին զուգահեռ, այն չի երկարացնում ցիկլը։ Այդ պատճառով ժամանակի կրճատման աշխատանքների մեծ մասը կենտրոնանում է հովացման կողմում։
Մեքենայի մասերը
Ներցայտման հանգույց
Հանգույցը, որտեղ հումքը հալեցվում և մղվում է կաղապար։ Գրանուլները բունկերից ընկնում են գլան, և գլանի ներսում պտտվող պտուտակը և՛ նյութն առաջ է տանում, և՛ հալեցնում այն շփման և տաքացուցիչների ջերմությամբ։ Պտուտակի ծայրի հետադարձ կափույրը ներցայտման ժամանակ թույլ չի տալիս հալույթին հետ սահել, և այս փոքր մասն ուղղակիորեն որոշում է ներցայտման զանգվածի կայունությունը։
Հանգույցի հզորությունը սահմանում են երկու արժեք՝ պտուտակի տրամագիծը և ներցայտման ծավալը։ Ակնկալվում է, որ ներցայտման զանգվածը մնա պտուտակի ծավալի մոտ 20 – 80%-ի սահմաններում։ Շատ փոքր ներցայտումների դեպքում նյութը երկար է սպասում գլանում և քայքայվում է, իսկ շատ մեծերի դեպքում պահման համար հալույթի պաշար չի մնում։
Փակման հանգույց
Հանգույցը, որը կաղապարը փակ է պահում ներցայտման ճնշման դեմ։ Նրա հզորությունն արտահայտվում է տոննաներով, և այն մեքենայի ընտրության առաջին չափանիշն է։ Եթե միակցման ճիգն անբավարար է, լցման պահին կաղապարը թեթևակի բացվում է, և բաժանման հարթությունից դուրս է գալիս ավելցուկային շերտ։
Մեխանիկորեն կա երկու հիմնական կառուցվածք՝ ծնկաձև-լծակային (թոգլ) համակարգերն արագ են և էներգաարդյունավետ, իսկ երկսալանի համակարգերը մեծ կաղապարների համար առաջարկում են ավելի երկար բացման ընթացք և ավելի կոմպակտ իրան։
Կառավարման հանգույց
Հանգույցը, որը կառավարում է ջերմաստիճանի, ճնշման, արագության և դիրքի պարամետրերը։ Կրկնելիությունը մեծապես նրա գործն է՝ նույն պարամետրերով հազար դետալ արտադրելու ունակությունը կախված է կառավարման հանգույցի ճշգրտությունից։
Շարժաբերի համակարգ
Որոշում է, թե ինչպես է առաջանում շարժումը, և էներգիայի սպառման հիմնական որոշիչն է։ Սերվոհիդրավլիկ համակարգերը պոմպը գործարկում են միայն անհրաժեշտության դեպքում, լրիվ էլեկտրական մեքենաներում ընդհանրապես հիդրավլիկ յուղ չկա, և յուրաքանչյուր շարժում կատարվում է սերվոշարժիչներով։
Ի՞նչ է նշանակում տոննաժը
Երբ մեքենայի մասին ասում են «180 տոննա», դա արտահայտում է այն ամենամեծ ուժը, որը կարող է կիրառել փակման հանգույցը։ Հասկանալու համար, թե ինչու է պետք այդ ուժը, պետք է նայել, թե ինչ է տեղի ունենում լցման պահին։
Երբ հալույթը լցնում է կաղապարի խոռոչը, այն ճնշում է գործադրում կաղապարի մակերևույթների վրա, և այդ ճնշումը ձգտում է բացել կաղապարը։ Փակման հանգույցի խնդիրն է հաղթահարել բացման այդ միտումը և կաղապարը փակ պահել։ Եթե ուժն անբավարար է, լցման պահին կաղապարը միկրոններով բացվում է, և բաժանման հարթությունից դուրս է գալիս ավելցուկային շերտ. օպերատորը դա հաճախ կաղապարի թերություն է համարում, մինչդեռ խնդիրը իրականում մեքենայի չափն է։
Դրանից բխում է երկու գործնական եզրակացություն՝
- Որոշողը ոչ թե դետալի զանգվածն է, այլ կաղապարի բացման ուղղությանն ուղղահայաց նրա զբաղեցրած մակերեսը։ Բարակ, բայց լայն կափարիչը կարող է ավելի մեծ տոննաժ պահանջել, քան ծանր, բայց փոքր դետալը
- Նյութի տեսակը նույնպես փոխում է ուժը՝ ցածր հոսունությամբ պլաստմասսաներին կաղապարը լցնելու համար ավելի բարձր ճնշում է պետք
Հակառակ ուղղությամբ նույնպես սահման կա։ «Մեծ մեքենան ամեն աշխատանք կանի» մտայնությունը տարածված թյուրըմբռնում է՝ ավելորդ տոննաժը մշտապես բարձրացնում է ներդրումը և էներգիայի հաշիվը, իսկ քանի որ փոքր ներցայտումների դեպքում նյութը երկար է սպասում գլանում, այն խախտում է վերևում նկարագրված պտուտակի ծավալի սահմանը։
Ձեր դետալի պահանջած ուժը կարող եք հաշվարկել տոննաժի հաշվիչով։
Ի՞նչ նյութեր են վերամշակվում
Գրեթե բոլոր ջերմապլաստները կարելի է ձուլել ներարկման եղանակով։ Ամենատարածվածներն են PP, PE, PS, ABS, PA (նեյլոն), PC, POM, PET և TPE։ Նյութի տեսակն ազդում է ոչ միայն ջերմաստիճանային կարգավորումների, այլև մեքենայի սարքավորման վրա՝
- Հիգրոսկոպիկ նյութերը (PA, PC, PET, ABS) պետք է չորացնել վերամշակումից առաջ
- Կոռոզիոն նյութերը (PVC) պահանջում են պտուտակի և գլանի հատուկ նյութեր
- Հղկող լցանյութերը (ապակեթել) կրճատում են պտուտակի ծառայության ժամկետը և պահանջում կարծրացված սարքավորում
Ինչո՞ւ է այն այդքան տարածված
Եղանակի ուժեղ կողմերն են բարդ երկրաչափությունը մեկ քայլով արտադրելու ունակությունը, բարձր կրկնելիությունը, մեկ դետալին բաժին ընկնող ցածր աշխատուժը և լցանային նյութի վերականգնելիությունը։
Մյուս կողմից կաղապարի արժեքը բարձր է, և այդ արժեքը բաժանվում է արտադրության քանակի վրա։ Այդ պատճառով ներարկման ձուլումը տնտեսապես շահավետ չէ փոքրածավալ աշխատանքների համար. եղանակի տրամաբանությունը հիմնված է սերիական արտադրության վրա։
Միայն մեքենան բավական չէ
Ներարկման ձուլման մեքենան գծի կենտրոնն է, բայց ոչ միակ մասը։ Եթե հումքը խոնավ է, նույնիսկ լավագույն մեքենան արատավոր դետալներ է արտադրում, եթե գույնի հարաբերակցությունը շեղվում է, դետալի գույնը չի համապատասխանում, եթե կաղապարի ջերմաստիճանը չի վերահսկվում, դետալը ծռվում է։
Ամբողջական գիծը ներառում է հետևյալ օղակները՝ հումքի մատուցում, չորացման համակարգեր, չափաբաշխում, կաղապարի ջերմակարգավորում, բազմախոռոչ կաղապարների համար տաք լցանային համակարգի կառավարում և փոխարինման ժամանակը կրճատելու համար կաղապարի արագ ամրացում։
Հաջորդ քայլը
Երբ պարզ է, թե ինչ է մեքենան և ինչպես է այն աշխատում, հաջորդ քայլը Ձեր կարիքներին համապատասխան տոննաժի և սերիայի որոշումն է։ Բոլոր մոդելները տոննաժի միջակայքերով ներկայացված են մեր պլաստմասսայի ներարկման ձուլման մեքենաների սերիաների էջում, իսկ ընտրության չափանիշները քայլ առ քայլ քննարկող հոդվածն է ինչպե՞ս ընտրել պլաստմասսայի ներարկման ձուլման մեքենա։
Եթե Ձեզ հետաքրքրում է ցիկլի տևողության կրճատումը, տես ցիկլի տևողության ուղեցույցը, իսկ եթե ցանկանում եք հաշվարկել արտադրության ինքնարժեքը՝ մեկ դետալի ինքնարժեքի հաշվարկ հոդվածը։
Հաճախ տրվող հարցեր
Ի՞նչ է ներարկման ձուլման մեքենան
Մեքենա, որը տաքացնում և հալեցնում է պլաստմասսայի գրանուլները, հալույթը բարձր ճնշմամբ ներարկում է փակ կաղապարի խոռոչ և հովանալուց ու պնդանալուց հետո դետալը դուրս է հրում կաղապարից։ Այն բաղկացած է երեք հիմնական հանգույցից՝ ներցայտման հանգույցից, որն իրականացնում է պլաստիկացումը և ներարկումը, փակման հանգույցից, որը կաղապարը փակ է պահում ճնշմանը հակառակ, և կառավարման հանգույցից, որը ղեկավարում է երկուսն էլ։
Ներարկման ձուլման մեքենա, թե՞ թերմոպլաստավտոմատ
Խոսքը նույն մեքենայի մասին է։ Գրավոր և պաշտոնական տեխնիկական լեզվում այն կոչվում է ներարկման ձուլման մեքենա, իսկ արտադրամասում և հայտարարություններում հաճախ օգտագործվում է ռուսերենից եկած «թերմոպլաստավտոմատ» բառը։ Միջազգային կատալոգներում գործածվում է անգլերեն injection molding machine (ամերիկյան) կամ injection moulding machine (բրիտանական) անվանումը։ Տեխնիկական տարբերություն չկա։
Ի՞նչ են արտադրում ներարկման ձուլման մեքենայով
Ավտոմեքենաների ներքին և արտաքին դետալներ, կենցաղային տեխնիկայի իրաններ և կափարիչներ, փաթեթավորում (խցաններ, դույլեր, արկղեր), էլեկտրատեխնիկական և էլեկտրոնային իրաններ, բժշկական միանգամյա իրեր և PET նախակաղապարներ (պրեֆորմաներ)։ Ընդհանուր հայտարարը սա է. եթե նույն դետալը պետք է արտադրվի մեծ քանակով և նեղ թույլտվածքներով, մեթոդը ներարկման ձուլումն է։
Ներարկման ձուլման մեքենաների քանի՞ տեսակ կա
Ըստ շարժաբերի՝ կան հիդրավլիկ, սերվոհիդրավլիկ և լրիվ էլեկտրական մեքենաներ, ըստ կառուցվածքի՝ եռսալանի (ծնկաձև-լծակային) և երկսալանի մեքենաներ, ըստ կիրառության՝ հատուկ սերիաներ PET նախակաղապարների, PVC-ի, բժշկական և բարակ պատով դետալների համար։ Նույն միակցման ճիգը կարող է հանդիպել մեկից ավելի սերիայում. որոշիչը ոչ թե տոննաժն է, այլ կիրառությունը։
Քանի՞ տոննա միակցման ճիգով մեքենա է ինձ անհրաժեշտ
Դետալի՝ կաղապարի բաժանման հարթության վրա պրոյեկցիայի մակերեսը բազմապատկվում է նյութի պահանջած խոռոչի ներքին ճնշմամբ, գումարվում են խոռոչների քանակը և լցանային համակարգը, և դրան ավելացվում է պաշար։ Ստացված արժեքն անհրաժեշտ միակցման ճիգն է, որը որոշում է մեքենայի տոննաժը։
Ի՞նչն է որոշում ներարկման ձուլման մեքենայի գինը
Տոննաժը, շարժաբերի տեսակը, ներցայտման հանգույցի չափը, կիրառությանը հատուկ սարքավորումները, ավտոմատացման մակարդակը, ինչպես նաև գործարկման և երաշխիքի ծավալը։ Այդ կետերի պատճառով նույն տոննաժի երկու մեքենայի միջև կարող է զգալի տարբերություն լինել. համեմատությունը միայն տոննաժով չի կատարվում։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →