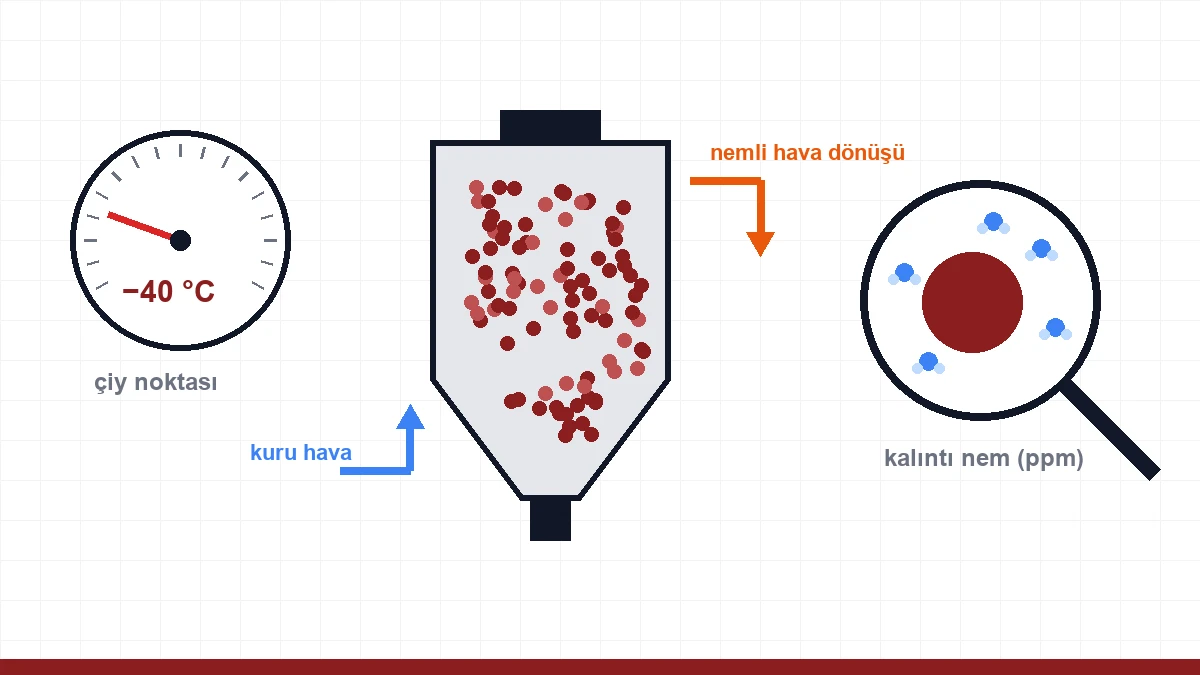
Չորանոցի էկրանը ցույց է տալիս 80 °C, օդափոխիչը պտտվում է, ադսորբենտն աշխատում է, բայց արդյո՞ք գրանուլներն իրոք չոր են։ Էկրանը չի պատասխանում այս հարցին. պատասխանում է չափումը։ Խոնավ վերամշակված հիգրոսկոպիկ նյութի գինը հաճախ անտեսանելի է. դետալն առողջ տեսք ունի, բայց կոտրվում է փորձարկման ժամանակ։ Այս հոդվածը բացատրում է, թե ինչպես ապացուցել, որ չորացումը բավարար է. որ չափումն ինչ է ասում, որ արժեքին ձգտել և ինչպես ստուգել չորանոցը։
Երկու առանձին հարց, երկու առանձին չափում
Չորացման ստուգման մեջ կա երկու չափում, որոնք շփոթում են միմյանց հետ, և մեկը մյուսին չի փոխարինում.
1. Որքա՞ն չոր է օդը։ Սա ասում է ցողի կետը՝ չորանոցի արտադրած պրոցեսային օդի որակը։ 2. Որքա՞ն չոր են գրանուլները։ Սա ասում է մնացորդային խոնավության չափումը՝ նյութի ներսում իրականում մնացած ջուրը։
Ցողի կետը կարող է գերազանց լինել, բայց եթե ջերմաստիճանը ցածր է, տևողությունը կարճ է կամ նյութը բունկերից վերցվում է չափազանց վաղ, գրանուլները դեռ խոնավ են։ Եվ հակառակը՝ եթե գրանուլները հասել են թիրախին, օդի կողմում կատարվողն այլևս չի փոխում արդյունքը։ Կանոնավոր աշխատող ձեռնարկությունը վերահսկում է երկուսն էլ՝ ցողի կետը անընդհատ, մնացորդային խոնավությունը՝ պարբերաբար և ամեն անգամ, երբ կասկած կա։
Ցողի կետը. չորանոցի զարկերակը
Ցողի կետն այն ջերմաստիճանն է, որի դեպքում օդի խոնավությունը սկսում է խտանալ. որքան ցածր է այն, այնքան չոր է օդը։ Չոր օդի չորանոցներում թիրախը մոտ −40 °C է. −20 °C-ից բարձր պրոցեսային օդը դժվարությամբ է խոնավություն քաշում հիգրոսկոպիկ նյութից։ Չափումը պետք է կատարվի պրոցեսային օդի բունկեր մտնող մուտքային գծում, այլ ոչ թե ադսորբենտի ելքում. միջանկյալ խողովակներով և միացումներով ներթափանցող շրջակա օդը (կողմնակի օդ) կարող է փչացնել ցողի կետը։
Ցողի կետի ընթացքն ավելին է ասում, քան նրա առանձին արժեքը։ Վերականգնման (ռեգեներացիայի) ցիկլի հետ թեթև տատանումը նորմալ է, բայց առանց իջնելու բարձրացող ալիքները ադսորբենտի ծերացման նշան են, իսկ հանկարծակի վատթարացումը՝ կափույրի կամ խցվածքի արտահոսքի։ Ահա թե ինչու նոր սերնդի չորանոցներն ունեն ցողի կետի անընդհատ ցուցադրում. դրա բացակայության դեպքում շարժական ցողի կետի չափիչով շաբաթական ստուգումը լավ սկիզբ է։
Մնացորդային խոնավություն. իրական դատավճիռը գրանուլի մեջ է
Արտադրամասում նյութի ներսում եղած ջուրը չափելու երեք գործնական եղանակ կա.
| Մեթոդ | Ինչպես է աշխատում | Ուժեղ կողմ | Սահմանափակում |
|---|---|---|---|
| Զանգվածի կորստով խոնավաչափ կշեռք (հալոգեն/IR) | Տաքացնում է նմուշը և զանգվածի կորուստը հաշվում որպես խոնավություն | Արագ, մատչելի, օպերատորների համար հասանելի | Ցնդող հավելանյութերը նույնպես հաշվում է որպես «խոնավություն». ցածր ppm-ում զգայունությունը սահմանափակ է |
| Կարլ Ֆիշերի տիտրում | Ջուրը տիտրում է քիմիապես և ընտրողաբար | Չափում է միայն ջուրը՝ հղման մեթոդ | Լաբորատոր աշխատանք. ժամանակի և սպառվող նյութերի ծախս յուրաքանչյուր նմուշի համար |
| Կալցիումի հիդրիդի / ճնշման մեթոդ | Խոնավությունը ռեագենտի հետ գազ է առաջացնում, հաշվարկվում է ճնշումից | Շարժական, տեղում չափում ppm մակարդակում | Զգայուն է նմուշի նախապատրաստման նկատմամբ |
Թիրախային արժեքները տարբերվում են ըստ նյութի, և որոշիչը տեխնիկական թերթիկն է. ընդհանուր ուղենիշային շեմերն են՝ PET նախակաղապարների համար 0,005% (50 ppm), ինչը կարելի է պահել միայն −40 °C ցողի կետով. PC-ի համար մոտ 0,02%, ABS-ի համար 0,1%, PA6/PA66-ի համար վերամշակումից առաջ մոտ 0,1%։ Սահմանից բարձր խոնավությունը PET-ում վերածվում է IV-ի կորստի և ամրության անկման, իսկ մյուսներում՝ արծաթավուն շերտերի և անտեսանելի փխրունացման։
Չորանոցի ստուգում. վեց հսկիչ կետ
Կասկածի դեպքում, կամ որպես լավ սովորություն նյութի յուրաքանչյուր փոփոխության ժամանակ, ստուգեք այս հերթականությամբ.
1. Արդյո՞ք ցողի կետը թիրախում է մուտքային գծում, և կայո՞ւն է նրա ընթացքը։ 2. Արդյո՞ք ջերմաստիճանը բունկերի մուտքում չափված արժեքն է, այլ ոչ թե էկրանի կարգավորումը։ Երկար գծերում ճանապարհին կորուստը կարող է հասնել մի քանի աստիճանի։ 3. Բավարա՞ր է մնալու տևողությունը։ Բունկերում եղած նյութի քանակը բաժանած ժամային սպառման վրա նյութի չորանոցում անցկացրած իրական ժամանակն է. հաշվարկի եղանակը բացատրել ենք մեր չորանոցի թողունակության բաժնում։ Եթե սպառումն աճել է, տևողությունն աննկատ կրճատվել է։ 4. Օդի ծախսը կարող է ընկած լինել ֆիլտրի խցանման պատճառով. եթե ծախսն ընկնում է, բունկերի ստորին մասը բավարար չի տաքանում։ 5. Ադսորբենտի վիճակը — արդյո՞ք վերականգնման ջերմաստիճանը և ցիկլը համապատասխանում են արտադրողի արժեքներին, և ե՞րբ է վերջին անգամ փոխվել շերտը։ 6. Կրկնակի խոնավացում փոխադրումից հետո — եթե չորացված նյութը լցվում է բաց դույլ կամ երկար գծով փոխադրվում խոնավ օդով, չորանոցում կատարված ջանքը կորչում է ճանապարհին. լուծումը փակ շղթայով փոխադրումն է և մեքենայի վրա փակ բունկերը։
Գերչորացումը նույնպես գին ունի
Չորացումը «որքան երկար, այնքան լավ» չէ։ Անհրաժեշտից ժամերով ավելի երկար թողնված PA-ն կարող է դեղնել, և նրա հոսունությունը փոխվում է. TPU-ն սկսում է քայքայվել, հավելանյութեր պարունակող նյութերից դուրս են գալիս ցնդող բաղադրիչներ։ Ախտանիշը տիպիկ է. երկար հանգստյան օրերի կանգառից հետո առաջին խմբաքանակն իրեն այլ կերպ է պահում «նույն կարգավորումներով»։ Ճիշտ պրակտիկան արտադրողի տված տևողության միջակայքում մնալն է և կանգառների ժամանակ չորանոցը սպասման ռեժիմի դնելը։
Չի կարելի կառավարել այն, ինչ չես չափում
Չորացման շղթան բաղկացած է երեք օղակից՝ ճիշտ սարքավորում, ճիշտ շահագործում, ճիշտ չափում։ Սարքավորումների կողմից չոր օդի համակարգերը և PET դասի աշխատանքների համար բարձր ջերմաստիճանի տարբերակները մեր չորացման էջում են. հիգրոսկոպիկության ֆիզիկան և չորացման արժեքներն ըստ նյութերի՝ մեր չորացման ուղեցույցում և մեր վերամշակման պարամետրերի աղյուսակում։ Եթե խոնավության հետ կապված կասկածելի խնդրի դեպքում Ձեր չափման արդյունքներով դիմեք մեր տեխնիկական թիմին, ախտորոշումը շատ ավելի արագ կընթանա։
Այլ հոդվածներ
- Ի՞նչ է հակաճնշումը, և ինչպե՞ս է այն կարգավորվում. տեսակարար և հիդրավլիկ →
- Նոր կաղապարի գործարկում՝ կաղապարի համակարգված փորձարկման ընթացակարգ →
- Կծկում և չափային կայունություն՝ ինչու են դետալները դուրս գալիս չափից դուրս →
- Պլաստմասսայե դետալների արտադրություն՝ մեթոդի ընտրություն, գծի կազմակերպում և քանակի շեմ →