In een matrijs met koudkanaal levert elk shot naast het product ook een verdeelkanaal op: dat wordt afgeknipt, gemalen en wordt in het beste geval maalgoed. Een hotrunnersysteem neemt dit afval bij de bron weg — de smelt stolt pas als hij de vormholte binnenkomt.
Werkingsprincipe
Een hotrunnersysteem bestaat uit een verwarmd verdeelblok (manifold) en spuitneuzen die in de matrijs zijn ingebouwd. De kunststof wordt van de spuitneus van de machine tot aan de aanspuiting van het product op smelttemperatuur gehouden. Er ontstaat geen gestold verdeelkanaal; het product scheidt schoon af bij de aanspuiting.
Elke zone (het verdeelblok, elke afzonderlijke spuitneus) heeft een eigen thermokoppel en verwarming; de hotrunnerregelaar houdt elk van deze zones met een aparte PID-regelkring op de doeltemperatuur.
Voordelen ten opzichte van een koudkanaal
- Materiaalbesparing: Het afval van verdeelkanalen daalt tot nul. Bij kleine producten kan het verdeelkanaal 30–50% van het shotgewicht uitmaken — dat is directe grondstofwinst
- Korte cyclus: Er hoeft niet te worden gewacht tot een dik verdeelkanaal is gestold; de cyclus wordt meestal door het product bepaald en niet door het verdeelkanaal
- Eenvoudiger automatiseren: De stappen scheiden, afknippen en malen van verdeelkanalen vervallen
- Kwaliteit: Het aanspuitspoor wordt minimaal, het drukverlies neemt af en verder weg gelegen vormholtes worden evenwichtiger gevuld
De prijs: De matrijsinvestering stijgt, het systeem vraagt onderhoud en kleurwissels duren langer dan bij een koudkanaal. Bij grote series valt de rekensom altijd uit in het voordeel van de hotrunner; bij zeer kleine aantallen kan een koudkanaal nog steeds zinvol zijn.
Temperatuurregeling: de verzekering van het systeem
De prestaties van een hotrunner hangen af van hoe nauwkeurig de zonetemperaturen worden aangehouden. Een afwijking van 10 °C in één zone betekent kleurverschillen, draadvorming of een dichtgevroren spuitneus in die vormholte.
In de FIEGE-regelaarfamilie bieden we niveaus die passen bij de behoefte:
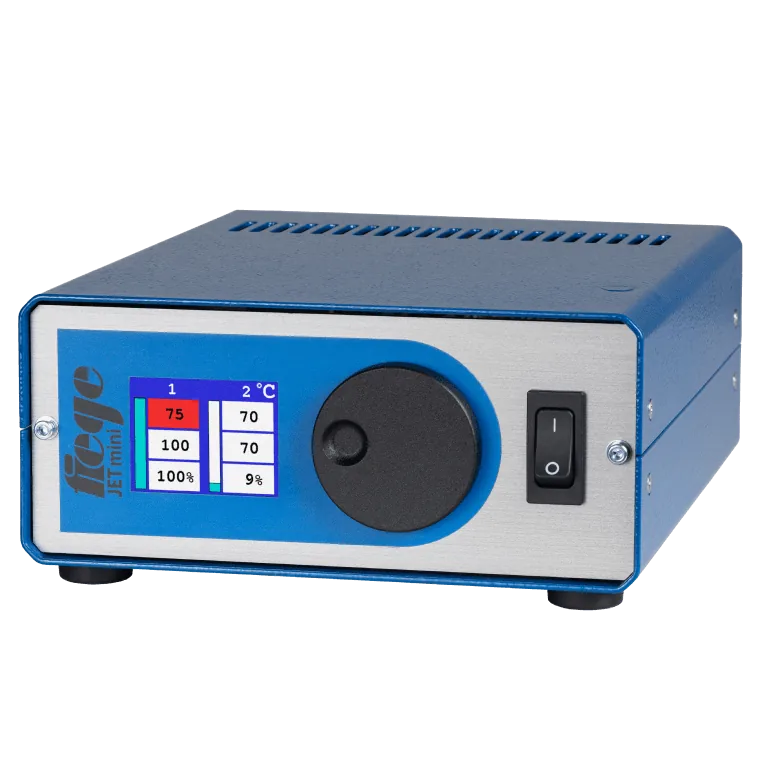
- JETmini — compacte serie, een voordelige oplossing voor matrijzen met weinig zones
- TP- en VARIO-serie — modulaire opbouw, systemen met een middelgroot tot groot aantal zones
- JETmaster TP — regeling op topniveau met touchscreen, uitgebreide storingsdiagnose
Een goede regelaar verwarmt niet alleen: hij detecteert thermokoppelbreuk, verwarmingsstoringen en lekstroom, en brengt vochtige verwarmingselementen in bedrijf door ze met een softstart uit te drogen.
Naaldafsluitingen en cascade (sequentieel) spuitgieten
Bij een standaard (open) spuitneus is het aanspuitspoor klein, maar wel aanwezig. Bij een systeem met naaldafsluiting wordt de aanspuiting van elke spuitneus mechanisch door een naald geopend en gesloten: het spoor is nagenoeg onzichtbaar en de vloei is volledig onder controle.
De echte kracht zit in het na elkaar (cascade) openen van de naalden: bij lange producten (bumpers, deurpanelen, profielen) openen de spuitneuzen een voor een naarmate het smeltfront vordert. Het samenkomen van twee fronten wordt voorkomen — de vloeinaad verdwijnt en de benodigde sluitkracht daalt. NVS-regelunits voor naaldafsluitingen sturen dit scenario aan, van 4 tot 32 kanalen.
Meten in de matrijs: het proces zichtbaar maken
Systemen voor het meten van de matrijsbinnendruk (bv. DMS 4) volgen het werkelijke drukverloop in de matrijs: het omschakelen van vullen naar nadruk wordt op basis van data geoptimaliseerd en elk shot wordt vastgelegd. In cascadesystemen verandert het instellen van de openingsmomenten van de naalden op basis van drukdata giswerk in meten.
Samenvatting
Bij grote series, meervoudige matrijzen of producten met een groot oppervlak verdient een hotrunner zich snel terug door winst in materiaal, cyclustijd en kwaliteit. Voor de keuze van een regelaar die bij uw bestaande matrijs past, of voor uw cascadeprojecten, kunt u contact met ons opnemen.