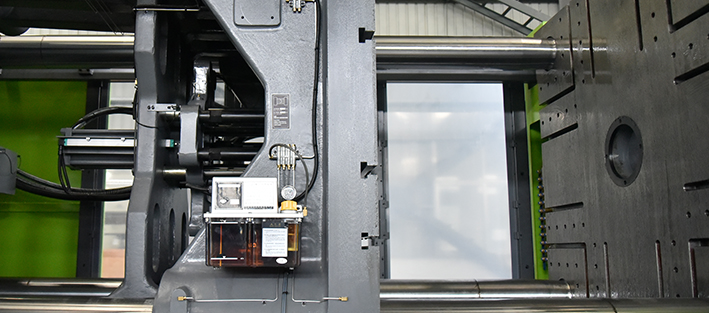
Een kunststof spuitgietmachine is een productiemachine die kunststofgrondstof in granulaatvorm verwarmt en smelt, onder druk in de vormholte van een matrijs brengt en het product uitwerpt zodra het is afgekoeld en gestold. De meeste kunststof producten om u heen worden op deze manier gemaakt: telefoonhoesjes, injectiespuiten, emmers, autobumpers, doppen, connectoren.
Wat de methode onderscheidt van andere vormgevingsmethoden voor kunststof, is het vermogen om hetzelfde product met hoge herhaalbaarheid en in korte cycli te maken. Is de matrijs eenmaal gemaakt, dan begint een productie die zich om de paar seconden herhaalt.
Hoe werkt het? De fasen van de spuitgietcyclus
Een spuitgietcyclus bestaat uit zes fasen, die zich voortdurend herhalen:
| Fase | Wat er gebeurt | Wat de tijd bepaalt |
|---|---|---|
| 1. Matrijs sluiten | De beweegbare opspanplaat sluit de matrijs en de sluitkracht wordt opgebouwd | Matrijsgewicht, slaglengte |
| 2. Inspuiten (vullen) | De schroef beweegt naar voren en perst de smelt in de vormholte | Inspuitsnelheid, doorsnede van de aanspuiting |
| 3. Nadruk | De druk wordt gehandhaafd om de krimp tijdens het afkoelen te compenseren | Dichtvriestijd van de aanspuiting |
| 4. Koelen en plastificeren | Terwijl het product stolt, draait de schroef terug en bereidt ze het volgende shot voor | Wanddikte, matrijstemperatuur |
| 5. Matrijs openen | De sluitkracht wordt afgebouwd en de matrijshelften gaan uit elkaar | Openingsslag |
| 6. Uitwerpen | De uitwerpers maken het product los uit de matrijs | Productgeometrie, lossingshoek |
De vierde fase is bijzonder belangrijk. Koelen neemt meestal meer dan de helft van de cyclustijd in beslag, en omdat het plastificeren parallel aan deze tijd verloopt, verlengt het de cyclus niet. Daarom richt het meeste werk om tijd te winnen zich op de koelkant.
De onderdelen van de machine
Spuiteenheid
De eenheid waarin de grondstof wordt gesmolten en in de matrijs wordt geperst. Het granulaat valt vanuit de trechter in de cilinder; de schroef die in de cilinder draait, transporteert het materiaal naar voren en smelt het door wrijvingswarmte en de warmte van de verwarmingsbanden. De terugslagklep op de schroefpunt voorkomt dat de smelt tijdens het inspuiten terugstroomt — dit kleine onderdeel bepaalt direct hoe constant het shotgewicht is.
Twee waarden bepalen de capaciteit van de eenheid: schroefdiameter en inspuitvolume. Het shotgewicht hoort binnen ongeveer 20–80% van de schroefcapaciteit te blijven. Bij heel kleine shots verblijft het materiaal lang in de cilinder en degradeert het; bij heel grote shots blijft er geen restkussen over voor de nadruk.
Sluiteenheid
De eenheid die de matrijs gesloten houdt tegen de inspuitdruk. De capaciteit wordt uitgedrukt in ton en is het eerste criterium bij de keuze van een machine. Is de sluitkracht onvoldoende, dan gaat de matrijs op het moment van vullen iets open en komen er bramen uit het deelvlak.
Mechanisch zijn er twee hoofdontwerpen: systemen met een kniehefboom zijn snel en energiezuinig; tweeplatensystemen bieden voor grote matrijzen een langere openingsslag en een compacter frame.
Besturingseenheid
De eenheid die de parameters voor temperatuur, druk, snelheid en positie beheert. De herhaalbaarheid is grotendeels haar werk; of u duizend producten met dezelfde parameters kunt maken, hangt af van de precisie van de besturing.
Aandrijfsysteem
Bepaalt hoe beweging wordt opgewekt en is de belangrijkste bepalende factor voor het energieverbruik. Servohydraulische systemen laten de pomp alleen draaien wanneer nodig; volledig elektrische machines hebben helemaal geen hydraulische olie en elke beweging wordt door servomotoren uitgevoerd.
Wat betekent tonnage?
Wanneer een machine als "180 ton" wordt aangeduid, is dat de hoogste kracht die de sluiteenheid kan uitoefenen. Om te begrijpen waarom die kracht nodig is, moet u kijken naar wat er op het moment van vullen gebeurt.
Terwijl de smelt de vormholte vult, oefent ze druk uit op de matrijswanden, en die druk probeert de matrijs open te drukken. De taak van de sluiteenheid is deze neiging tot openen te overwinnen en de matrijs gesloten te houden. Is de kracht onvoldoende, dan wijkt de matrijs op het moment van vullen enkele microns open en komen er bramen uit het deelvlak; de operator houdt dit vaak voor een matrijsfout, terwijl het probleem eigenlijk de grootte van de machine is.
Daar volgen twee praktische conclusies uit:
- Beslissend is niet het gewicht van het product, maar het oppervlak dat het loodrecht op de openingsrichting van de matrijs inneemt. Een dun maar breed deksel kan meer sluitkracht vragen dan een zwaar maar klein product
- Ook het materiaaltype verandert de benodigde kracht; slecht vloeiende kunststoffen hebben een hogere druk nodig om de matrijs te vullen
Ook in de andere richting is er een grens. Het idee dat "een grote machine elk werk aankan" is een veelvoorkomend misverstand: te veel sluitkracht verhoogt blijvend de investering en de energierekening, en omdat het materiaal bij kleine shots lang in de cilinder verblijft, wordt de hierboven beschreven grens van de schroefcapaciteit overschreden.
U kunt de kracht die uw eigen product vraagt, berekenen met de sluitkrachtcalculator.
Welke materialen worden verwerkt?
Vrijwel alle thermoplasten kunnen worden spuitgegoten. De meest gangbare zijn PP, PE, PS, ABS, PA (nylon), PC, POM, PET en TPE. Het materiaaltype beïnvloedt niet alleen de temperatuurinstellingen, maar ook de uitrusting van de machine:
- Hygroscopische materialen (PA, PC, PET, ABS) moeten vóór de verwerking worden gedroogd
- Corrosieve materialen (PVC) vragen om speciale materialen voor schroef en cilinder
- Abrasieve vulstoffen (glasvezel) verkorten de levensduur van de schroef en vragen om geharde uitrusting
Waarom is het zo wijdverbreid?
De sterke punten van de methode zijn het vermogen om complexe geometrie in één stap te maken, de hoge herhaalbaarheid, de lage arbeid per product en de mogelijkheid om het materiaal van het verdeelkanaal terug te winnen.
Daartegenover staat dat de matrijskosten hoog zijn, en die kosten worden over het productieaantal verdeeld. Daarom is spuitgieten niet rendabel voor kleine aantallen; de logica van de methode rust op serieproductie.
De machine alleen is niet genoeg
De spuitgietmachine is het middelpunt van een lijn, maar niet het enige onderdeel. Is de grondstof vochtig, dan maakt zelfs de beste machine foute producten; verloopt de kleurverhouding, dan klopt de kleur van het product niet; wordt de matrijstemperatuur niet geregeld, dan trekt het product krom.
Een complete lijn omvat de volgende schakels: materiaaltransport, droogsystemen, doseren, tempereren, hotrunnerregeling voor meervoudige matrijzen, en snelle matrijsopspanning om wisseltijden te verkorten.
Volgende stap
Zodra duidelijk is wat de machine is en hoe ze werkt, is de volgende stap het bepalen van de sluitkracht en de serie die bij uw behoefte passen. Alle modellen staan met hun tonnagebereik op onze pagina series kunststof spuitgietmachines; het artikel dat de keuzecriteria stap voor stap behandelt, is hoe kiest u een kunststof spuitgietmachine.
Wilt u de cyclustijd verkorten, zie dan de gids voor cyclustijd; wilt u de productiekosten berekenen, lees dan het artikel over de kostprijs per product.
Veelgestelde vragen
Wat is een spuitgietmachine?
Een machine die kunststofgranulaat verwarmt en smelt, de smelt onder hoge druk in de vormholte van een gesloten matrijs spuit en het product uitwerpt zodra het is afgekoeld en gestold. Ze bestaat uit drie hoofdeenheden: de spuiteenheid, die plastificeert en inspuit; de sluiteenheid, die de matrijs tegen de druk in gesloten houdt; en de besturing, die beide aanstuurt.
Spuitgietmachine of injection molding machine?
Beide benamingen komen voor. In het Nederlands heet de machine spuitgietmachine; in catalogi en offertes van internationale fabrikanten staat meestal de Engelse benaming: injection molding machine (Amerikaanse spelling) of injection moulding machine (Britse spelling). Technisch is er geen verschil.
Wat wordt er met een spuitgietmachine gemaakt?
Interieur- en exterieurdelen voor auto’s, behuizingen en deksels van huishoudelijke apparaten, verpakkingen (doppen, emmers, kratten), behuizingen voor elektrotechniek en elektronica, medische wegwerpartikelen en PET-preforms. De gemene deler is: moet hetzelfde product in grote aantallen en binnen nauwe toleranties worden gemaakt, dan is spuitgieten de methode.
Hoeveel soorten spuitgietmachines zijn er?
Naar aandrijving zijn er hydraulische, servohydraulische en volledig elektrische machines; naar bouwwijze machines met drie platen (kniehefboom) en tweeplaatmachines; en naar toepassing speciale series zoals PET-preform, pvc, medisch en dunwand. Dezelfde sluitkracht kan in meer dan één serie voorkomen; niet de sluitkracht beslist, maar de toepassing.
Hoeveel ton sluitkracht heb ik nodig?
Het oppervlak van het product, geprojecteerd op het deelvlak van de matrijs, wordt vermenigvuldigd met de matrijsbinnendruk die het materiaal vraagt; het aantal vormholtes en het aanspuitsysteem worden erbij geteld en daarbovenop komt een veiligheidsmarge. De uitkomst is de benodigde sluitkracht en bepaalt de tonnage van de machine.
Wat bepaalt de prijs van een spuitgietmachine?
De sluitkracht, het type aandrijving, de grootte van de spuiteenheid, toepassingsspecifieke uitrusting, de mate van automatisering en de omvang van inbedrijfstelling en garantie. Door deze posten kan er een aanzienlijk verschil zijn tussen twee machines met dezelfde sluitkracht; vergelijken doet u niet op tonnage alleen.