Kleurwissels zijn een kostenpost die in geen enkel productierapport terechtkomt. De machine staat niet als "stilstand" geregistreerd en er wordt geen storing gemeld — maar op een lijn die twee keer per dienst van kleur wisselt, gaat een aanzienlijk deel van de dag op aan reinigen.
Daar komen nog het materiaal dat in spoelschoten verdwijnt en de afkeur onder de eerste producten bij. De tijd verkorten levert vaak sneller capaciteit op dan een nieuwe machine kopen.
Eerst de kaart: waar ontstaat verontreiniging?
Bij een kleurwissel denkt men eerst aan schroef en cilinder. Toch laat kleurstof op elk punt van de lijn resten achter:
| Punt | Risico op resten | Opmerking |
|---|---|---|
| Transportleiding (buis, slang) | Gemiddeld | Stof en masterbatchkorrels blijven achter in hoeken en bij overgangen |
| Aansluitingen van de verdeeltafel | Gemiddeld | Hier zit ook het risico op een verkeerde aansluiting |
| Droogtrechter | Hoog | Omdat het materiaal er lang verblijft, hecht gekleurd stof aan de wand |
| Trechters van de doseerunit | Hoog | Hier is de masterbatch het sterkst geconcentreerd |
| Mengkamer en menger | Hoog | Gekleurd granulaat hoopt zich op in de hoeken |
| Machinetrechter | Hoog | Deeltjes blijven hangen aan het conische oppervlak |
| Schroef en cilinder | Hoogst | Dode zones en krassen houden resten vast |
| Hotrunner | Hoogst | Verwarmd materiaal verblijft er lang; is er een dode zone, dan wordt die niet schoongespoeld |
Wordt één schakel in deze keten overgeslagen, dan kan een gereinigd systeem zelfs uren later nog kleurverontreiniging geven — de operator geeft de schroef de schuld, terwijl de bron de droogtrechter is.
Volgorde van de wissels: van licht naar donker
Bij het plannen van de productie is de kleurvolgorde de goedkoopste optimalisatie, en ze vraagt geen enkele investering.
- Gaat u van licht naar donker, dan is de reiniging korter; de donkere kleur dekt de achtergebleven lichte resten af
- Terug van donker naar licht is de duurste overgang — van zwart naar wit vraagt een veelvoud aan spoelschoten
- Overschakelen op een transparant materiaal is het gevoeligst; zelfs de kleinste rest is zichtbaar
- Binnen dezelfde kleurfamilie blijven (lichtgrijs → donkergrijs) maakt de overgang duidelijk eenvoudiger
Wie de weekplanning op kleurvolgorde indeelt, kan de totale reinigingstijd voor hetzelfde volume halveren.
Verborgen oorzaken die de reiniging verlengen
Versleten schroef en cilinder
Krassen in het oppervlak en een steeds grotere speling creëren plekken waar materiaal blijft hangen. Duurt dezelfde reinigingsprocedure langer dan vroeger, dan is niet de procedure maar het oppervlak veranderd: Slijtage van schroef en cilinder
Dode zones in de hotrunner
In hoeken waar de stroming stilvalt, blijft materiaal lang staan. Spoelschoten krijgen deze plekken niet schoon; lang na de kleurwissel geven ze nog af en toe een donkere streep af. De zonetemperaturen juist instellen en het dode volume in het ontwerp beperken is essentieel: Hotrunnerregelsystemen
Resten in de doseerunit
De masterbatch is het punt in het systeem met de sterkst geconcentreerde kleur. Kunnen de doseertrechter en het menggedeelte niet zonder gereedschap worden gedemonteerd, dan blijft de reiniging onvolledig of duurt ze lang.
Verkeerde reinigingstemperatuur
De temperatuur tijdens het spoelen hoger zetten dan nodig is niet altijd goed: sommige materialen worden bij hoge temperatuur kleverig en hechten dan juist sterker aan het oppervlak. Blijf binnen het bereik dat voor het gebruikte spoelmiddel wordt aanbevolen.
Meer masterbatch dan nodig
De veiligheidsmarge tegen afwijkingen bij volumetrisch doseren stuurt meer kleur door het systeem dan nodig. Meer masterbatch betekent meer resten: Het verschil tussen gravimetrisch en volumetrisch doseren
Uitrustingskeuzes die de tijd verkorten
Een doseerunit die zonder gereedschap uitneembaar is
De doseerunit zonder gereedschap kunnen demonteren en reinigen bespaart bij een kleurwissel direct tijd. Een met schroeven vastgezette unit die lang demonteren vraagt, wordt in de praktijk nooit volledig gereinigd — de operator vindt het "goed genoeg" en de resten gaan mee naar de volgende kleur.
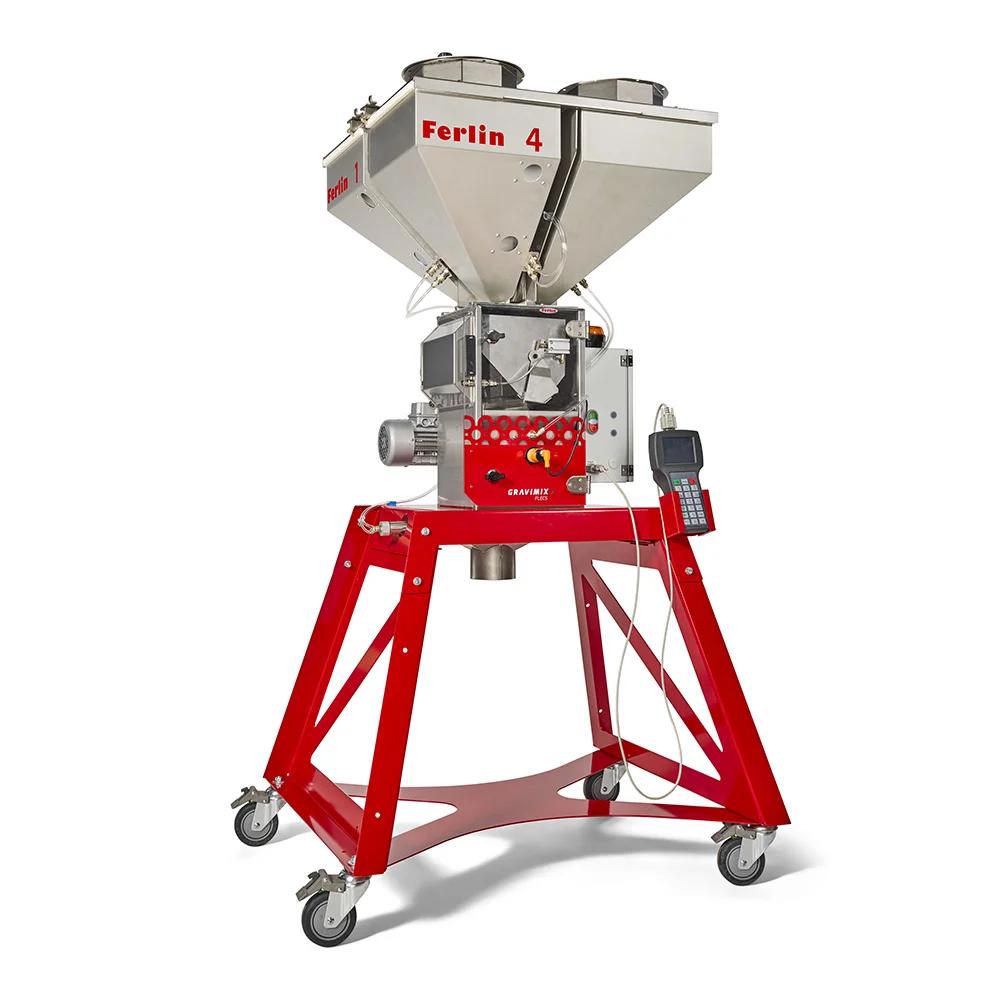
Het EasyClean-ontwerp van de GRAVIMIX-units is hiervoor ontwikkeld; de unit is in korte tijd uitgenomen, gereinigd en teruggeplaatst: Gravimetrische doseersystemen
De juiste doseerverhouding
Gravimetrisch doseren brengt het masterbatchpercentage terug tot wat echt nodig is. Minder kleur betekent niet alleen materiaalbesparing, maar ook minder resten.
Leidingplanning en codering
Bij centraal materiaaltransport moet duidelijk zijn welk materiaal door welke leiding gaat. Verwarring leidt tot een verkeerde materiaalaansluiting en tot afkeur van de hele partij.
- Kleurcodering — de goedkoopste maatregel
- Automatisch koppelstation — voorkomt een verkeerde aansluiting fysiek
- Centraal materiaaltransport — het reinigen van leidingen gebeurt gepland
Een aparte leiding of een aparte unit
Is er een kleur die continu wordt geproduceerd, dan kan een aparte leiding of een aparte doseerunit daarvoor de noodzaak tot reinigen helemaal wegnemen. In bedrijven die vaak van kleur wisselen, is dit een van de snelst terugverdiende investeringen.
Wat u niet meet, kunt u niet verbeteren
In de meeste bedrijven is de kleurwisseltijd slechts "ongeveer" bekend. Wat gemeten moet worden:
1. Reinigingstijd — de minuten vanaf het stilzetten van de machine tot het eerste goedgekeurde product 2. Aantal spoelschoten en de hoeveelheid verbruikte grondstof 3. Aantal afgekeurde producten — de eerste producten hebben meestal een gemengde kleur 4. Type overgang — van licht naar donker, of omgekeerd
Worden deze vier gegevens enkele weken bijgehouden, dan worden twee dingen duidelijk: welke overgangen echt duur zijn en waar verbetering het meeste effect heeft.
Voor visuele fouten door kleurresten: Gids voor spuitgietfouten
Actielijst
1. Leg de reinigingsprocedure vast — welke punten, in welke volgorde en bij welke temperatuur worden gereinigd 2. Neem de kleurvolgorde op in de planning — het principe van licht naar donker 3. Neem de droog- en doseertrechters op in de procedure; dit zijn de punten die het vaakst worden overgeslagen 4. Registreer de tijd en het aantal schoten; neemt dat toe, controleer dan de uitrusting op slijtage 5. Breng het masterbatchpercentage terug tot de werkelijke behoefte 6. Overweeg een aparte leiding voor vaak gebruikte kleuren 7. Pas codering toe tegen het risico op een verkeerde aansluiting
Voor verbeteringen aan de doseer- en transportkant kunt u terecht bij ons team voor technische ondersteuning.