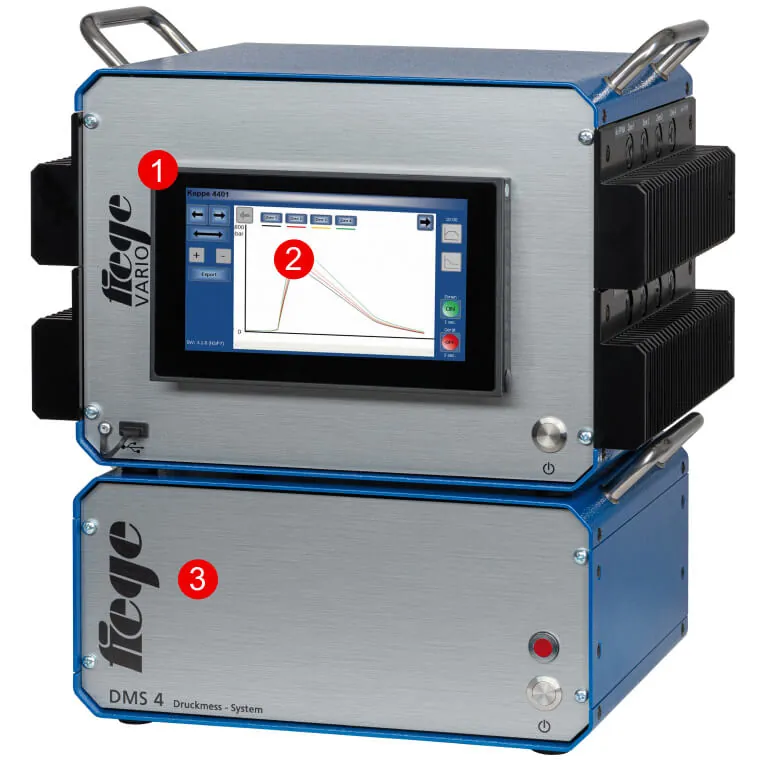
De druk die u op het scherm van de spuitgietmachine ziet, is niet de druk waaraan het product werkelijk wordt blootgesteld. Het verschil kan meer dan een paar bar bedragen — een aanzienlijk deel van de druk gaat verloren in de spuitneus, de verdeler, de aanspuiting en door stromingsweerstand.
Wat de maat, het gewicht en de inwendige structuur van het product bepaalt, is de druk in de vormholte. Een procesinstelling die zonder meting van deze waarde wordt gemaakt, berust tot op zekere hoogte op gissen.
Waarom verschillen machinedruk en matrijsbinnendruk?
Nadat de smelt de spuitneus verlaat, gaat hij door de verdeelkanalen en komt via de vernauwing van de aanspuiting in de vormholte. Elke vernauwing en elke afstand veroorzaakt drukverlies. Bij dezelfde machine-instelling:
- Is de aanspuiting versleten, dan bereikt meer druk de vormholte
- Is het verdeelkanaal vervuild, dan komt er minder aan
- Verandert de smeltviscositeit door een verschil tussen batches, dan verandert ook het verlies
- Daalt de matrijstemperatuur, dan neemt de stromingsweerstand toe en daalt de druk
Niets hiervan is op het machinescherm te zien. Terwijl de machine aangeeft dat ze "dezelfde druk uitoefent", kan de waarde in de vormholte ongemerkt zijn veranderd — en het productgewicht is het eerste symptoom dat opvalt.
Hoe lees je de drukcurve?
De curve die ontstaat wanneer de matrijsbinnendruk tegen de tijd wordt uitgezet, vertelt het verhaal van de hele cyclus:
| Gebied | Wat er gebeurt | Wat het laat zien |
|---|---|---|
| Stijging | De smelt komt de vormholte in, de druk stijgt snel | Vulsnelheid en stromingsweerstand |
| Knikpunt | De vormholte is vol, de helling verandert | Of het omschakelpunt op de juiste plek ligt |
| Piek | Maximale druk | Risico op bramen en het openen van de matrijs |
| Plateau | Nadruk werkzaam | Of de nadruk de vormholte bereikt |
| Afname | De aanspuiting vriest dicht, de druk sterft uit | Het moment waarop de effectieve nadruktijd eindigt |
Het oppervlak onder de curve — de drukintegraal — hangt samen met de totale energie die aan het product wordt overgedragen en is sterk gekoppeld aan het productgewicht. Daarom geeft het binnen de cyclus een indruk van de kwaliteit, zonder te wegen.
Methoden voor de vulstudie en het bepalen van het omschakelpunt: Procesdiagnosemethoden
Wat verraadt de curve?
Is de piekdruk hoger dan verwacht: de matrijs kan op micronniveau opengaan en er ontstaan bramen. Om na te gaan of de sluitkracht volstaat: rekentool voor de sluitkracht
Is de piekdruk laag en sterft de curve vroeg uit: er bereikt niet genoeg materiaal de vormholte — onvolledige vulling en invalplekken zijn te verwachten.
Komt het knikpunt laat: het omschakelpunt staat te laat ingesteld; de druk schiet aan het einde van het vullen omhoog.
Blijft het plateau kort: de aanspuiting vriest vroeg dicht; een langere nadruktijd helpt niet, en de doorsnede of temperatuur van de aanspuiting moet worden bekeken.
Verschuift de curve van cyclus tot cyclus: het proces is instabiel. De oorzaak is meestal vocht in de grondstof, een doseerafwijking of schommelingen in de matrijstemperatuur.
Om te zien in welke richting de parameters werken: Parametereffecten
Sensorplaatsing — de beslissing die het resultaat bepaalt
De waarde van de meting hangt af van waar de sensor wordt geplaatst:
Geplaatst dicht bij de aanspuiting toont hij de vulfase en de piekdruk duidelijk; ideaal om het omschakelpunt te bepalen.
Geplaatst aan het einde van de vloeiweg laat hij zien of de vormholte volledig gevuld is; geschikt om onvolledige vulling te bewaken.
In een meervoudige matrijs worden sensoren in meer dan één vormholte geplaatst; het verschil in vulling tussen de vormholtes is dan direct zichtbaar. Daarmee is het gissen naar welke vormholte in een onevenwichtige matrijs laat vult voorbij.
Sensoren kunnen direct (in contact met het oppervlak van de vormholte) of indirect (krachtmeting achter een uitwerppen) worden geplaatst. Directe meting is nauwkeuriger; indirecte meting laat daarentegen geen spoor achter op het matrijsoppervlak en is achteraf eenvoudig aan bestaande matrijzen toe te voegen.
Ook de sensordiameter wordt gekozen op basis van de matrijsgeometrie — in krappe zones en bij dunwandige producten zijn sensoren met een kleine diameter nodig. Het DMS-systeem biedt sensoren van 2,5 · 4,0 en 5,0 mm.
Automatisch goede en foute producten scheiden
Dit is het meest tastbare voordeel van matrijsbinnendrukmeting: bij elke cyclus wordt de drukcurve vergeleken met een gedefinieerde acceptatieband. Valt de curve buiten de band, dan wordt het product uit die cyclus automatisch afgescheiden.
Dit betekent dat de kwaliteitscontrole binnen de cyclus plaatsvindt, niet erna. Het is niet nodig de batch terug te doorzoeken om het verdachte product te vinden.
Vooral op de volgende gebieden is het een verwachte vaardigheid:
- Medisch — de eis van traceerbaarheid van producten en procesvalidatie
- Veiligheidsonderdelen voor de automotive — documentatie van elk product
- Technische onderdelen — nauwe toleranties en klantaudits
- Productie met meervoudige matrijzen — kwaliteitssortering per vormholte
Wat vraagt een meetsysteem?
Matrijsbinnendruk is een grootheid die zeer snel verandert; het systeem moet de milliseconden van de cyclus kunnen vastleggen. Technische aandachtspunten:
| Kenmerk | Waarom het belangrijk is |
|---|---|
| Meetbereik | In de vormholte kunnen waarden tot 2.000 bar optreden; het systeem moet dit bereik dekken |
| Sensorgevoeligheid | Opgegeven in pC/bar — dit toont aan dat er met ladingsmeting (piëzo-elektrisch) wordt gewerkt |
| Resolutie | Het knikpunt en de overgangen naar het plateau zijn alleen bij voldoende resolutie te onderscheiden |
| Aantal kanalen | Een meervoudige matrijs heeft per vormholte een sensor nodig |
| Cyclussynchronisatie | De meting moet gesynchroniseerd zijn met de start van de cyclus |
| Gegevensoverdracht | Een netwerkaansluiting om de curves vast te leggen en te rapporteren |
Het DMS-systeem voldoet aan deze eisen: een bereik van 0 – 2.000 bar, 4 – 32 kanalen, 12 bit resolutie en integratie via het netwerk met het hotrunnerregelapparaat. Zo worden temperatuur- en drukgegevens op dezelfde interface bewaakt: Hotrunnerregelsystemen
Meten lost niets op — het laat zien
Drukmeting alleen verbetert de kwaliteit niet; ze vertelt u waar het probleem zit. Is de curve instabiel, dan ligt de oplossing niet in het meetsysteem, maar bij de bron:
- Vocht in de grondstof en doseerstabiliteit — kunststofdrogers en gravimetrisch doseren
- Stabiliteit van de matrijstemperatuur — tempereerapparaten
- Staat van de matrijs — slijtage van de aanspuiting, vervuilde kanalen: matrijsonderhoud
- Zoneafwijkingen in de hotrunner — alarmregistraties van het regelapparaat
Een meting installeren en alleen de curve volgen zonder deze bronnen aan te pakken, komt niet verder dan het documenteren van het probleem.
Wie heeft het nodig, en voor wie is het te vroeg?
Nodig: medische en automotive productie met een eis tot procesvalidatie · waar de balans tussen vormholtes in een meervoudige matrijs kritisch is · waar het uitvalpercentage bij grote series duur is geworden · waar de klant voor elke batch gegevens vraagt.
Mogelijk te vroeg: bij kleine series met ruime toleranties · als de matrijs- en grondstofkant nog niet stabiel zijn. In dat geval levert eerst stabiliteit in drogen, doseren en matrijstemperatuur een hoger rendement op.
Voor de sensorkeuze en de installatie van het systeem voor uw toepassing kunt u terecht bij ons team voor technische ondersteuning.