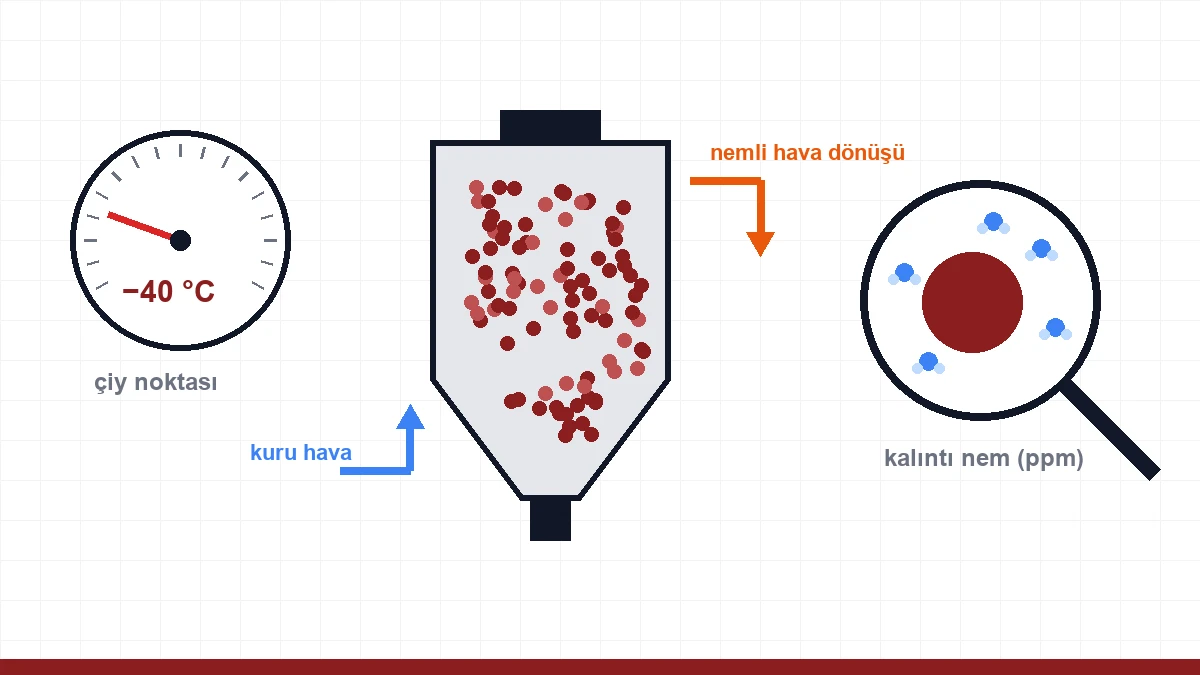
Het display van de droger toont 80 °C, de ventilator draait, het droogmiddel doet zijn werk — maar is het granulaat echt droog? Het display geeft op die vraag geen antwoord; een meting wel. De kosten van hygroscopisch materiaal dat vochtig wordt verwerkt, zijn vaak onzichtbaar: het product ziet er goed uit en breekt bij de test. Dit artikel legt uit hoe u aantoont of het drogen volstaat — welke meting wat zegt, welke waarde u moet nastreven en hoe u een droger doorlicht.
Twee afzonderlijke vragen, twee afzonderlijke metingen
Bij het verifiëren van het drogen zijn er twee metingen die vaak met elkaar worden verward, en de ene vervangt de andere niet:
1. Hoe droog is de lucht? Dat vertelt het dauwpunt u — de kwaliteit van de proceslucht die de droger levert. 2. Hoe droog is het granulaat? Dat vertelt de meting van het restvocht u — het water dat werkelijk in het materiaal achterblijft.
Het dauwpunt kan uitstekend zijn; maar als de temperatuur te laag is, de tijd te kort of het materiaal te vroeg uit de trechter wordt afgenomen, is het granulaat nog steeds vochtig. Omgekeerd: heeft het granulaat de streefwaarde bereikt, dan verandert wat er aan de luchtzijde gebeurt niets meer aan het resultaat. Een goed georganiseerd bedrijf bewaakt beide: het dauwpunt continu, het restvocht periodiek en bij elke twijfel.
Dauwpunt: de hartslag van de droger
Het dauwpunt is de temperatuur waarbij het vocht in de lucht begint te condenseren; hoe lager het ligt, hoe droger de lucht. Bij droge lucht drogers ligt de streefwaarde rond −40 °C; proceslucht boven −20 °C kan hygroscopisch materiaal nauwelijks nog vocht onttrekken. De meting hoort plaats te vinden in de toevoerleiding van de proceslucht naar de droogtrechter — niet aan de uitlaat van het droogmiddel; omgevingslucht die via de tussenliggende leidingen en verbindingen binnenlekt (valse lucht), kan het dauwpunt bederven.
Het verloop van het dauwpunt zegt meer dan de afzonderlijke waarde. Een lichte schommeling met de regeneratiecyclus is normaal; maar golven die steeds hoger oplopen zonder weer tot het oude niveau te dalen, wijzen op een verouderend droogmiddel, en een plotselinge verslechtering wijst op een lek in een klep of afdichting. Daarom hebben drogers van de nieuwe generatie een continue dauwpuntweergave; bij installaties zonder die weergave is een wekelijkse controle met een draagbare dauwpuntmeter een goed begin.
Restvocht: het echte oordeel zit in het granulaat
Er zijn drie praktische manieren om het water in het materiaal op de werkvloer te meten:
| Methode | Werking | Sterk punt | Beperking |
|---|---|---|---|
| Vochtbalans op basis van gewichtsverlies (halogeen/IR) | Verwarmt het monster en telt het gewichtsverlies als vocht | Snel, betaalbaar, bruikbaar door operators | Telt ook vluchtige additieven als "vocht"; beperkte gevoeligheid bij lage ppm-waarden |
| Karl Fischer-titratie | Titreert water chemisch en selectief | Meet uitsluitend water — de referentiemethode | Laboratoriumwerk; tijd en verbruiksmaterialen per monster |
| Calciumhydride-/drukmethode | Het vocht vormt met een reagens gas; de waarde wordt uit de druk berekend | Draagbaar, meting ter plaatse op ppm-niveau | Gevoelig voor de monstervoorbereiding |
De streefwaarden verschillen per materiaal en het datasheet is leidend; gangbare richtwaarden zijn: voor PET-preformwerk 0,005 procent (50 ppm) — dit niveau is alleen met een dauwpunt van −40 °C aan te houden; voor PC ongeveer 0,02 procent; voor ABS 0,1 procent; voor PA6/PA66 rond 0,1 procent vóór de verwerking. Vocht boven de grens leidt bij PET tot IV-verlies en sterkteverlies, en bij de andere materialen tot zilverstrepen en onzichtbare verbrossing.
Droger doorlichten: zes controlepunten
Bij twijfel — of als goede gewoonte bij elke materiaalwissel — kijkt u in deze volgorde:
1. Ligt het dauwpunt in de toevoerleiding op de streefwaarde, en is het verloop stabiel? 2. Is de temperatuur de waarde die aan de ingang van de trechter wordt gemeten, en niet de instelling op het display? Bij lange leidingen kan het verlies onderweg enkele graden bedragen. 3. Is de verblijftijd voldoende? De hoeveelheid materiaal in de trechter gedeeld door het verbruik per uur is de werkelijke tijd die het materiaal in de droger doorbrengt — de rekenmethode lichten we toe in ons hoofdstuk over drogercapaciteit. Is het verbruik gestegen, dan is de tijd ongemerkt korter geworden. 4. De luchtstroom kan zijn afgenomen door een verstopt filter; valt de luchtstroom terug, dan wordt het onderste deel van de trechter onvoldoende verwarmd. 5. Toestand van het droogmiddel — kloppen regeneratietemperatuur en -cyclus met de waarden van de fabrikant, en wanneer is het bed voor het laatst vervangen? 6. Opnieuw vocht opnemen na het transport — wordt gedroogd materiaal in een open emmer gedaan, of met vochtige lucht door een lange leiding getransporteerd, dan gaat de inspanning in de droger onderweg verloren; de oplossing is transport in een gesloten kringloop en een gesloten trechter op de machine.
Te lang drogen kost ook geld
Drogen is niet "hoe langer, hoe beter". PA dat uren langer dan nodig in de droger blijft, kan vergelen en het vloeigedrag verandert; TPU begint te degraderen; bij materialen met additieven ontwijken vluchtige bestanddelen. Het symptoom is typerend: na een lange stilstand in het weekend gedraagt de eerste batch zich "met dezelfde instellingen" anders. De juiste werkwijze is binnen de tijdsband van de fabrikant te blijven en de droger tijdens stilstand in stand-bymodus te zetten.
Wat u niet meet, kunt u niet sturen
De droogketen bestaat uit drie schakels: de juiste apparatuur, de juiste bediening, de juiste meting. Aan de apparatuurzijde vindt u droge lucht systemen en hogetemperatuuruitvoeringen voor PET-toepassingen op onze pagina over drogen; de fysica van hygroscopiciteit en de droogwaarden per materiaal staan in onze gids over drogen en onze tabel met verwerkingswaarden. Neemt u met uw meetresultaten contact op met ons technisch team over een probleem waarvan u vermoedt dat het met vocht te maken heeft, dan verloopt de diagnose veel sneller.